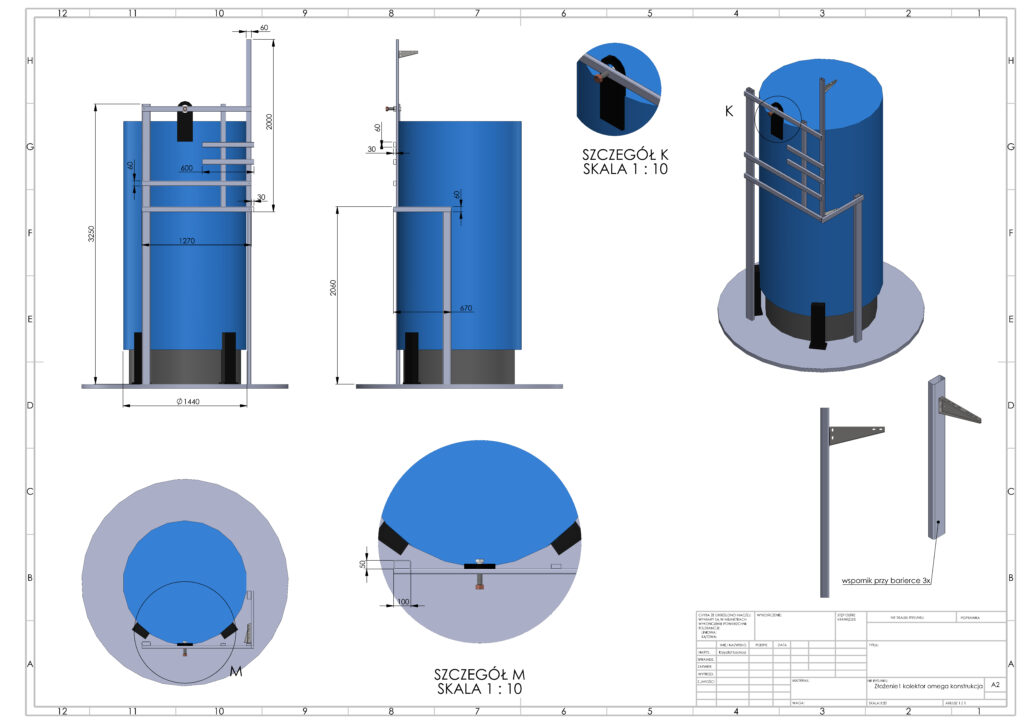
English EN German DE Polish PL
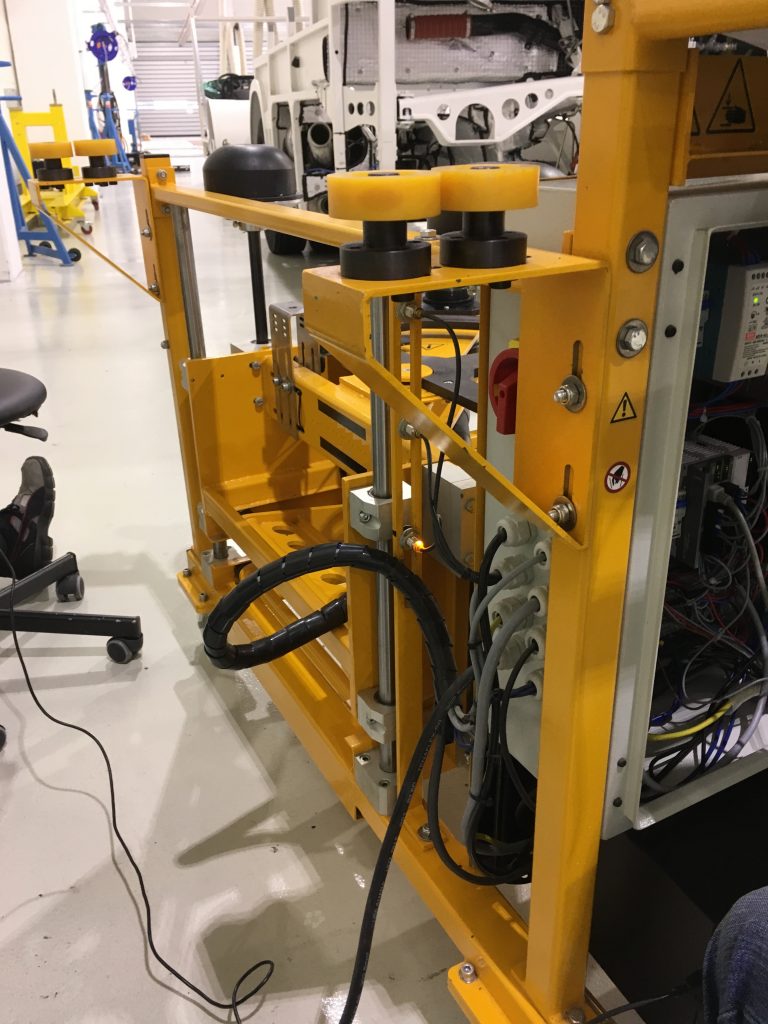
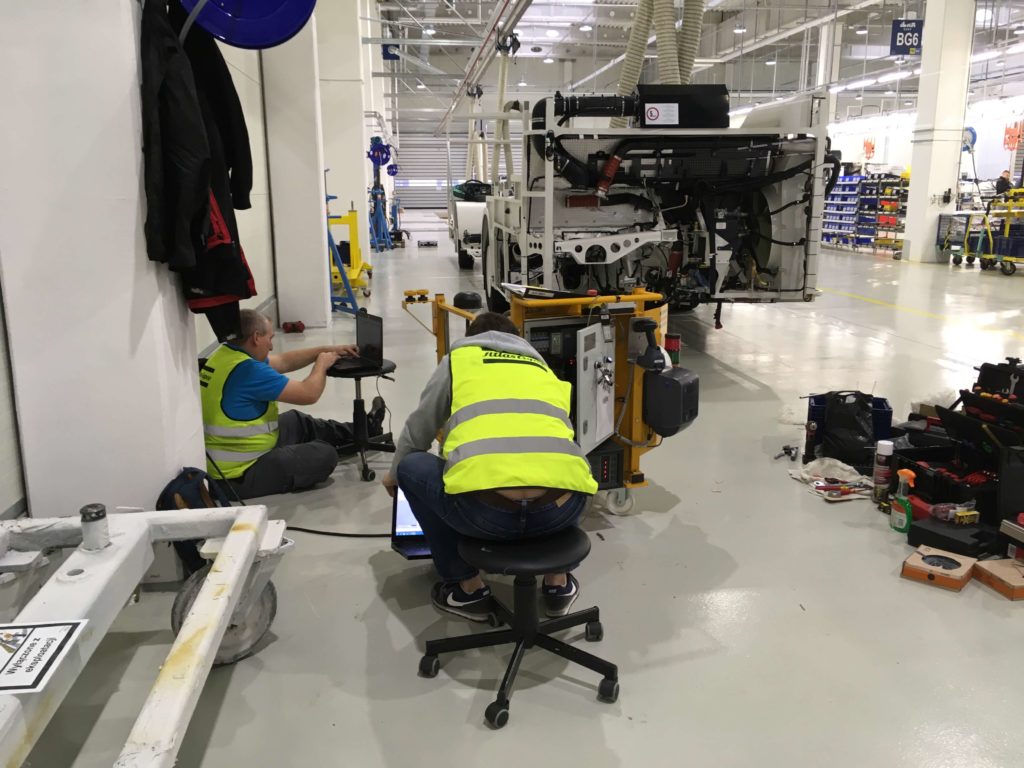
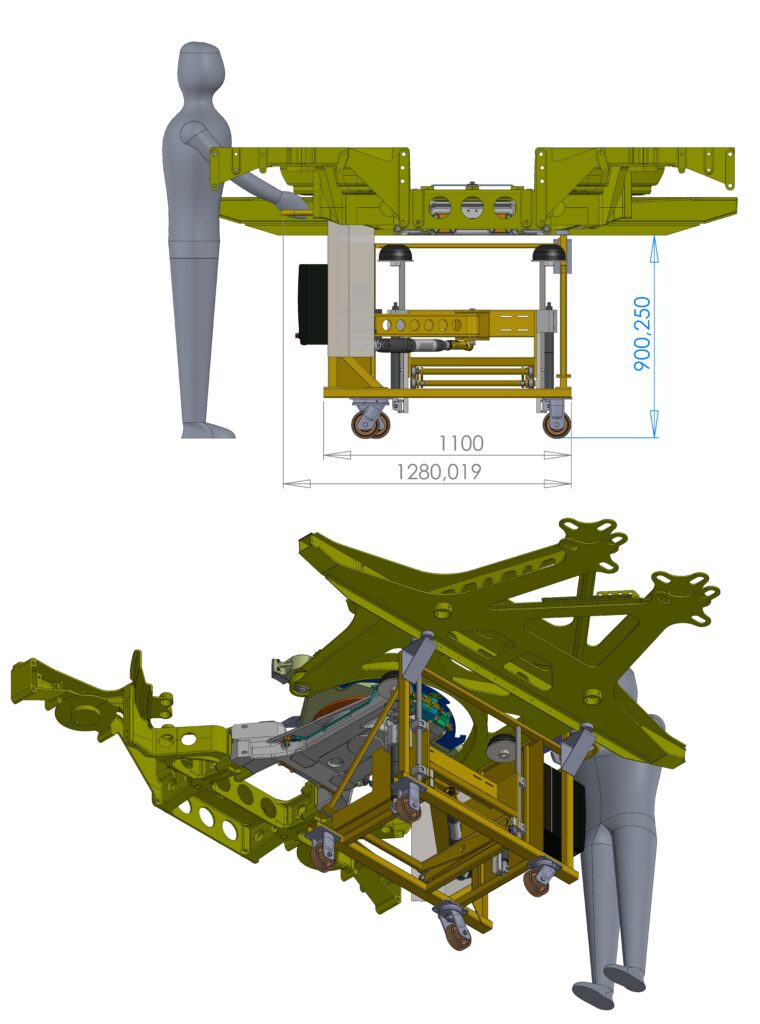
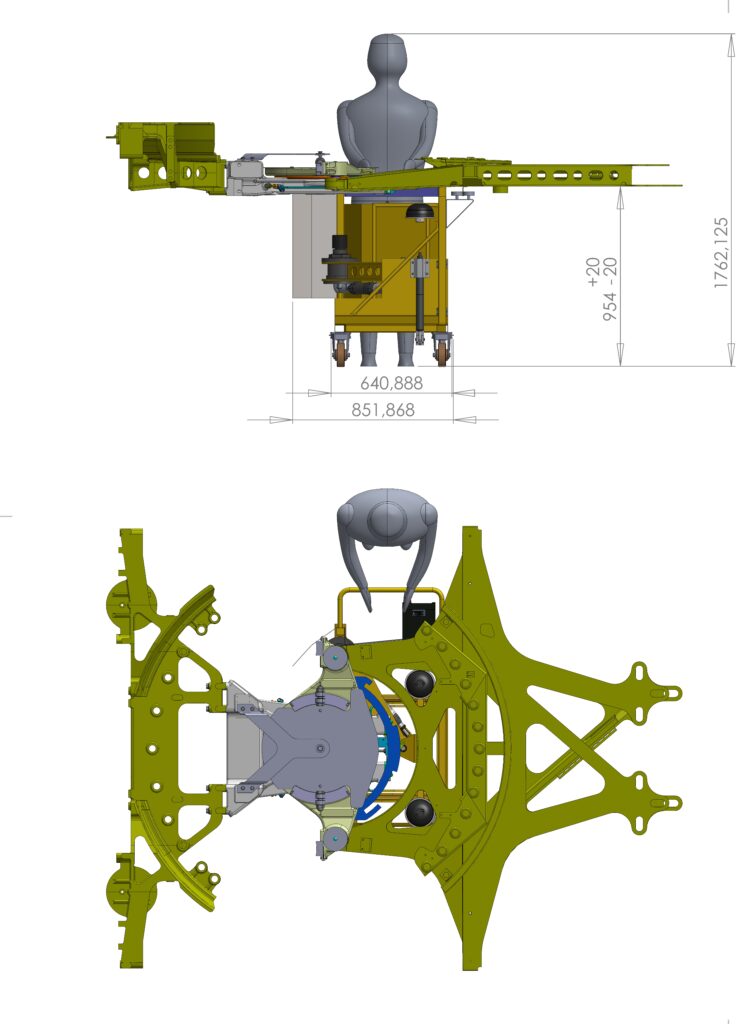
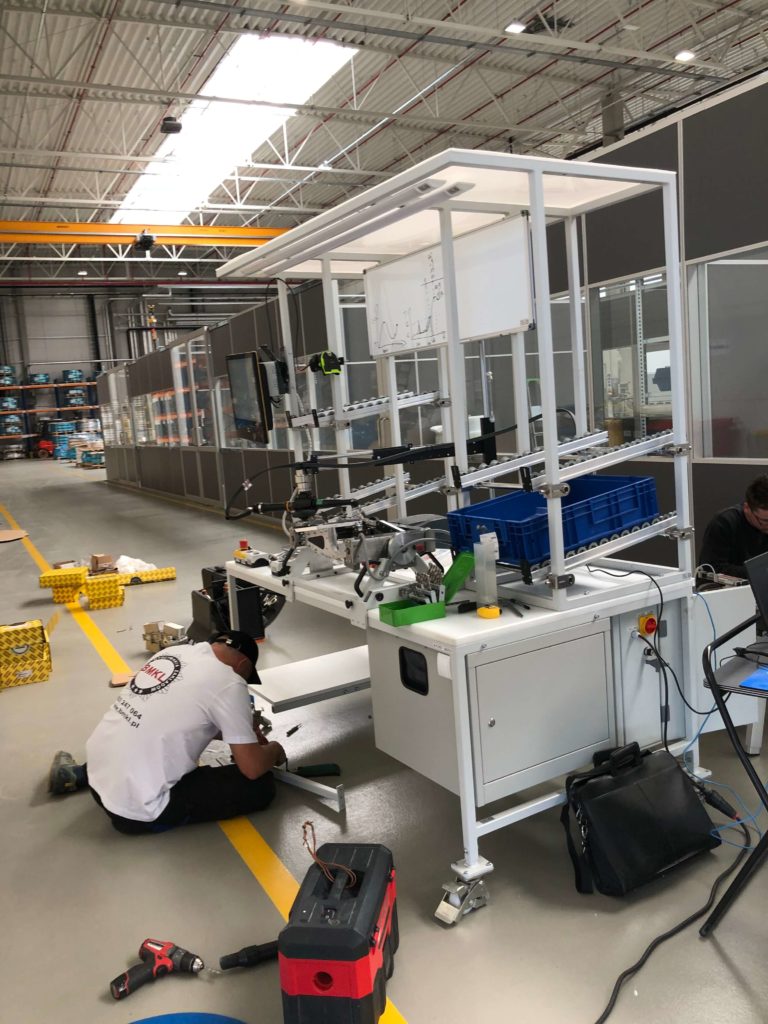
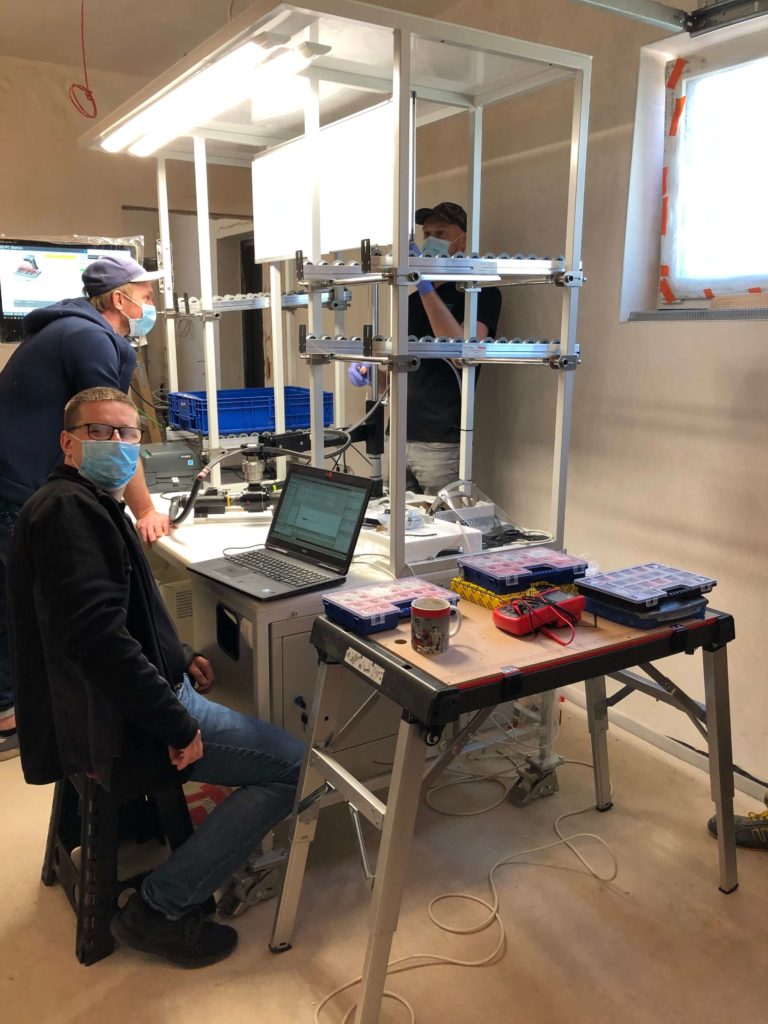
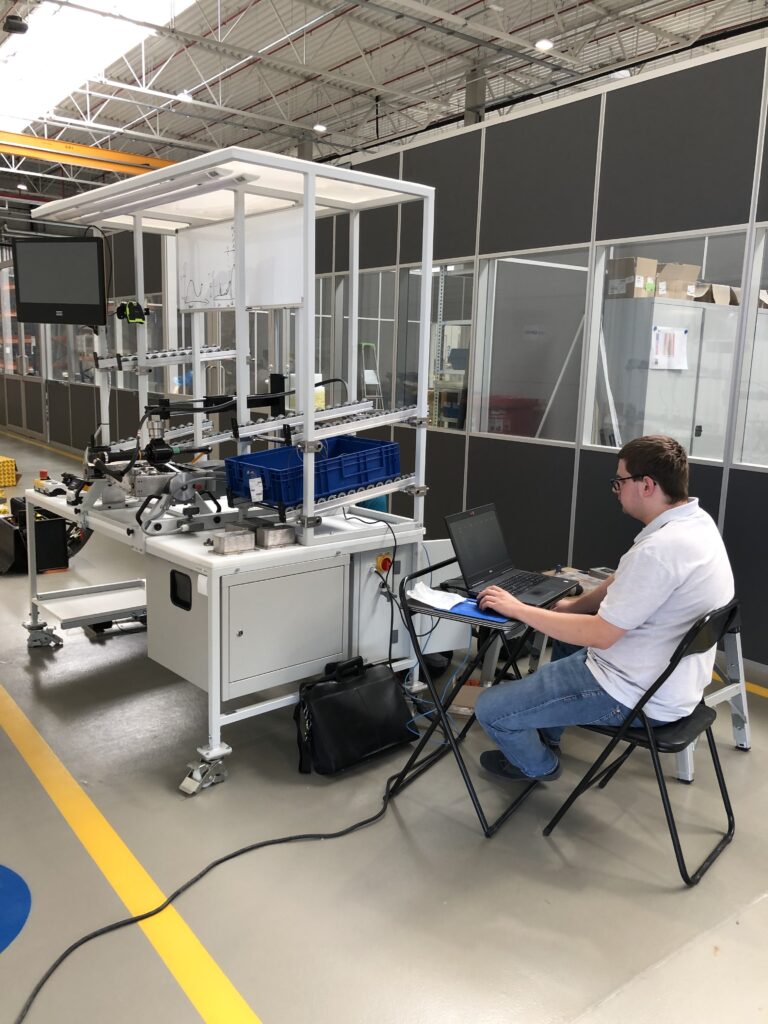
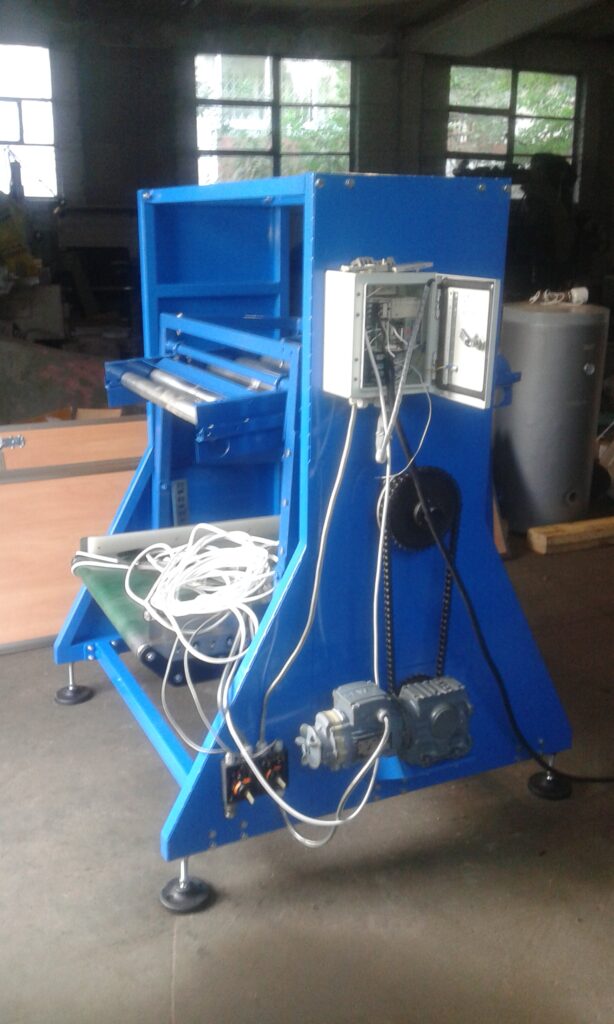
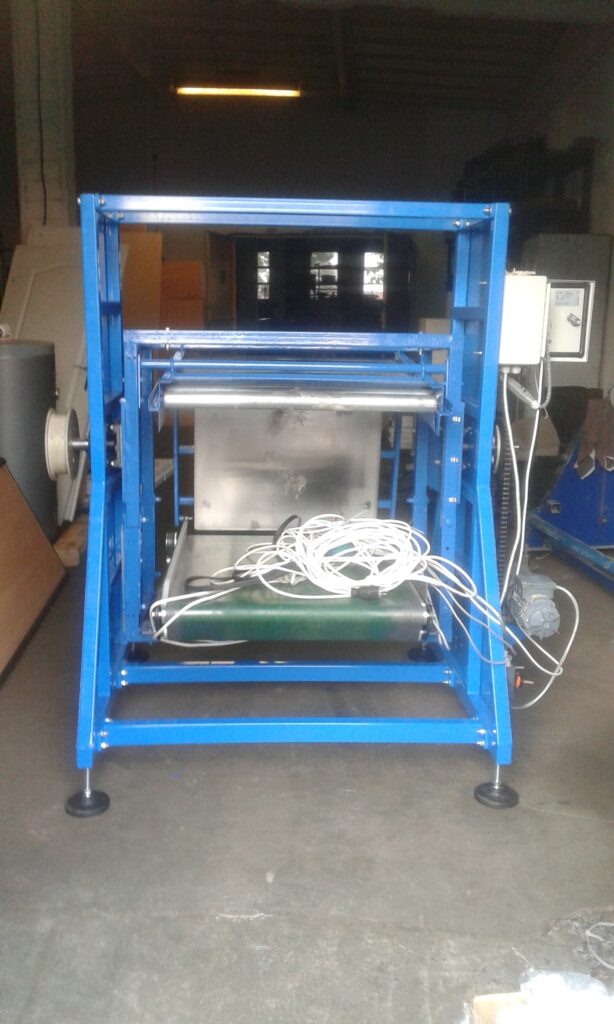
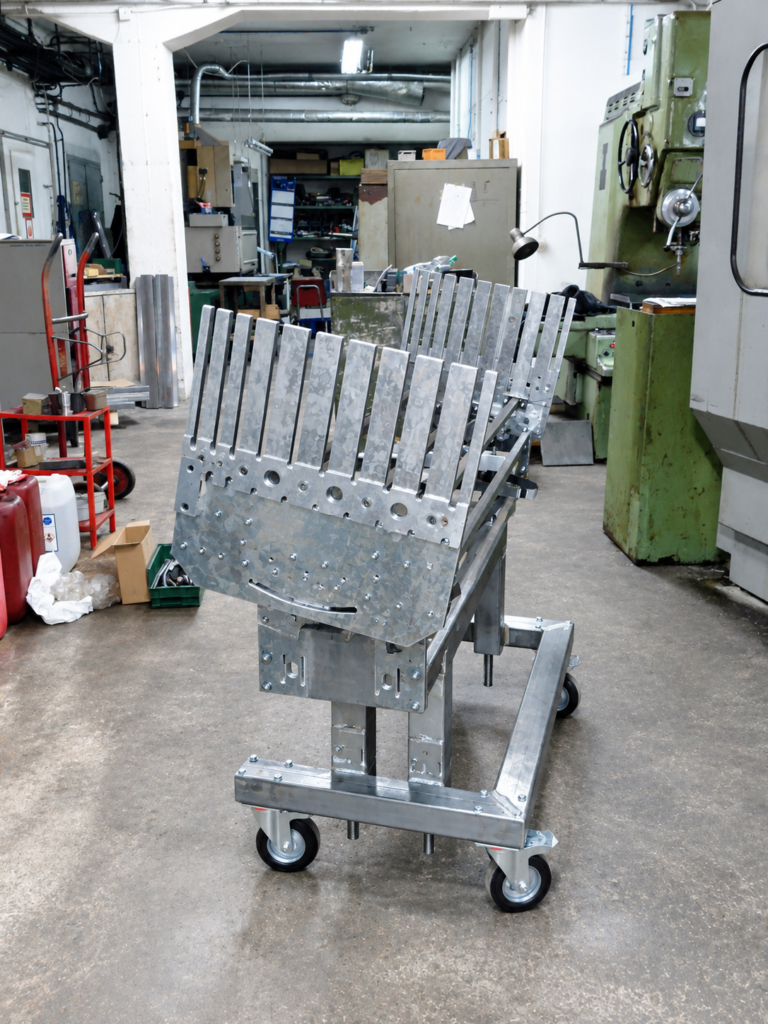
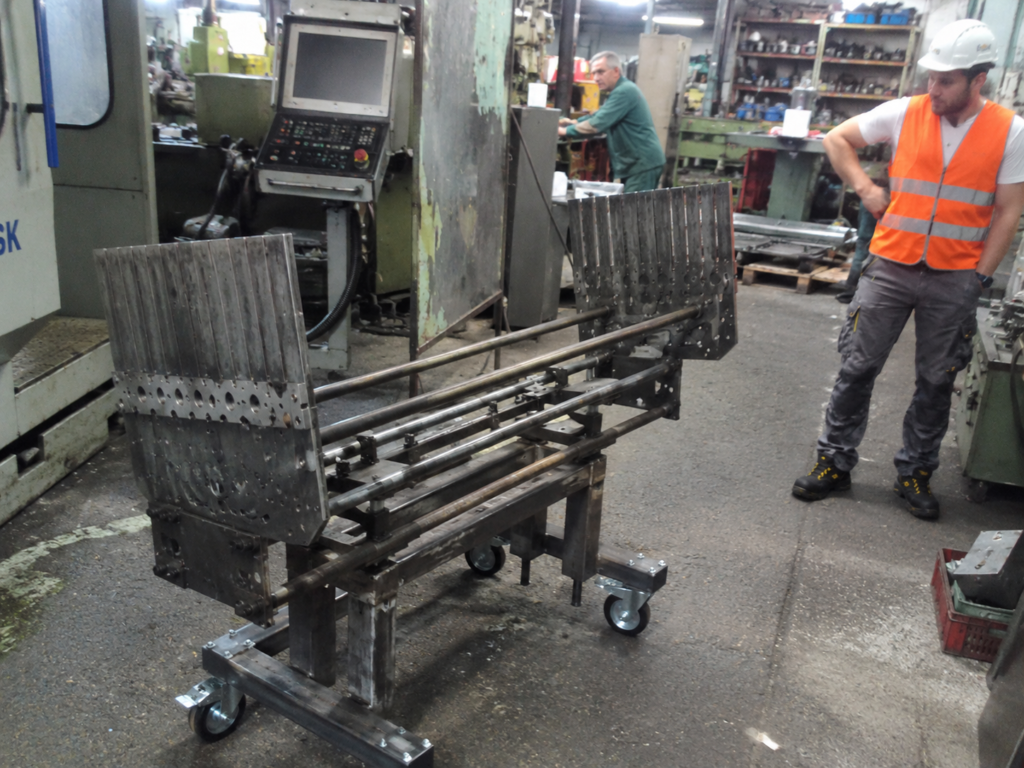
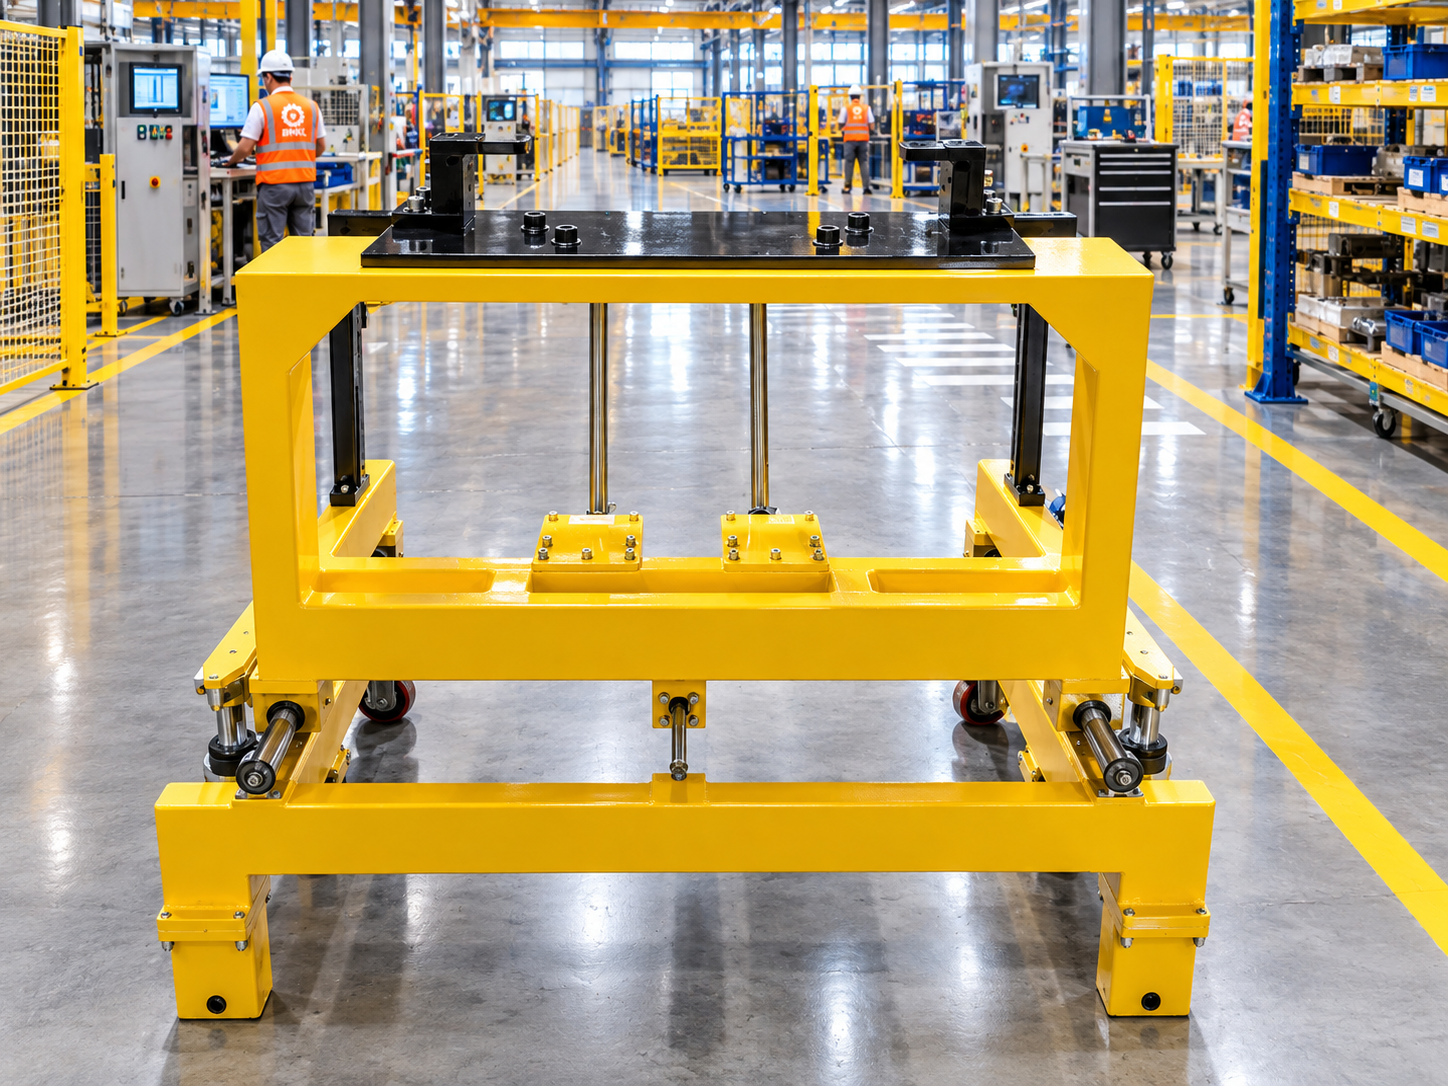
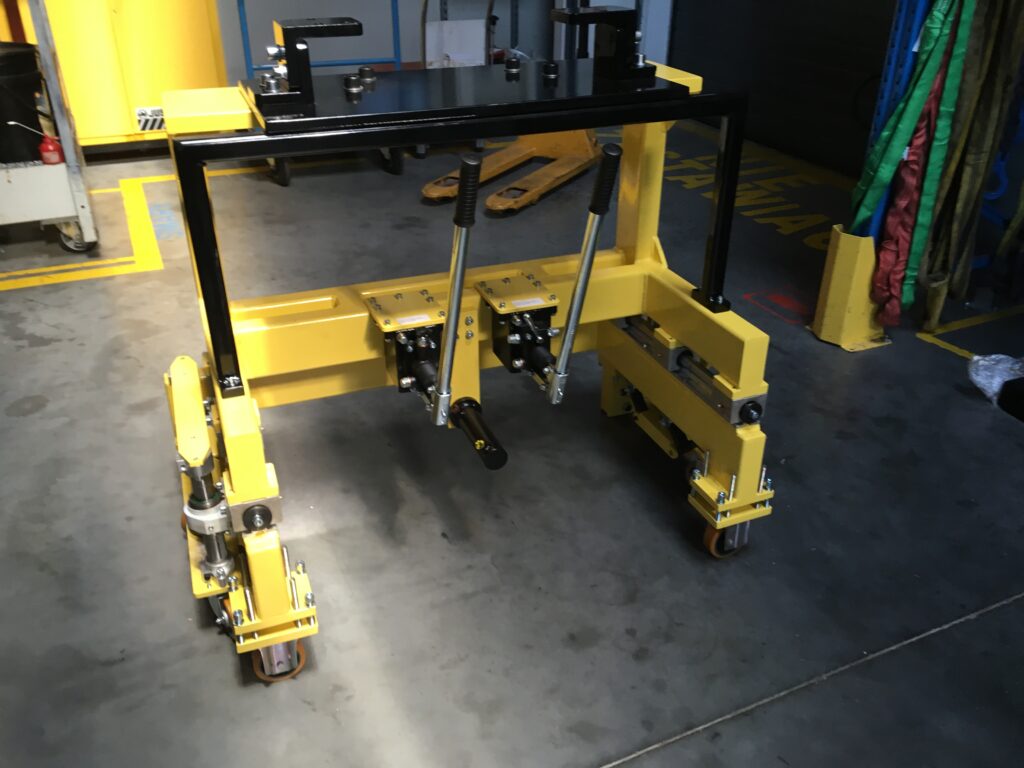
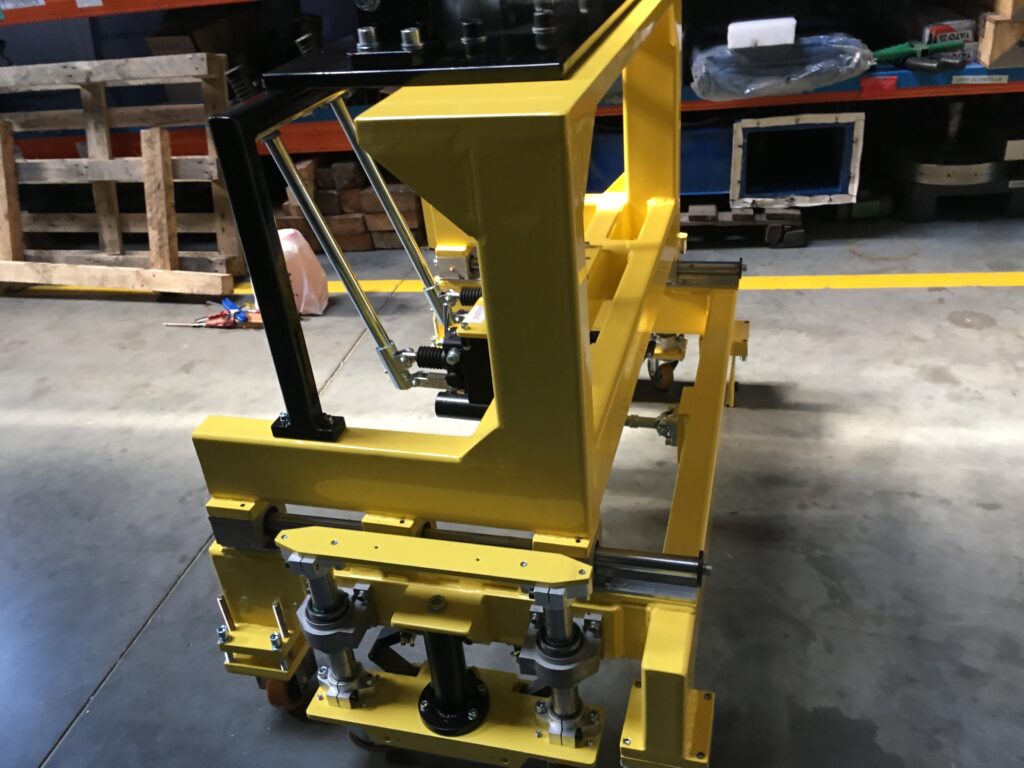
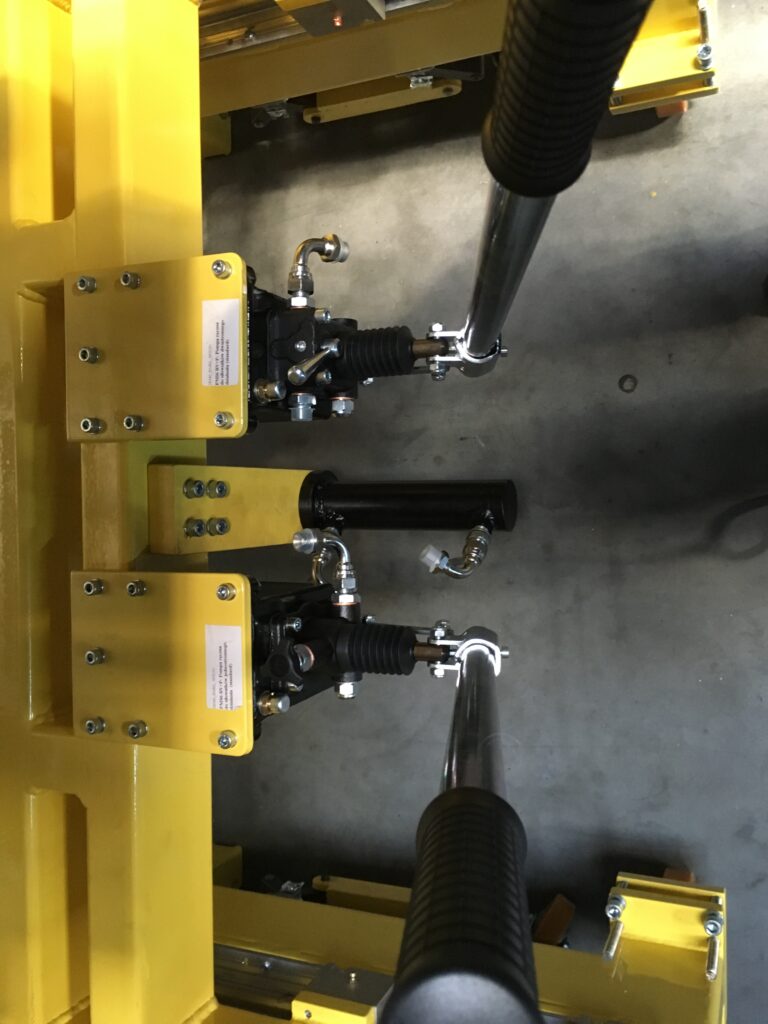
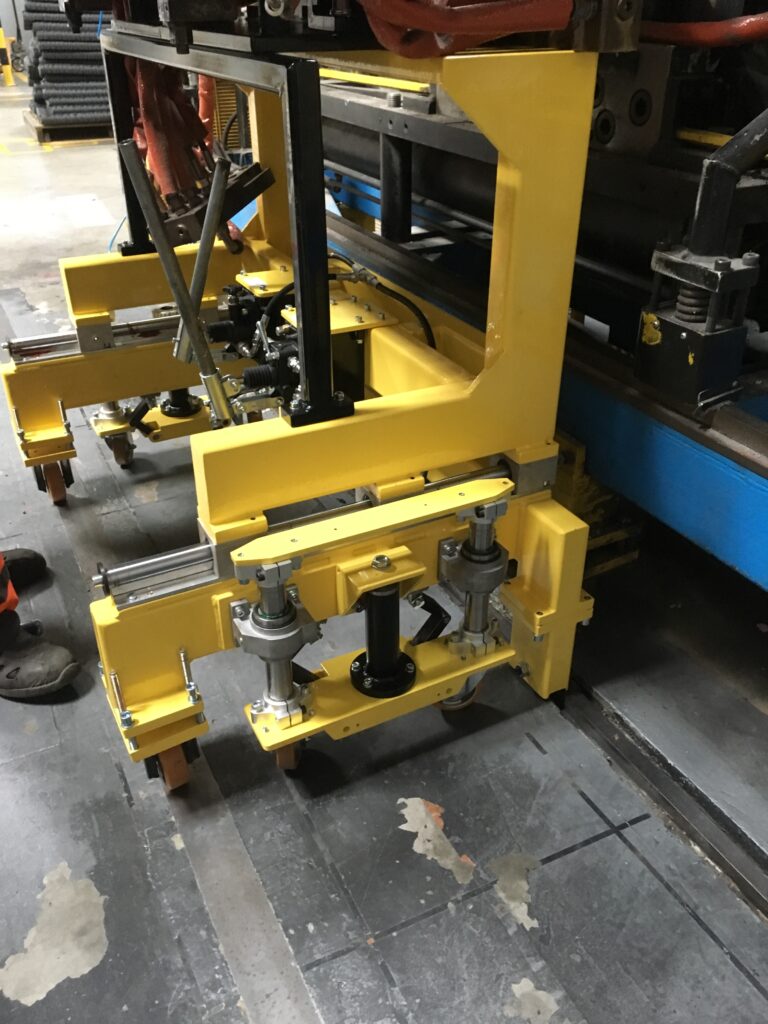
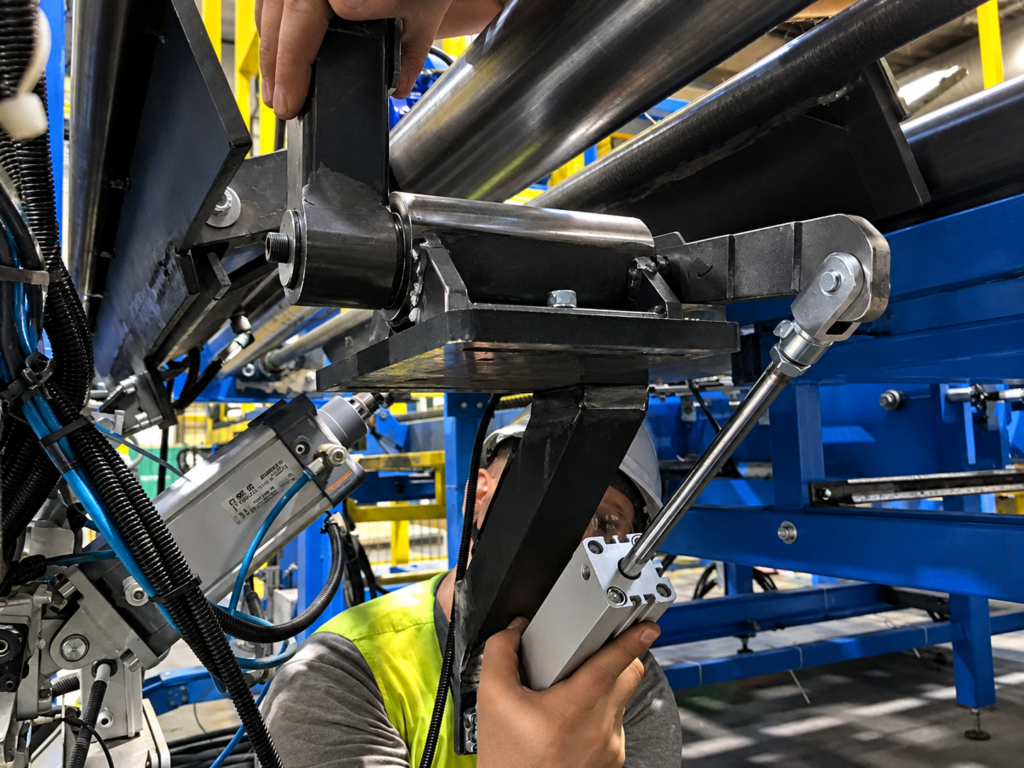
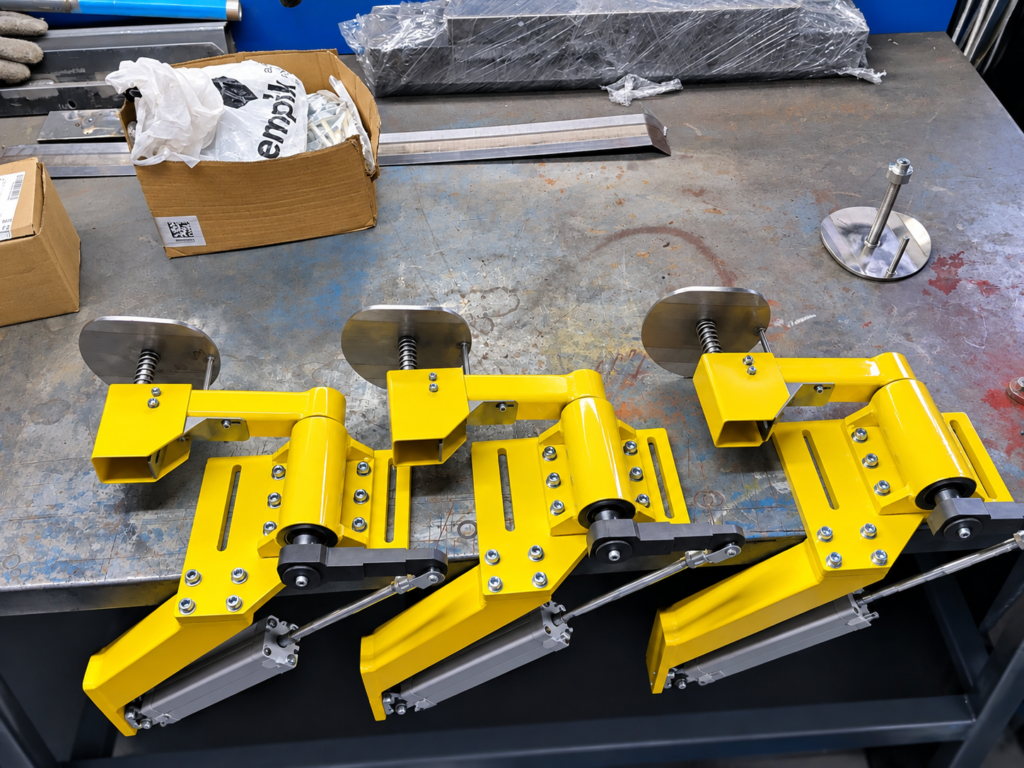
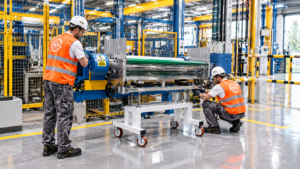
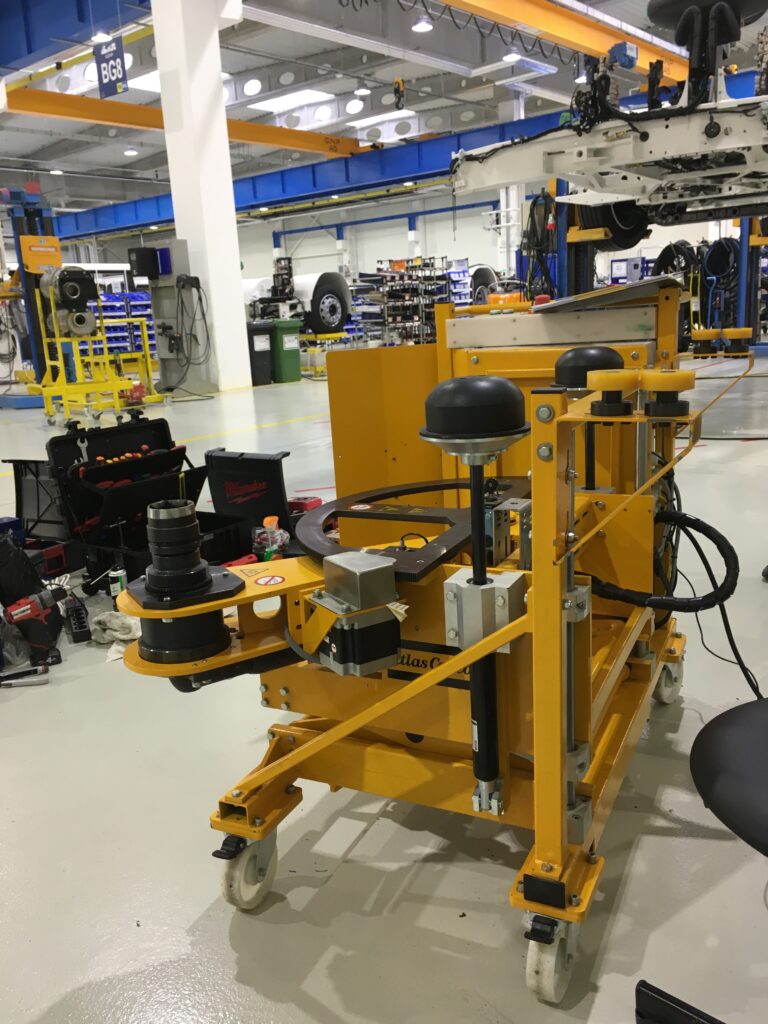
Automat zakręcający główny przegub podwozia.
Stworzony dla jednego z największych koncernów motoryzacji.
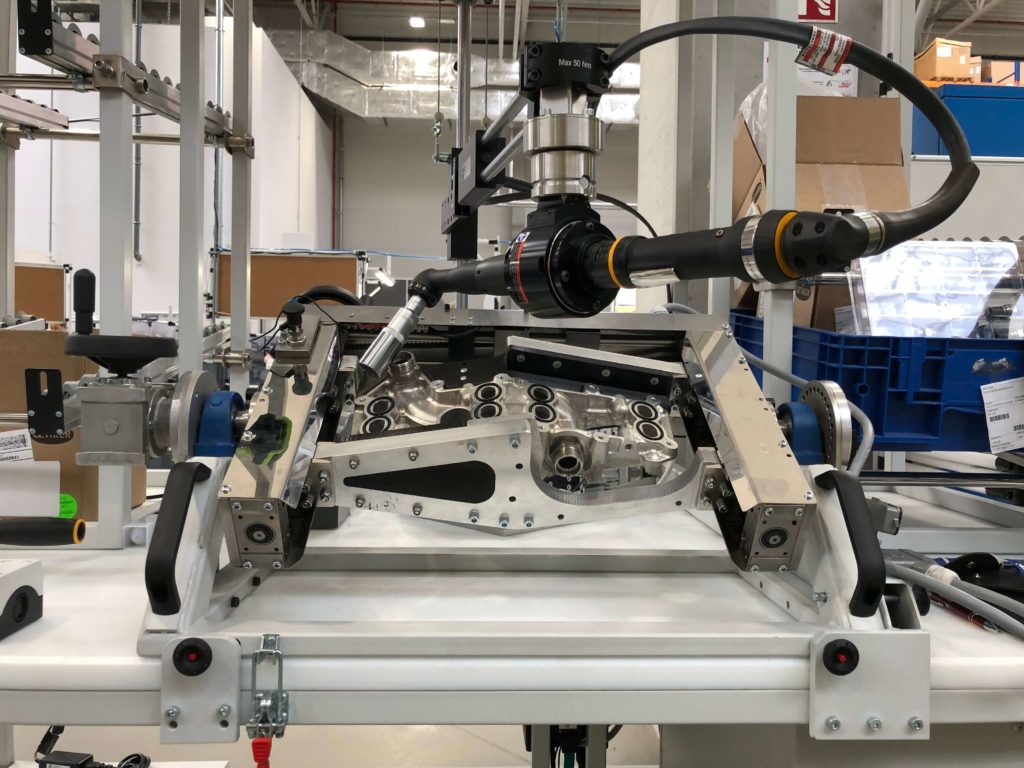
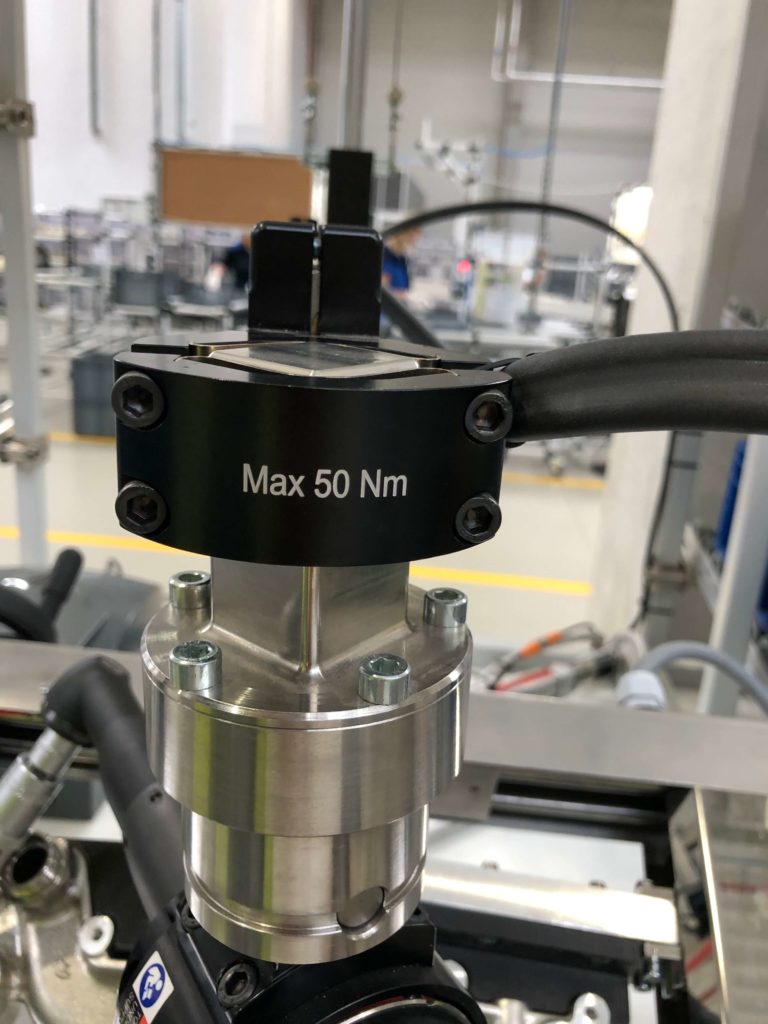
Zastosowano technologię zamocowania narzędzia z rejestracją sieciową pomiaru momentu siły. Zastosowano pełną rejestrację użytych podzespołów za pomocą rejestracji kodów QR.

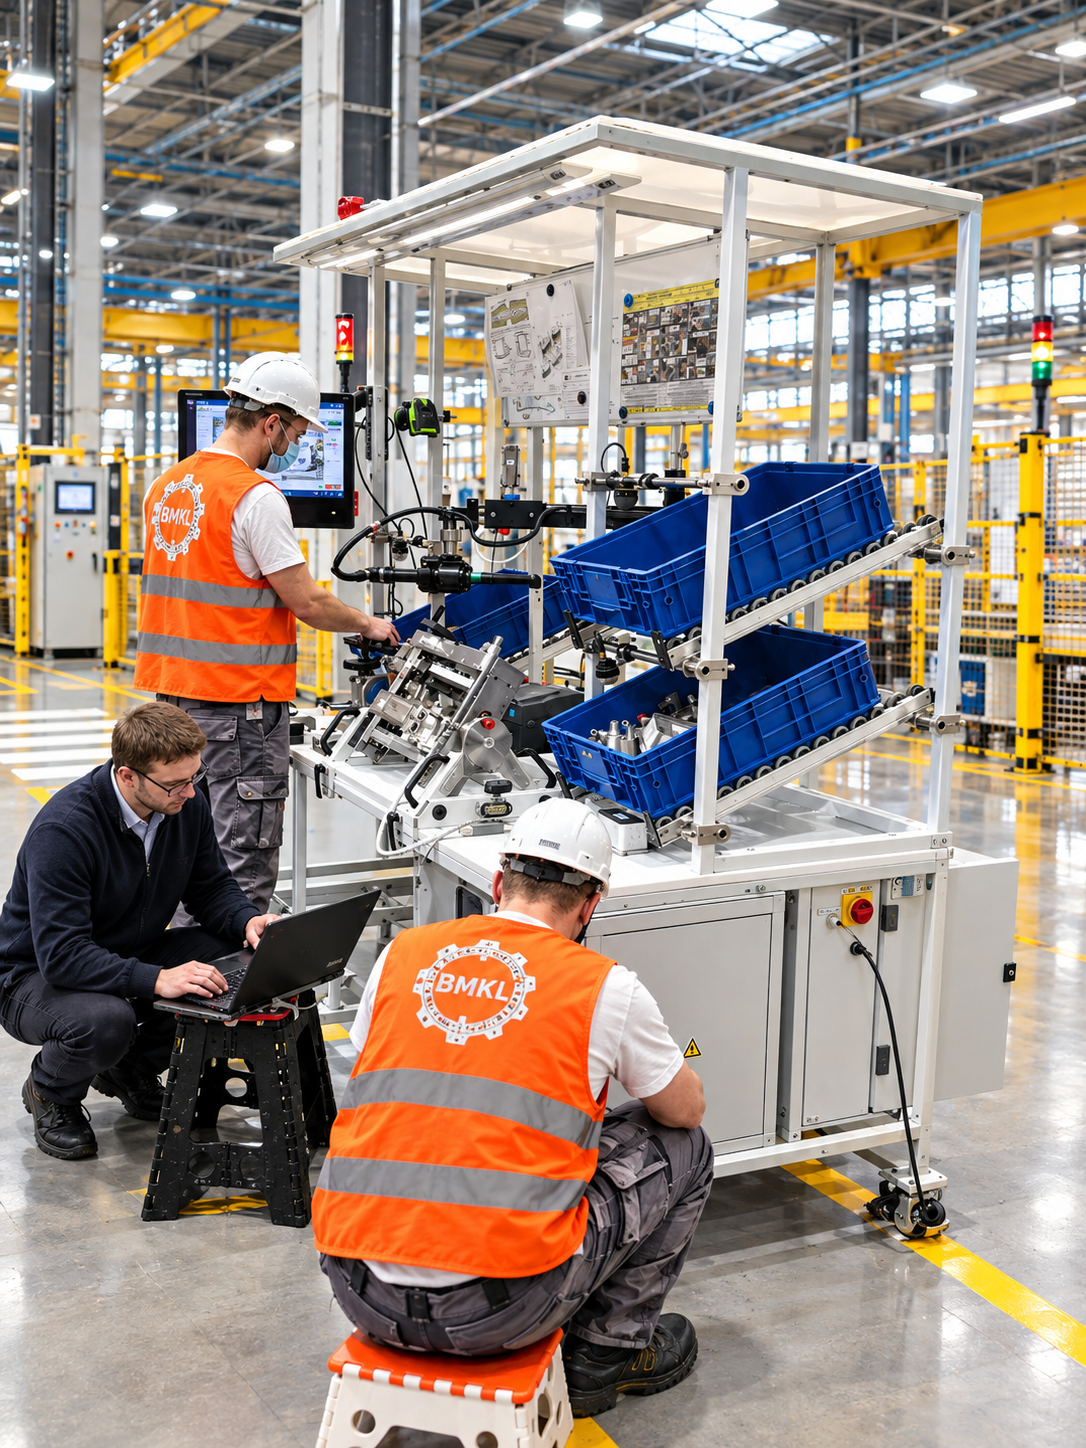
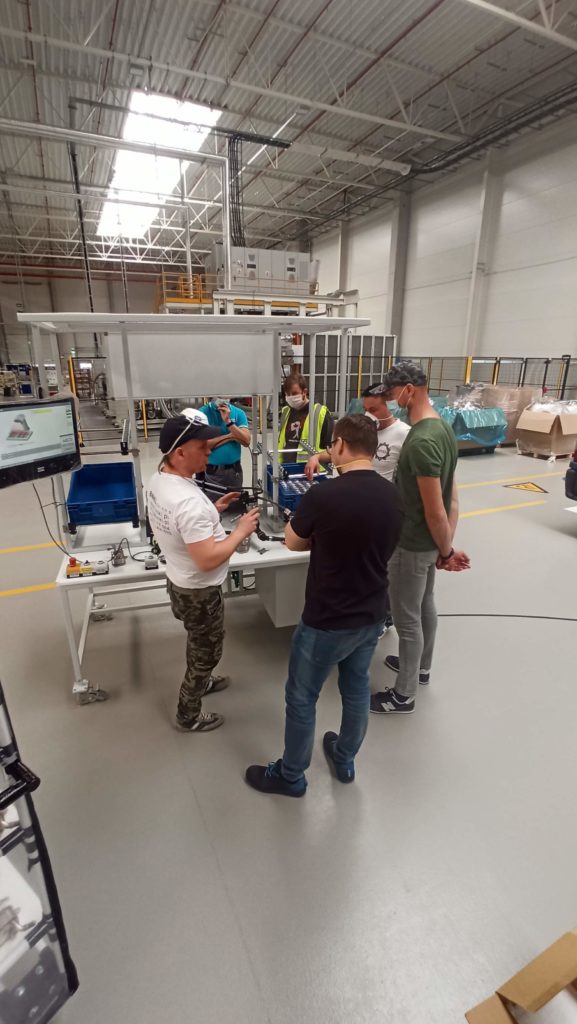
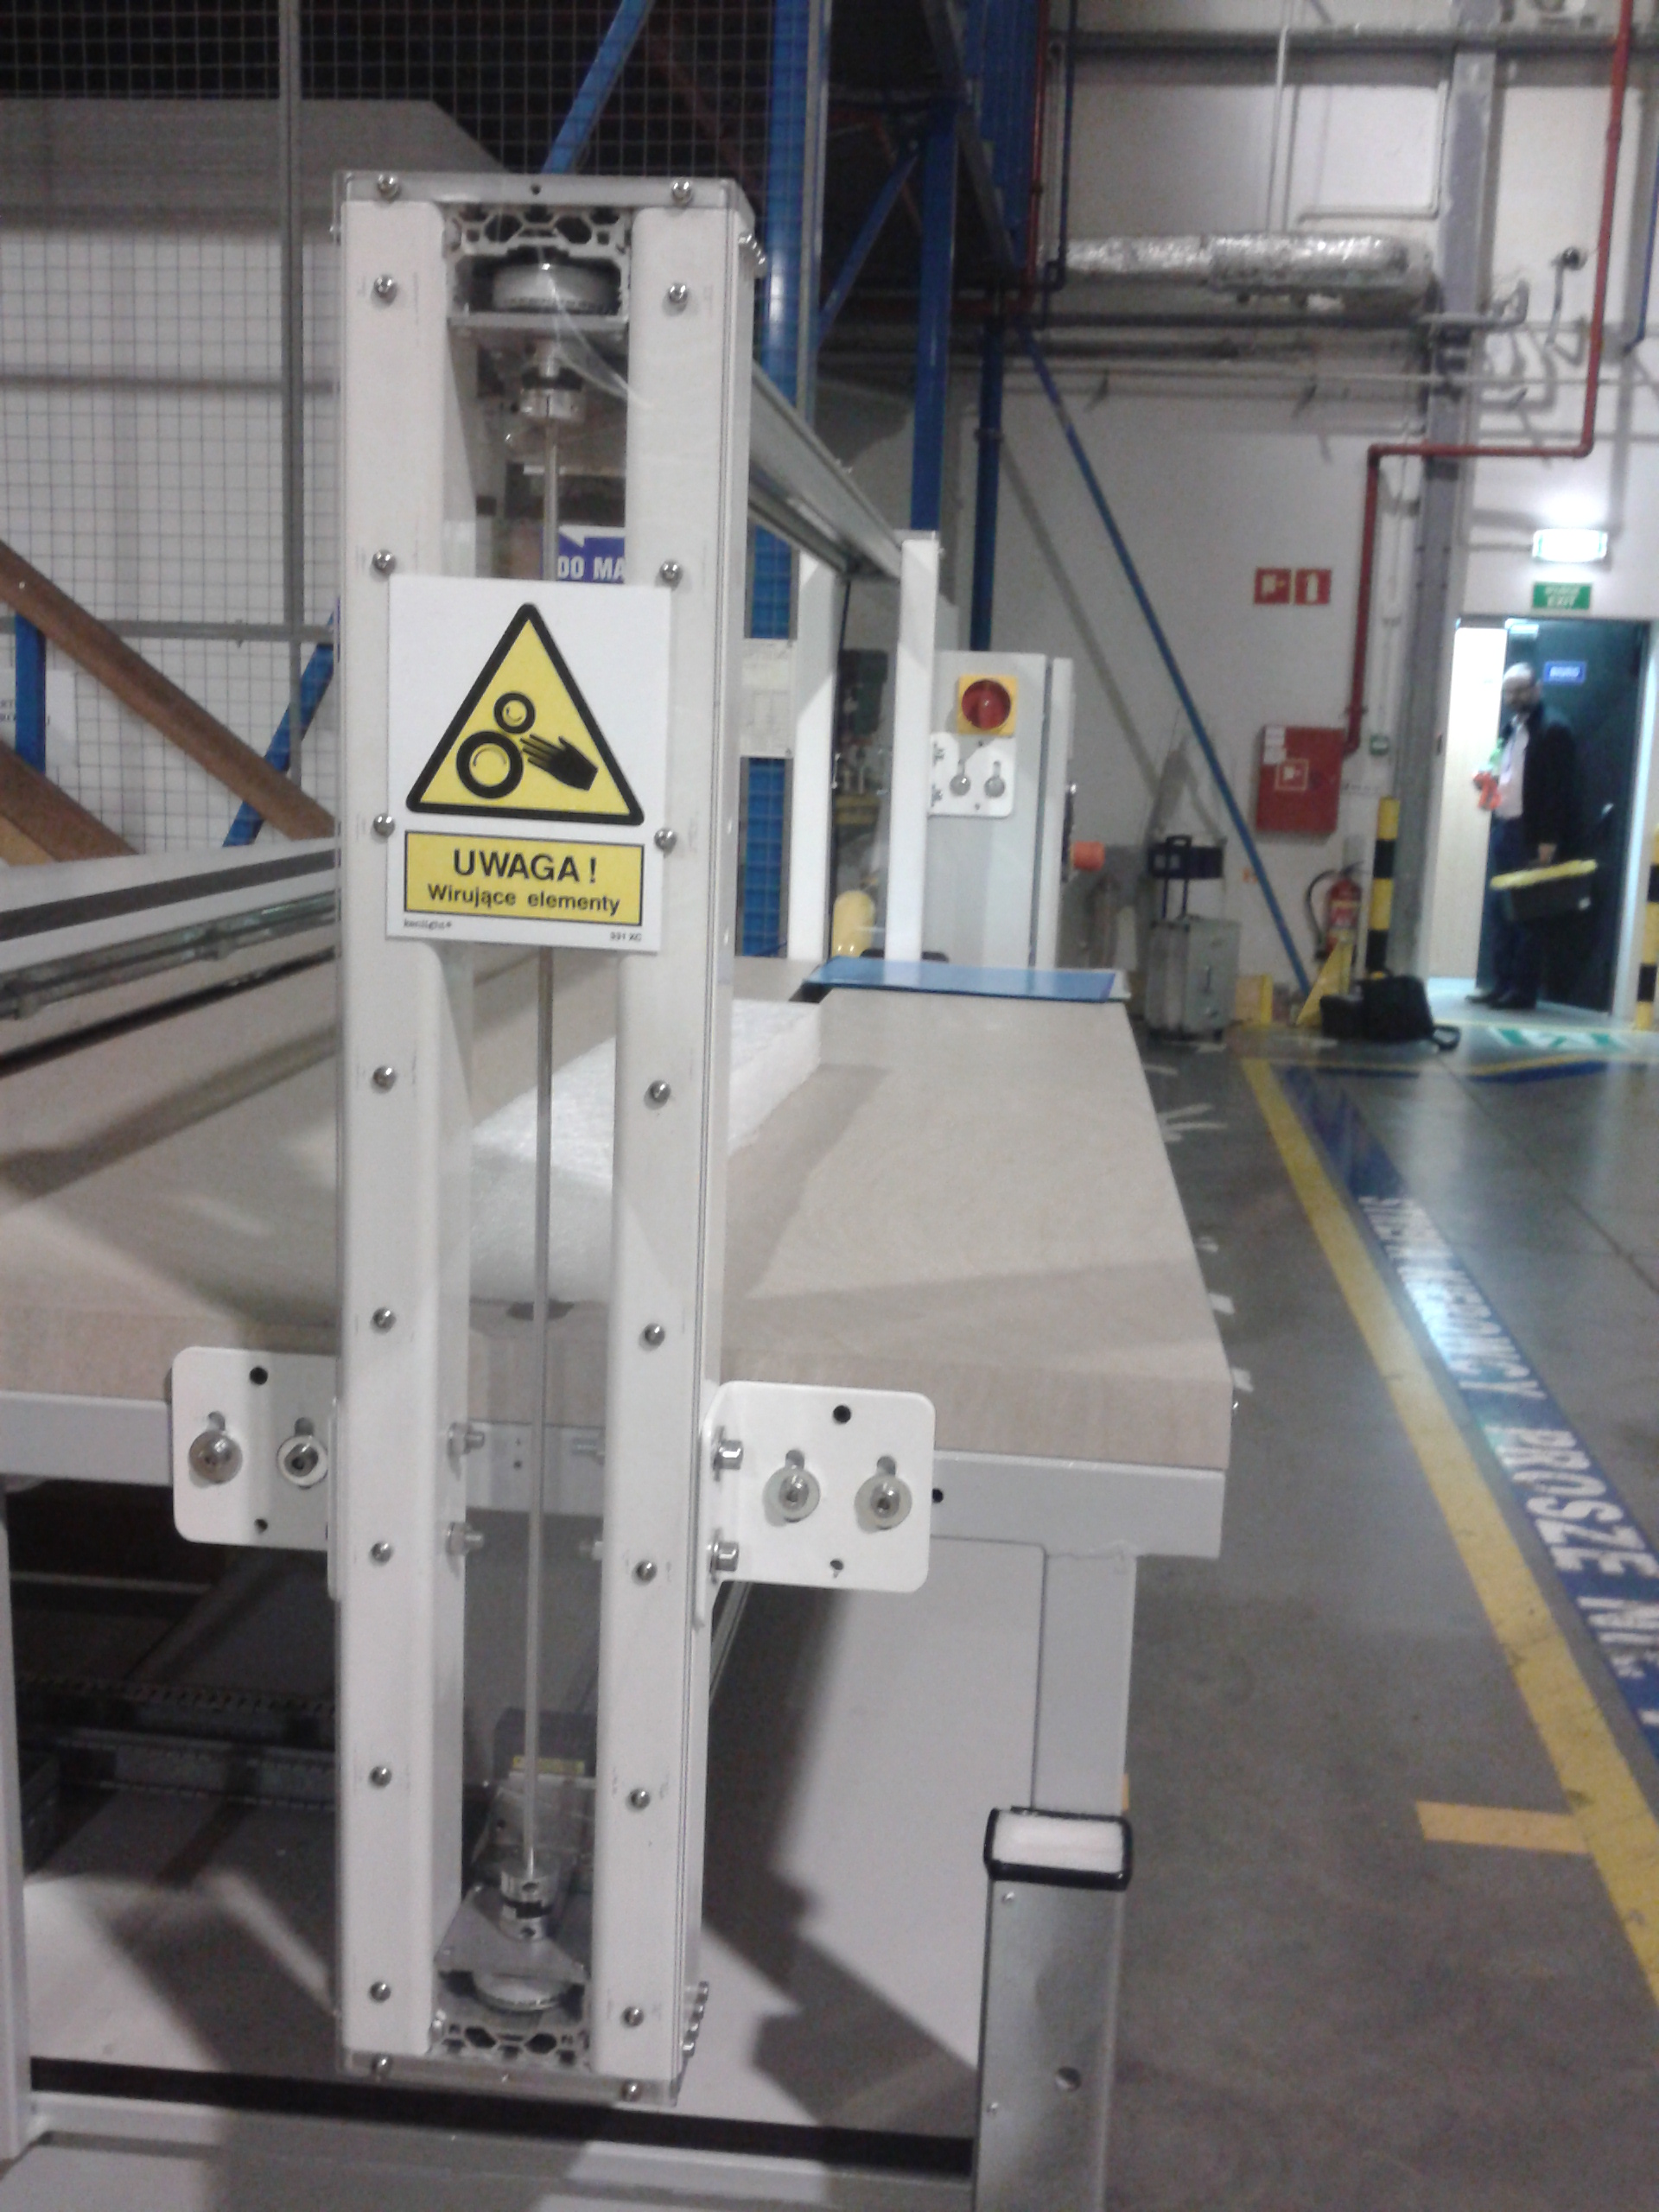
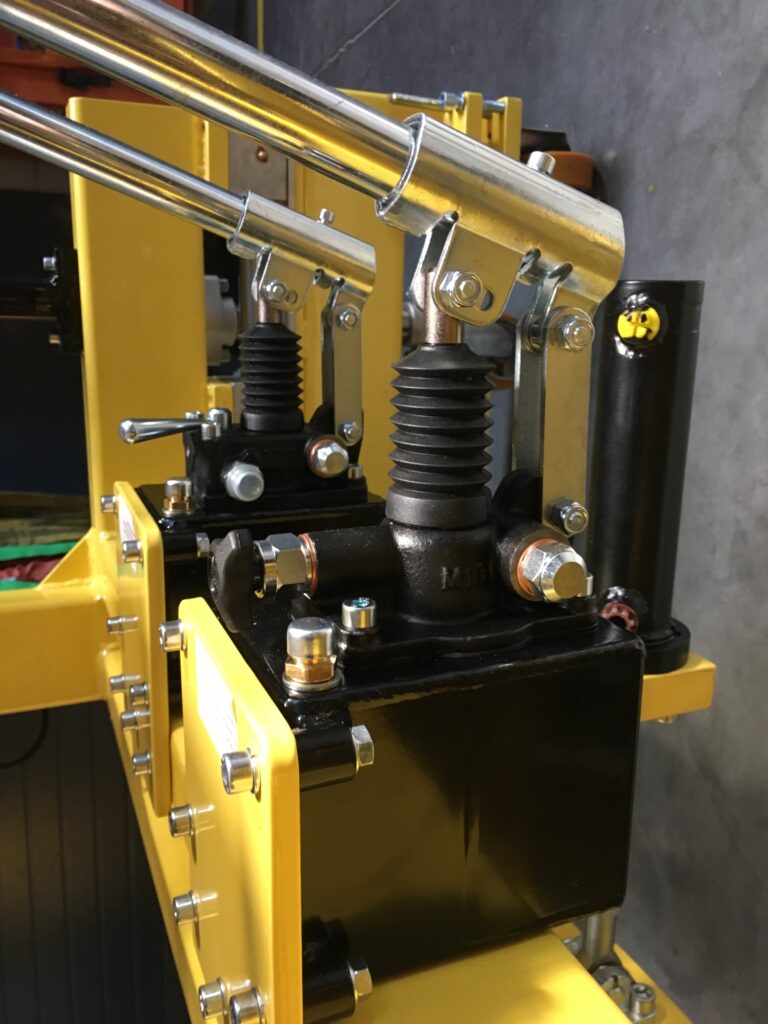
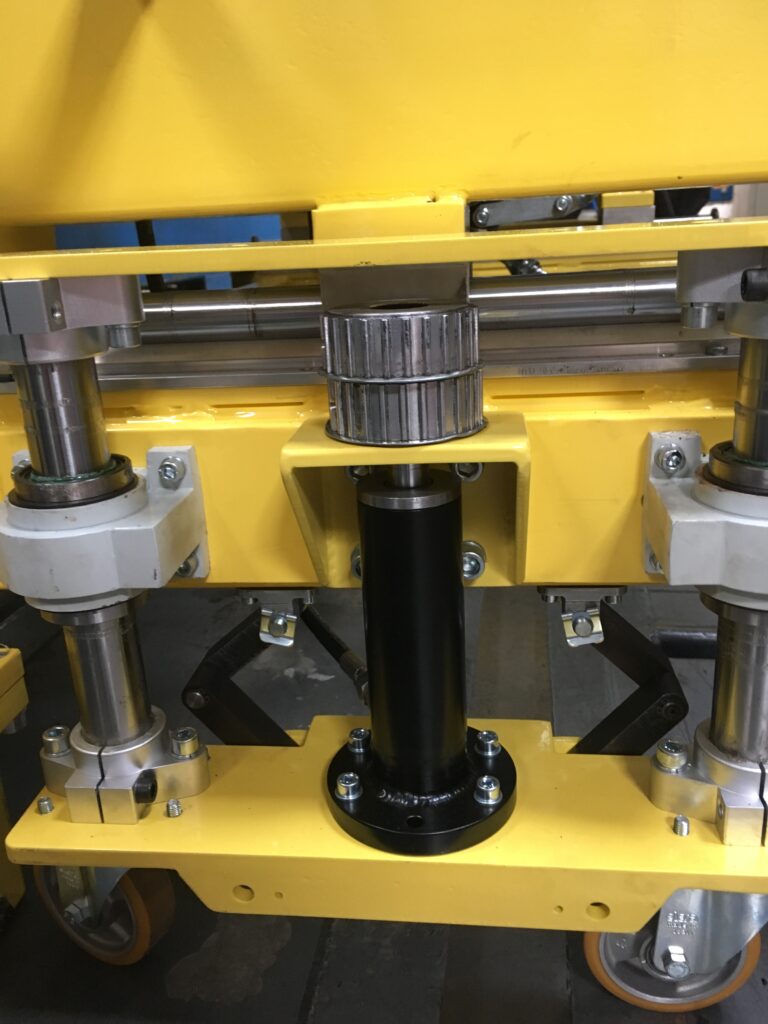
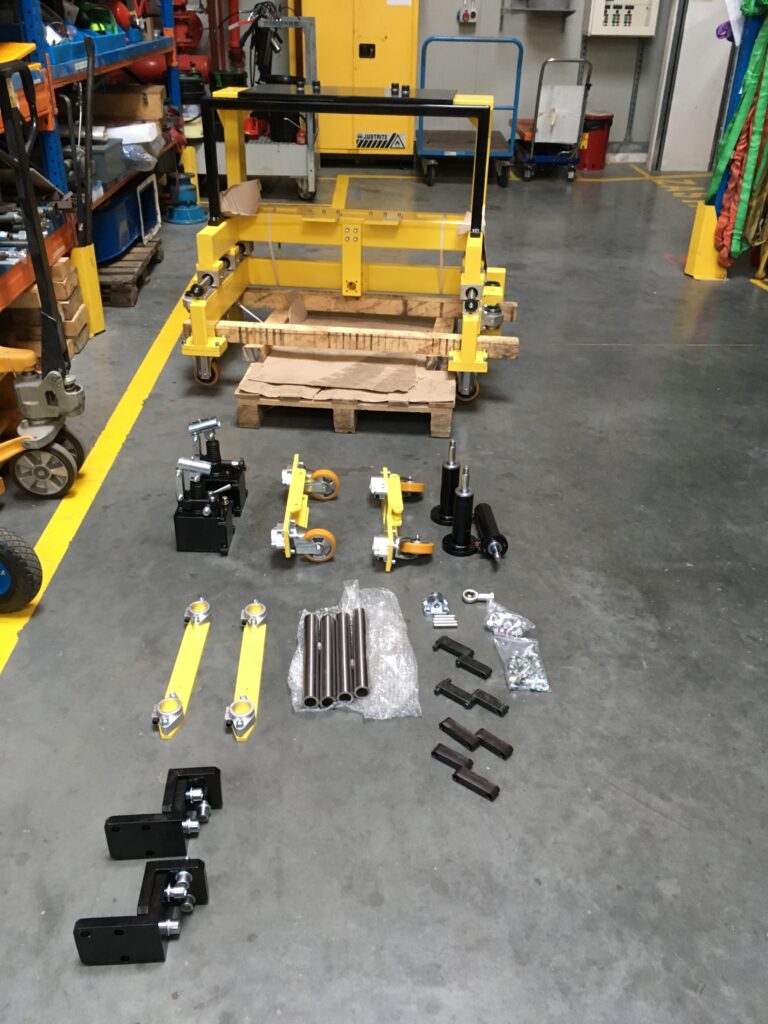
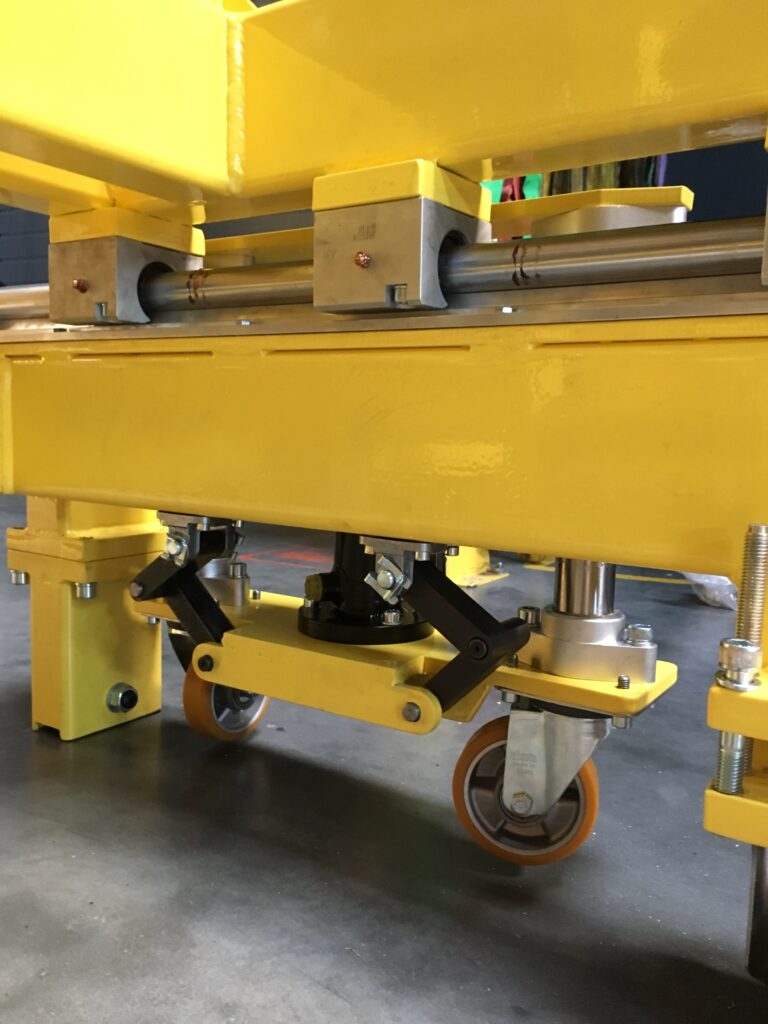
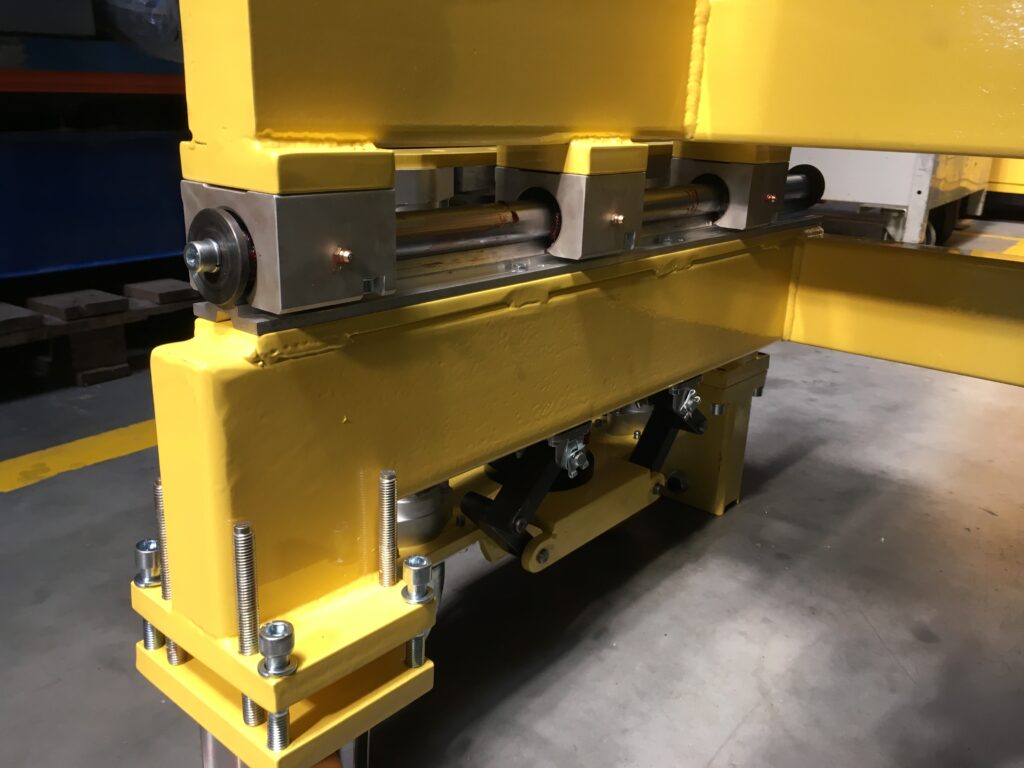
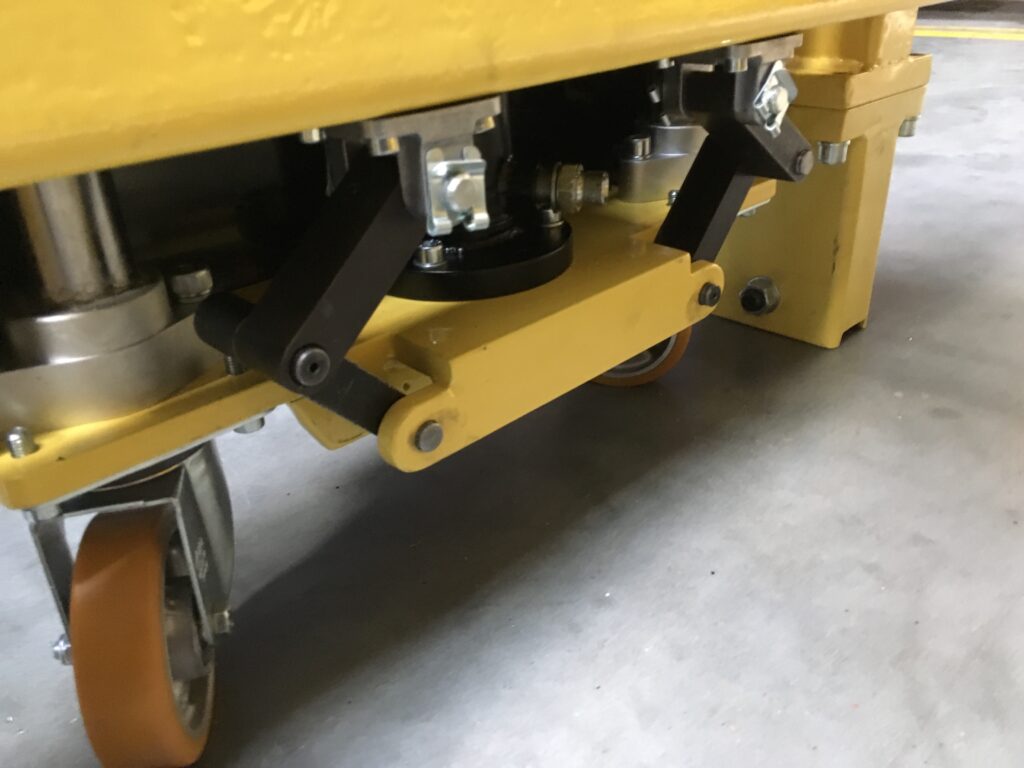
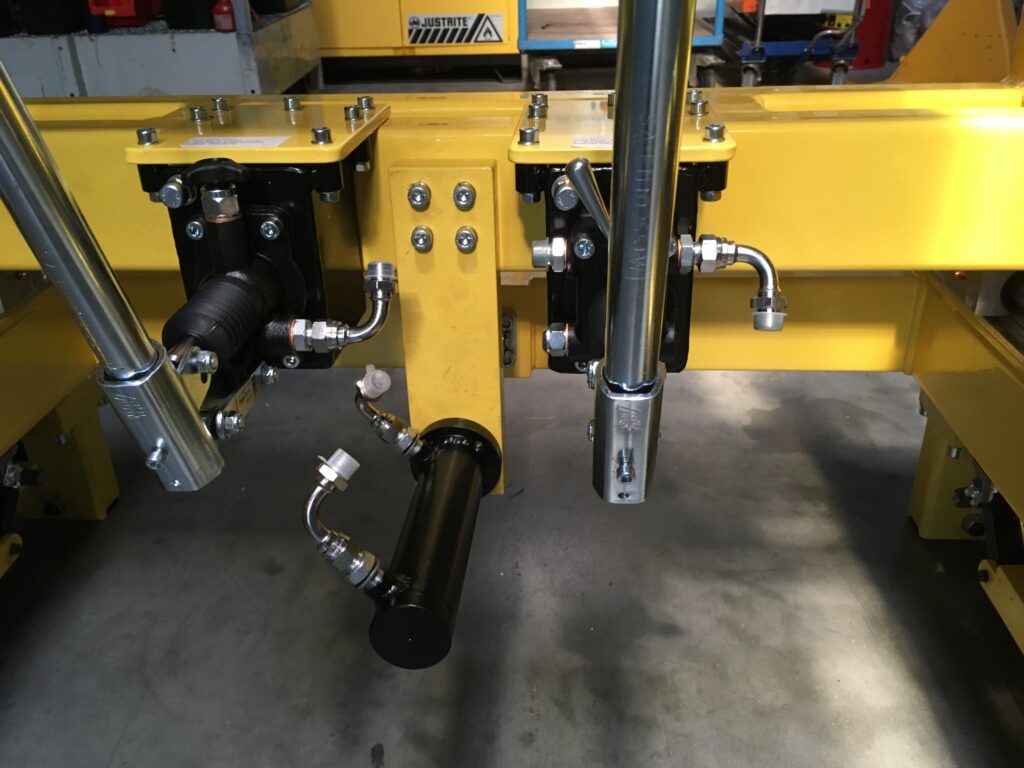
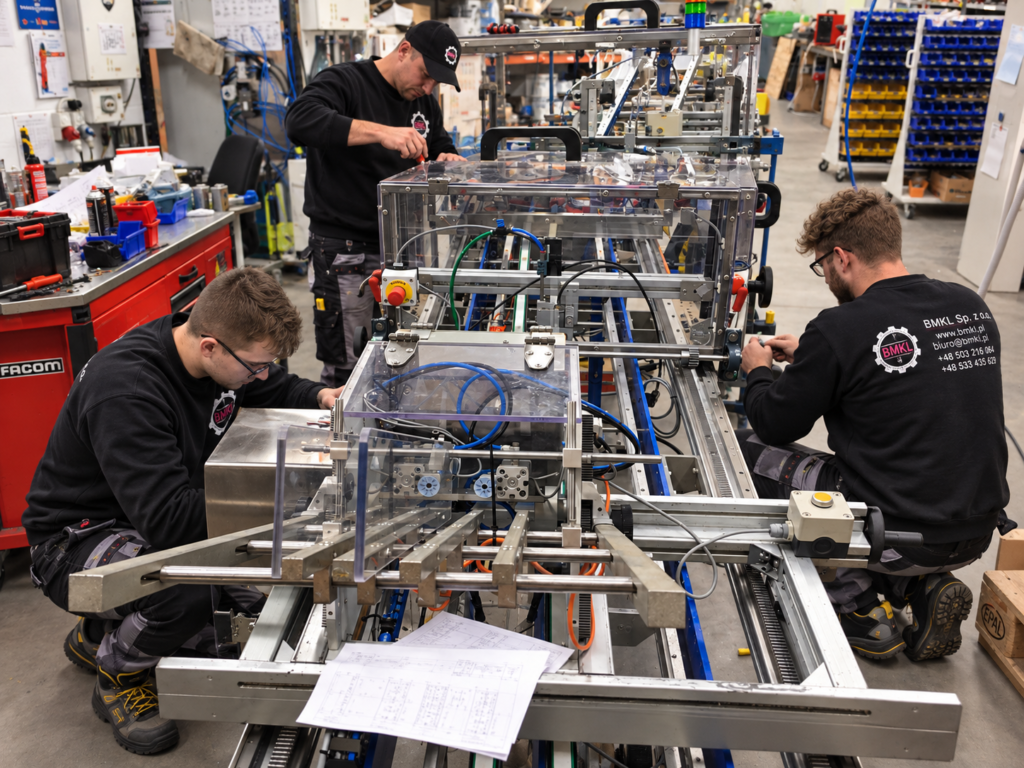
Projekt i wykonanie stanowiska montażowego przeznaczonego do linii produkcyjnej autobusów MAN. Konstrukcja została opracowana z uwzględnieniem ergonomii pracy operatorów, organizacji przepływu podzespołów oraz optymalizacji kolejnych etapów procesu montażowego. Zastosowane rozwiązania techniczne pozwoliły usprawnić transport i podawanie komponentów, ograniczyć liczbę operatorów oraz zwiększyć powtarzalność i efektywność procesu produkcyjnego. Projekt wykonany jako integracja dla firmy Atlas Copco której użyto klucza dokręcającego z wrzecionem ETVST101-2000-38-TM i sterowaniem Power Focus 4000. W urządzeniu zastosowano główny układ napędowy oparty na siłowniku elektrycznym Thomson D24-21B5-04M3N02, silniku krokowym 110BYGH201 oraz sterowniku PLC IDEC FC4A CPU, zapewniający precyzyjne pozycjonowanie, powtarzalność pracy i stabilne sterowanie urządzeniem.

Od problemu. Przez rozwiązanie. Do efektu.

Realny efekt

Wykonanie stanowisk w nowych halach montażowych bez potrzeby posiadania kanału na linii montażowej. Teraz montaż autobusów odbywa się na podnośnikach a dokręcanie najważniejszych połączeń konstrukcji bez udziału człowieka z precyzyjnym pomiarem momentu siły.

Zmniejszenie liczby operatorów. Możliwość ustawienia stanowiska w dowolnym miejscu. Wyeliminowano bezpośredni kontakt operatora z narzędziem. Zredukowano czas dokręcania. Wykonano rejestrację wartości momentu dokręcenia elementów. Zastosowano cyfrową identyfikację operatora, produktu i komponentów oraz pełna identyfikowalność procesu montażu w czasie rzeczywistym. Inwestycja pozwoliła na zwiększenie powtarzalności i stabilności procesu, poprawę precyzji wykonywanych operacji, ograniczenie ryzyka błędów operatora oraz zwiększenie efektywności produkcji, przy jednoczesnym zapewnieniu pełnej kontroli nad kluczowymi parametrami pracy urządzenia.

IMG_0424IMG_0424
IMG_0426IMG_0426
IMG_2765IMG_2765
IMG_0429IMG_0429
IMG_0462IMG_0462
IMG_0474IMG_0474
IMG_0440IMG_0440
IMG_0438IMG_0438
G3D___M_291G3D___M_291
G3D___M_292G3D___M_292

REALNE EFEKTY NASZEJ PRACY

Operatorzy produkcji
- 1
MNIEJ OPERATORÓW
15 %
WZROST WYDAJNOŚCI
10 %
SKRÓCENIE CZASU CYKLU
Dwa zazębiające się koła zębate
10 %
WIĘKSZA NIEZAWODNOŚĆ
Stanowisko montażowe filtrów
Wykonane dla międzynarodowej firmy specjalizującej się przede wszystkim w urządzeniach do filtracji.
Stanowisko do montażu złączy filtrów do samochodów elektrycznych.

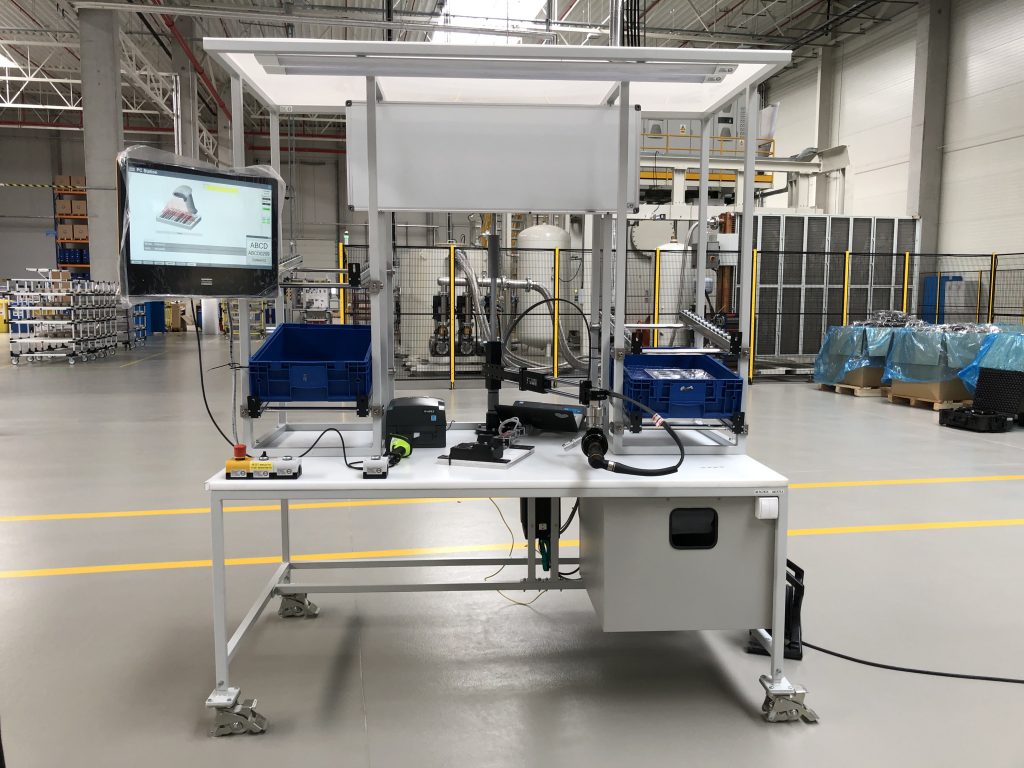
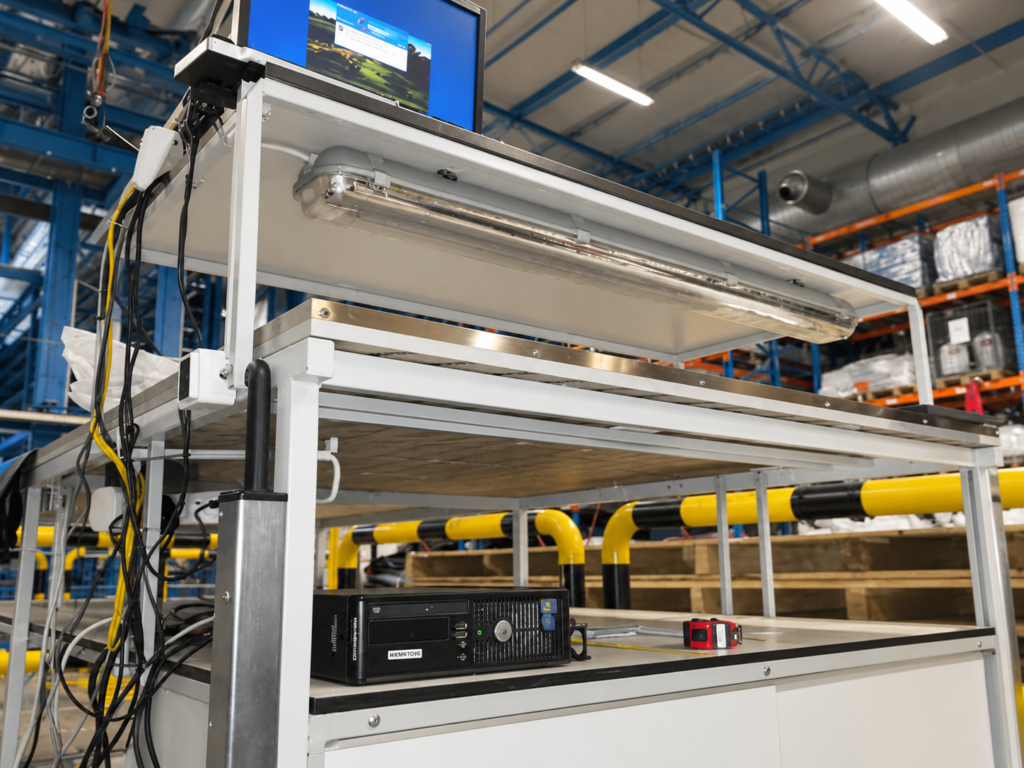
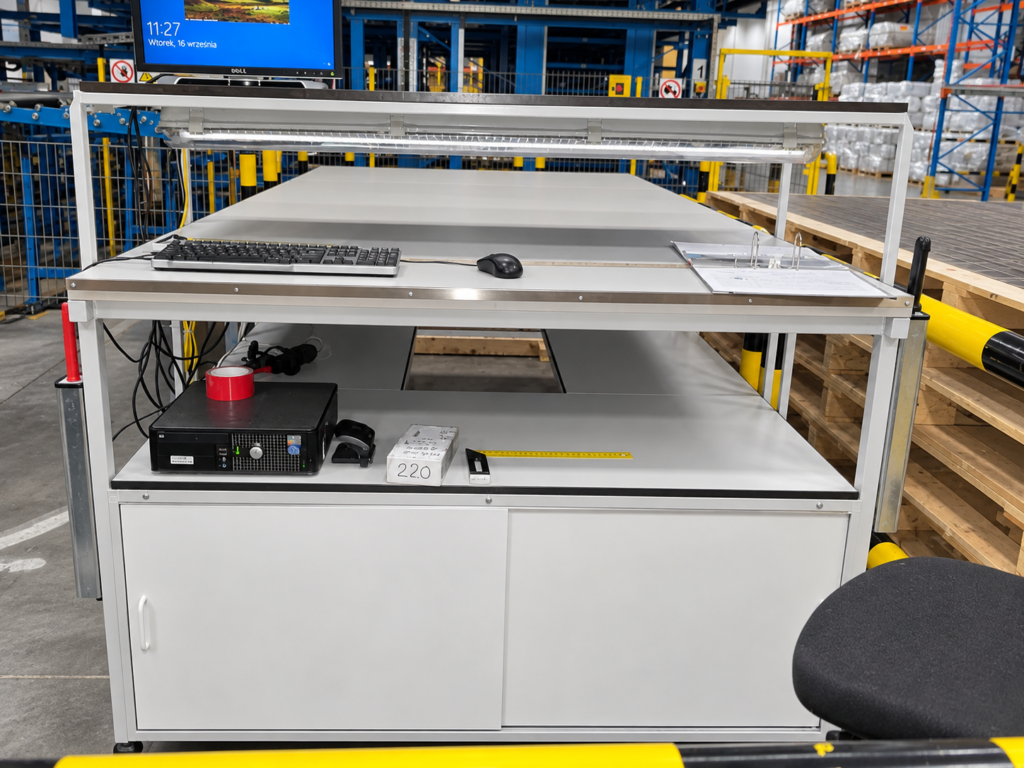
Mobilne stanowisko montażowe filtrów wykonane przez BMKL Machines dla UFI Filters – światowego producenta systemów filtracji oraz rozwiązań do zarządzania temperaturą dla branży motoryzacyjnej. Stanowisko przeznaczone do ręcznego montażu i dokręcania elementów z wykorzystaniem narzędzi Atlas Copco, zapewniających kontrolę i rejestrację momentu siły. Wyniki operacji są automatycznie zapisywane w bazie danych w chmurze, co umożliwia pełną identyfikowalność procesu i kontrolę jakości. Modułowa konstrukcja pozwala na szybkie przezbrojenie stanowiska oraz jego mobilne ustawienie w zależności od potrzeb produkcyjnych.

Rozwiązania, które usprawniają produkcję.

Korzyści z wdrożenia

Projekt łączy ergonomię pracy operatora, kontrolę jakości, cyfrową rejestrację danych oraz elastyczność produkcji, tworząc rozwiązanie dopasowane do rzeczywistych potrzeb nowoczesnego zakładu produkcyjnego.
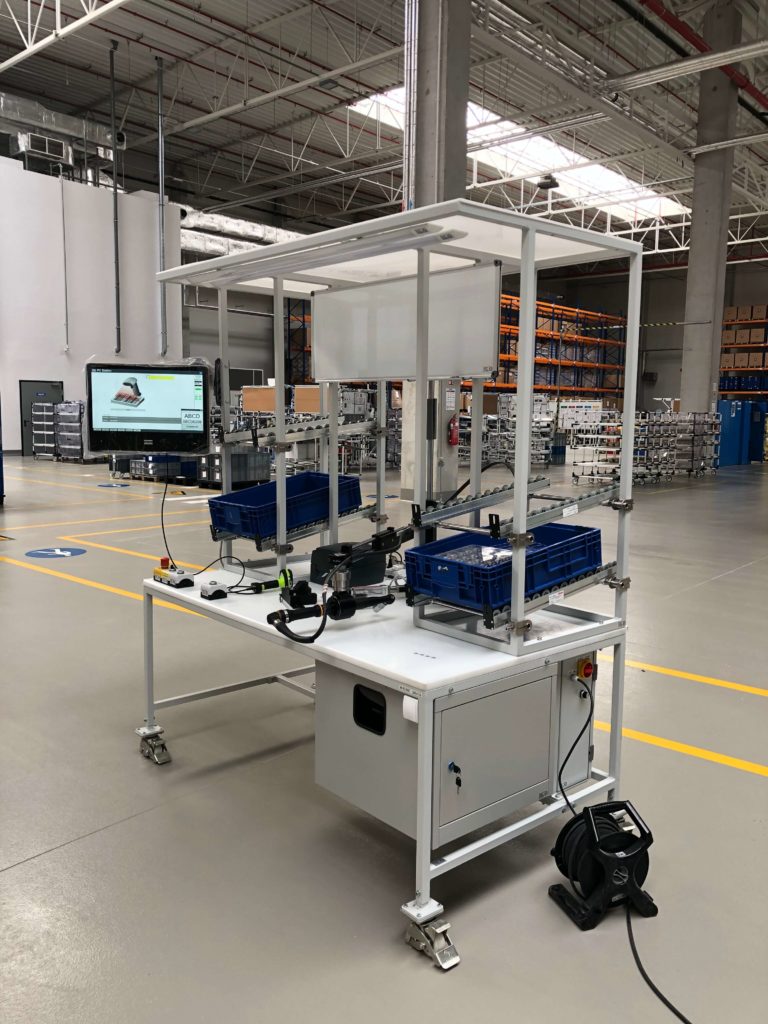
Stanowisko zostało wyposażone w system dokręcania Atlas Copco z kontrolą i rejestracją momentu siły, umożliwiający bieżącą kontrolę parametrów montażu. Wyniki poszczególnych operacji są automatycznie rejestrowane i archiwizowane w bazie danych w chmurze, zapewniając identyfikowalność procesu oraz możliwość analizy danych produkcyjnych. Zastosowanie modułowej i mobilnej konstrukcji pozwala na szybkie dostosowanie stanowiska do różnych wariantów produktu, jego przezbrojenie oraz zmianę lokalizacji w zależności od organizacji produkcji.

IMG_3484IMG_3484
IMG_4590IMG_4590
IMG_0431IMG_0431
IMG_0427IMG_0427
IMG_20200418_112141IMG_20200418_112141
IMG_0198IMG_0198
IMG_5047IMG_5047
IMG_4998IMG_4998
IMG_0217IMG_0217

REALNE EFEKTY NASZEJ PRACY

15 %
WIĘKSZE MOŻLIWOŚCI
15 %
ELESTYCZNOŚĆ PRODUKCJI
- 15 %
STRAT
15 %
KONTROLI
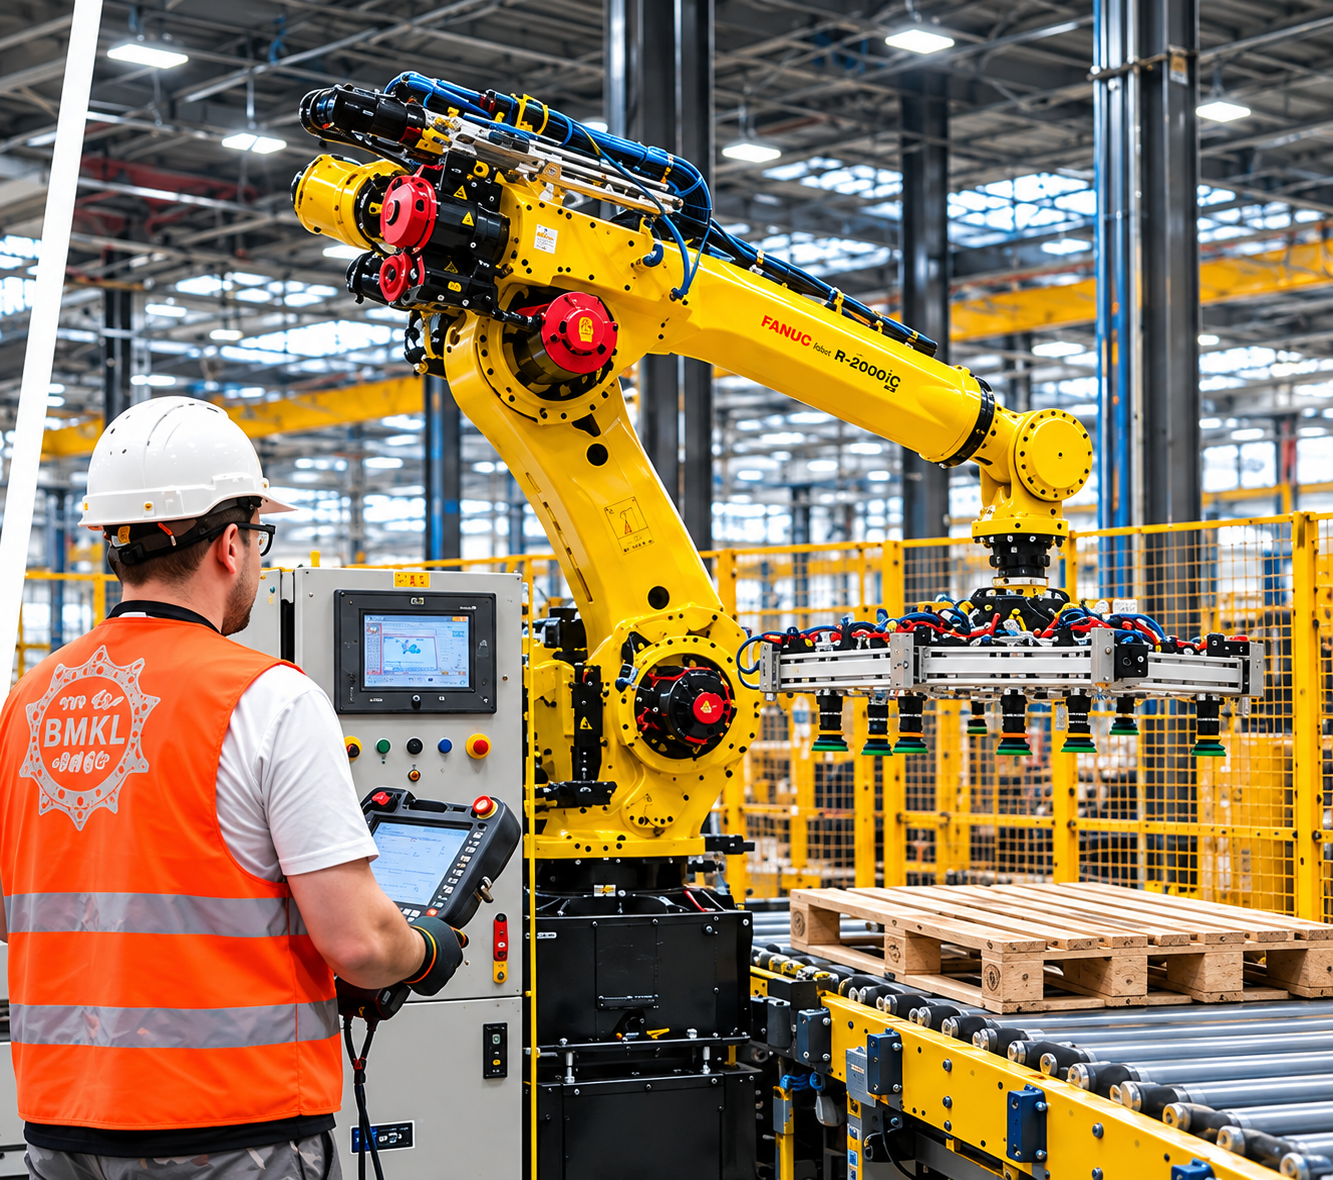
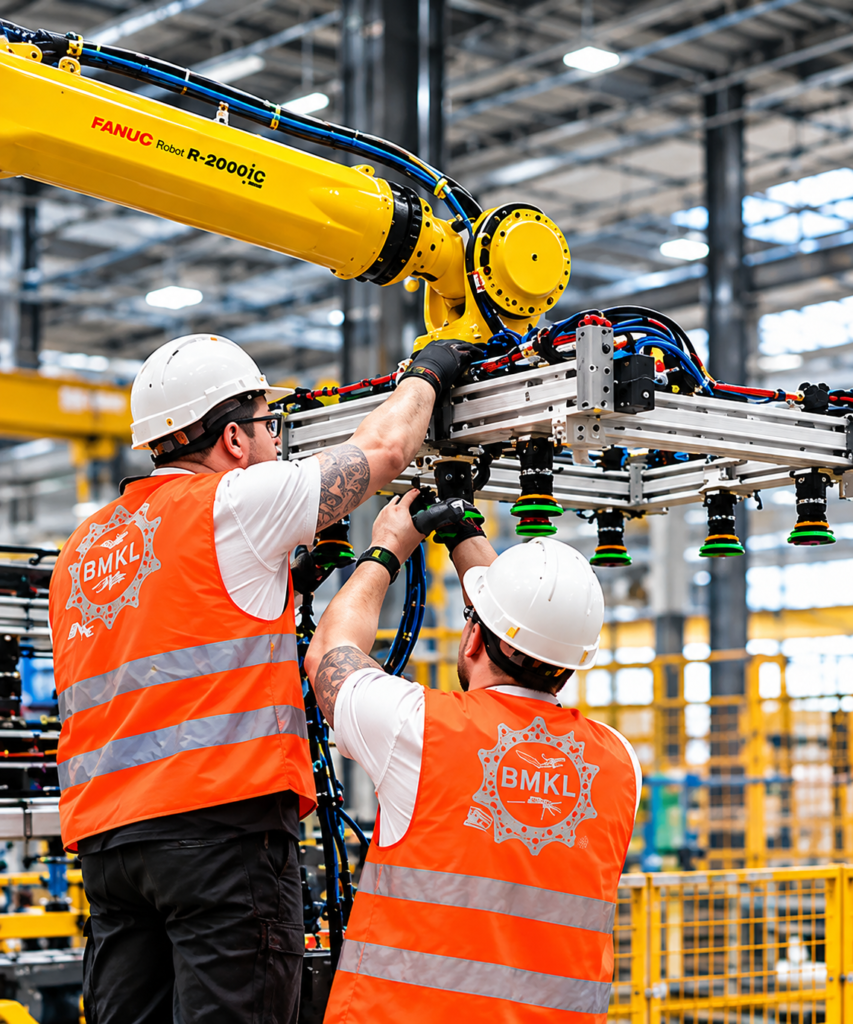
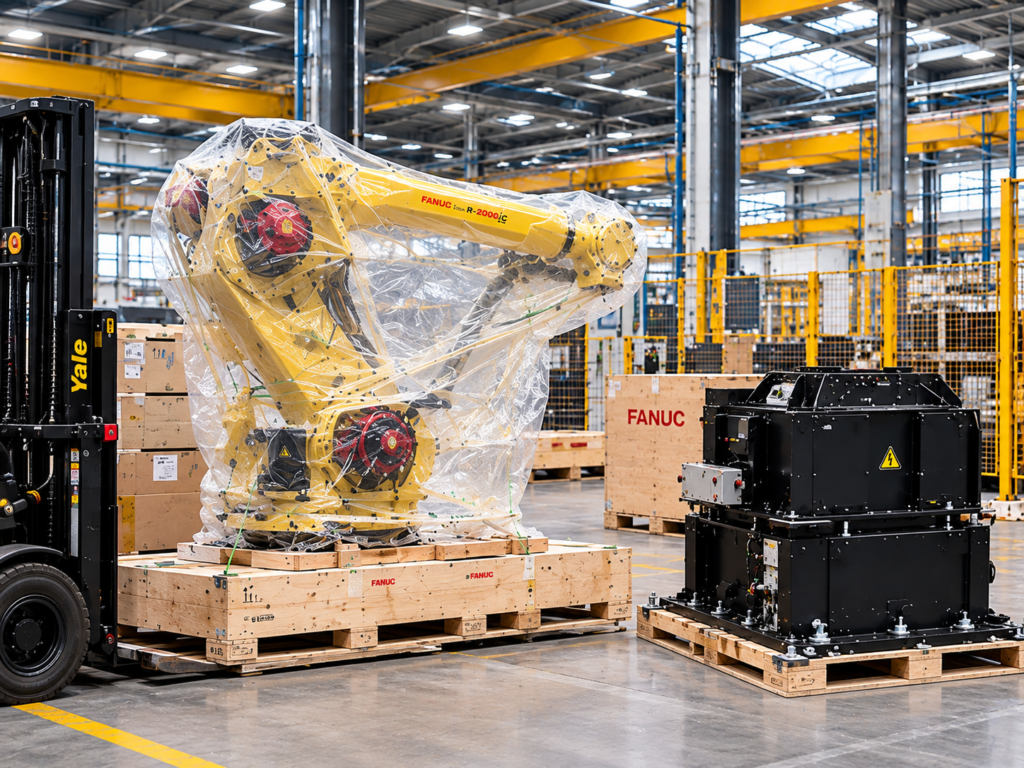
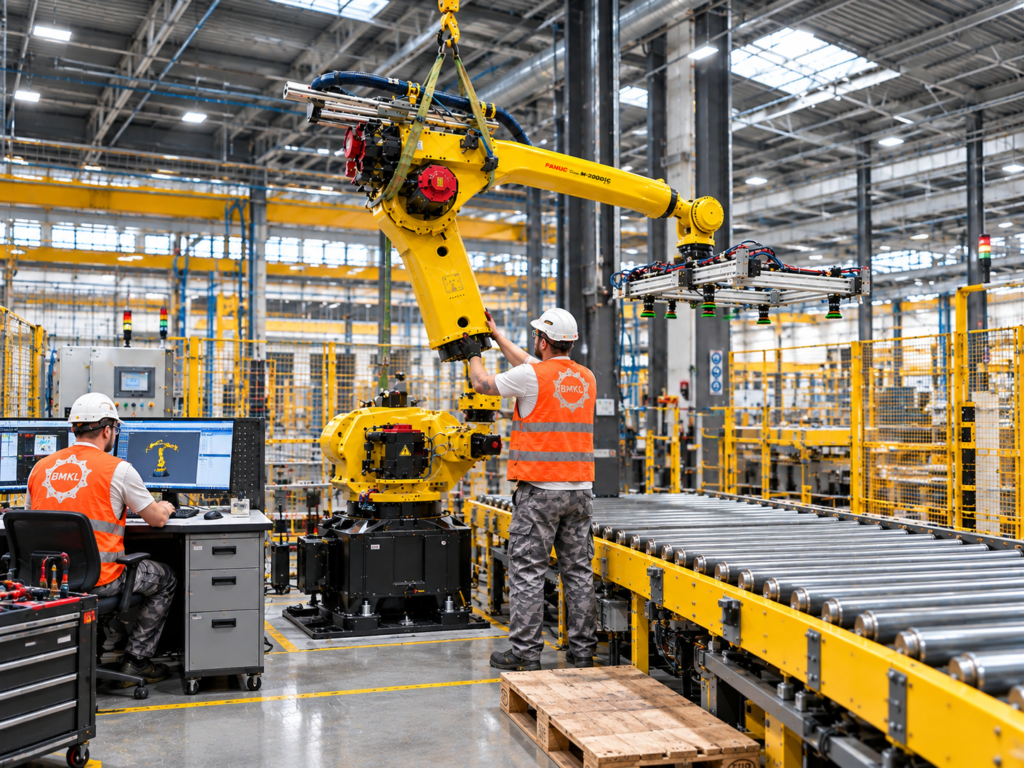
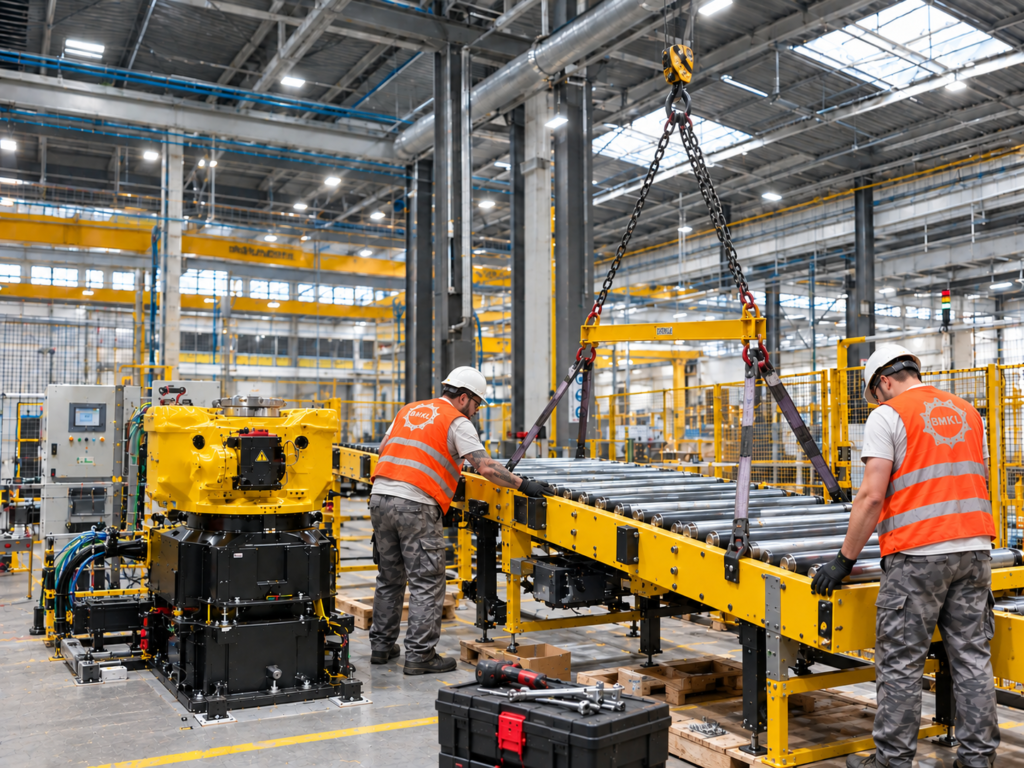
Robot do automatyzacji paletyzowania.
Robot do automatyzacji transportu, przestawiania i paletyzacji produktów.
Robot FANUC odpowiada za pobieranie, przenoszenie, odkładanie oraz paletyzację wyrobów zgodnie z określonym schematem pracy.

Rozwiązanie może zostać dostosowane do różnych rodzajów produktów, sposobów ich pakowania oraz wymaganej organizacji stanowiska. Integracja robota z urządzeniami produkcyjnymi i systemem sterowania pozwala na stworzenie spójnego, automatycznego procesu, ograniczającego konieczność wykonywania powtarzalnych czynności przez operatorów.

Inżynieria, która daje wynik.

Realny efekt

Stanowisko może być również wyposażone w odpowiednie chwytaki, systemy pozycjonowania, przenośniki oraz układy kontroli, dzięki czemu robot może realizować cały cykl pracy w sposób powtarzalny i uporządkowany.
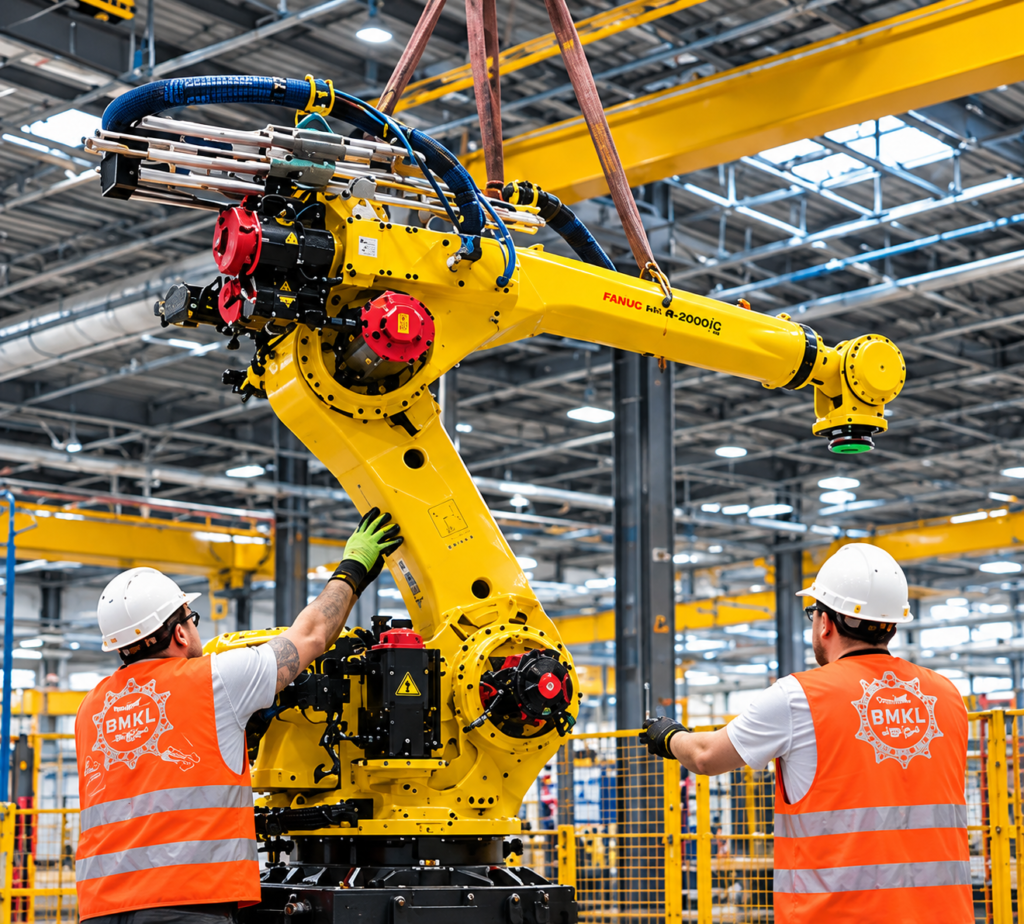
Automatyzacja powtarzalnych operacji – ograniczenie ręcznego przenoszenia i układania produktów. Zwiększenie wydajności stanowiska – możliwość pracy z określoną, stałą częstotliwością przez cały cykl produkcyjny. Powtarzalność procesu – produkty są pobierane i odkładane w ustalony sposób, zgodnie z zaprogramowanym schematem. Elastyczność produkcji – możliwość zmiany programu pracy robota w zależności od rodzaju produktu lub sposobu jego układania. Integracja z istniejącą linią – robot może współpracować z przenośnikami, maszynami, systemami kontroli i innymi elementami stanowiska. Lepsze wykorzystanie przestrzeni produkcyjnej – możliwość zaprojektowania stanowiska wokół optymalnych torów ruchu robota.

BMKL montaż ramienia robotaBMKL montaż ramienia robota
Montaż osprzetu ramienia robotaMontaż osprzetu ramienia robota
BMKL Transport RobotaBMKL Transport Robota
BMKL Budowa Ramienia FANUCBMKL Budowa Ramienia FANUC
BMKL montaż ramienia robotaBMKL montaż ramienia robota
BMKL Budowa przenosńikaBMKL Budowa przenosńika

REALNE EFEKTY NASZEJ PRACY

15 %
WZROST WYDAJNOŚCI
- 10 %
SKRÓCENIE CZASU CYKLU
Dwa zazębiające się koła zębate
10 %
WIĘKSZA NIEZAWODNOŚĆ
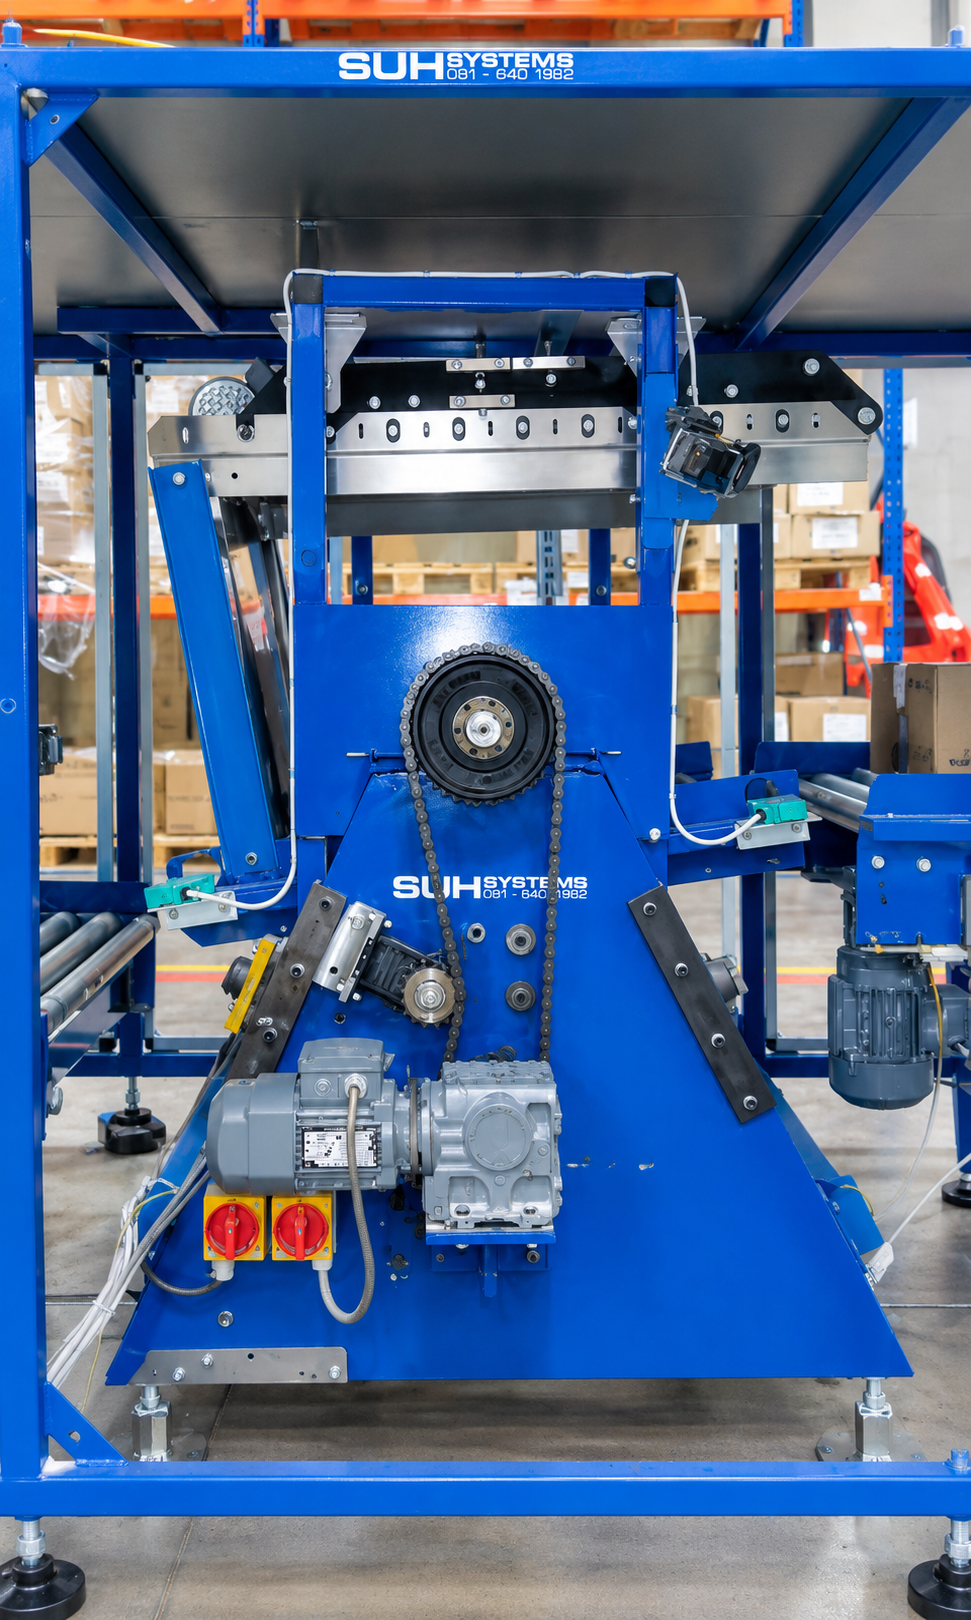
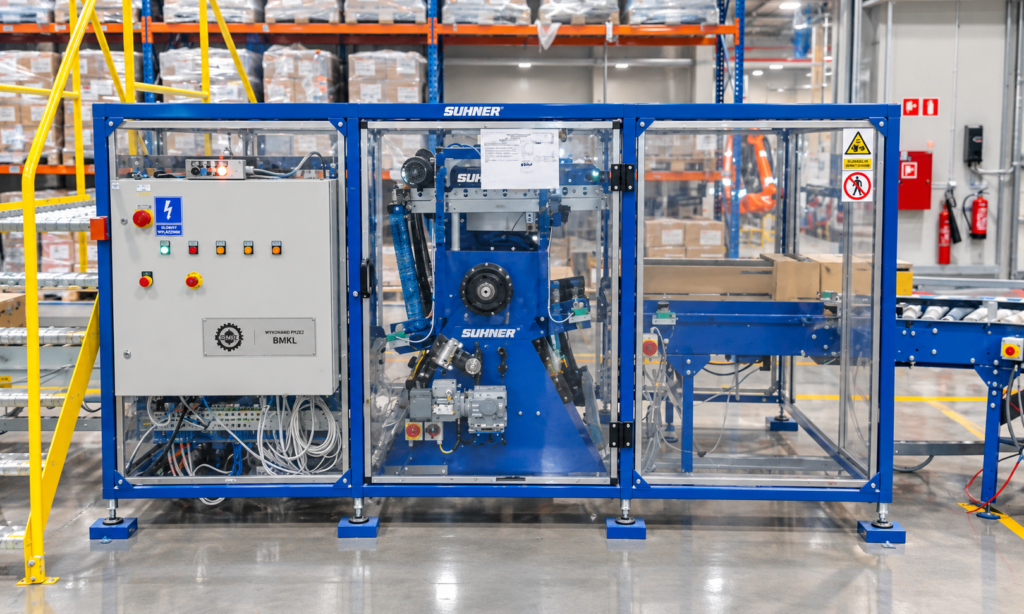
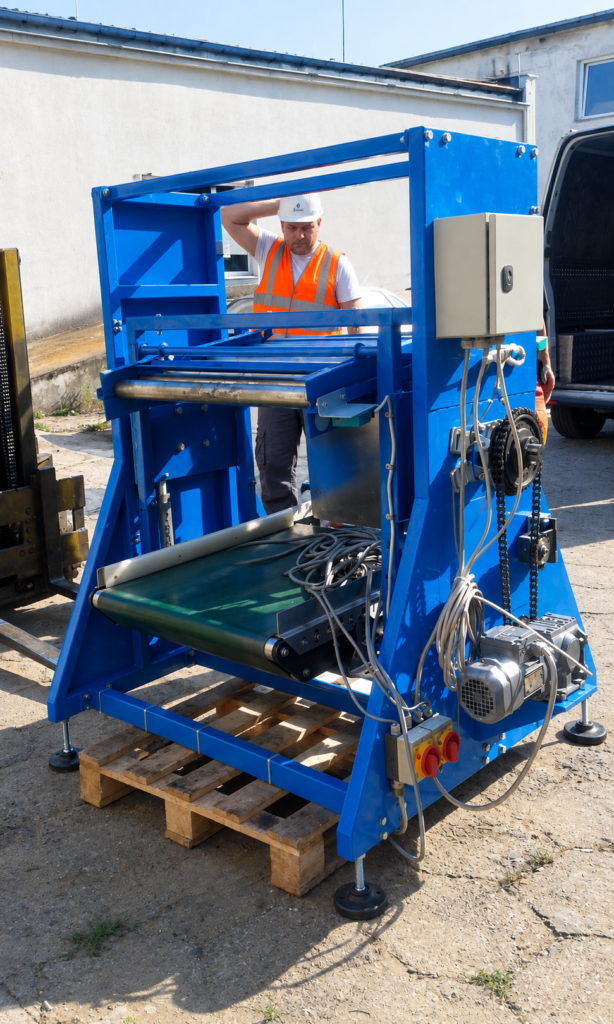
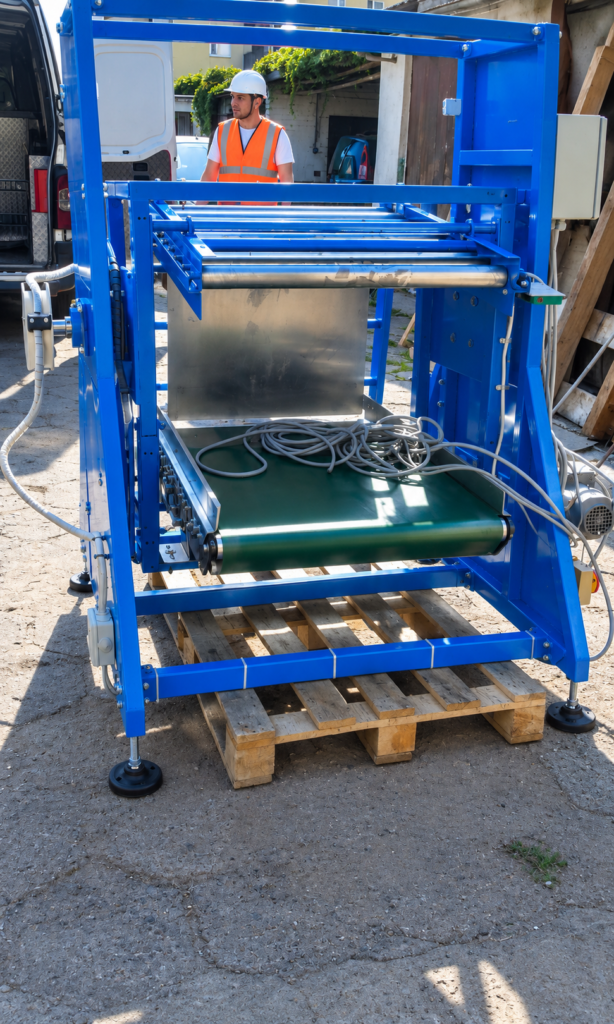
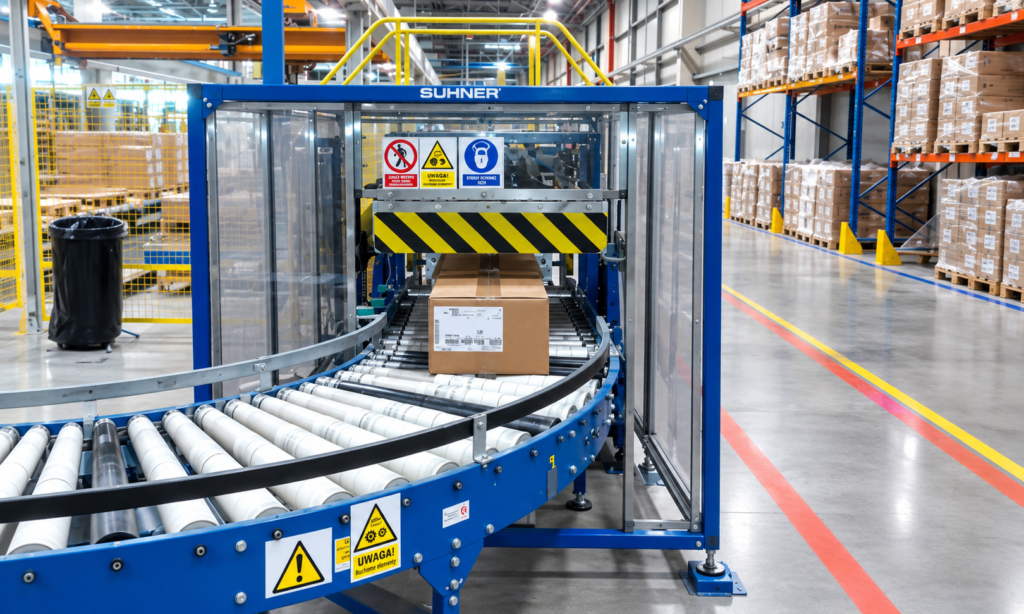
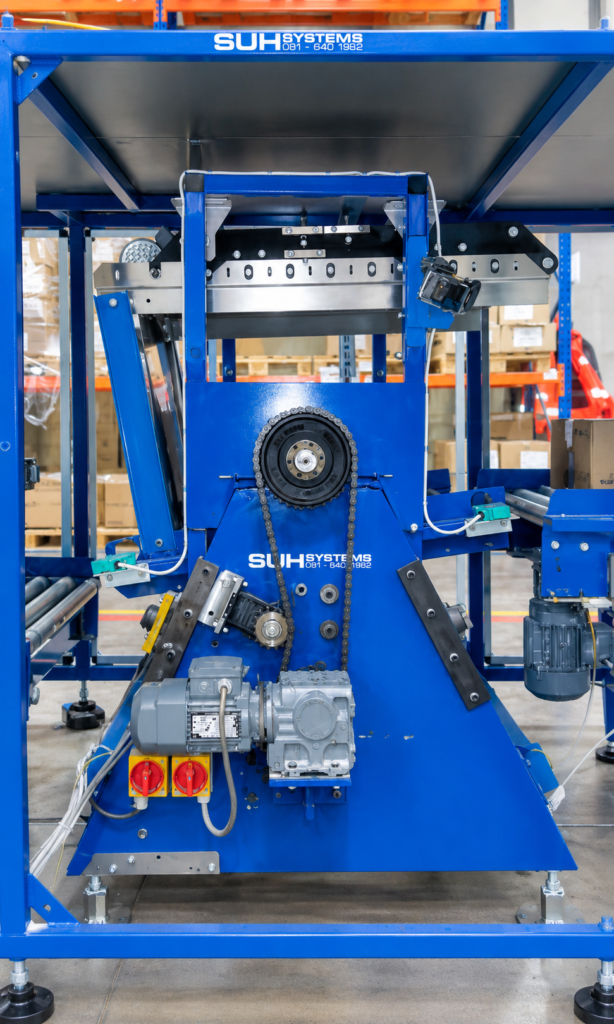
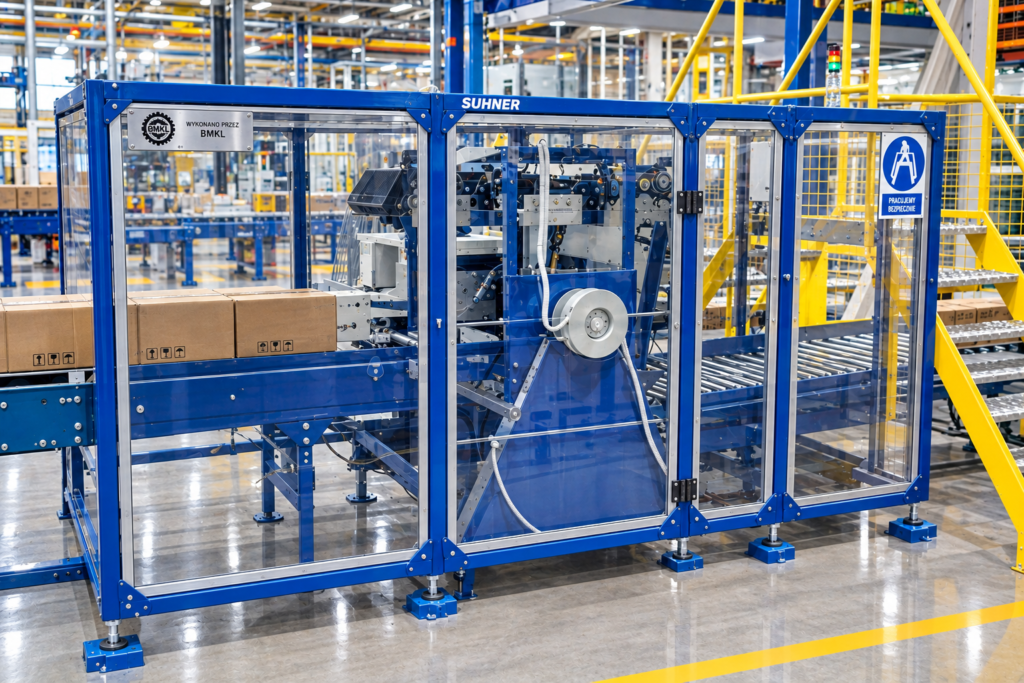
Maszyna do obracania kartonów
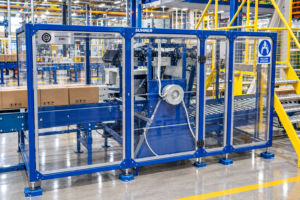
Automatyczna maszyna do obracania kartonów o różnych gabarytach i wadze podczas paletyzacji produktów na transporterach.
Urządzenie współpracuje z transporterami rolkowo-taśmowymi oraz robotem, zapewniając odpowiednie ustawienie kartonów przed ich ułożeniem na palecie.

W ramach realizacji dla Sealed Air BMKL przeprowadziło kapitalny remont i gruntowną renowację istniejącej maszyny produkcyjnej. Celem projektu było przywrócenie pełnej sprawności urządzenia, zwiększenie jego niezawodności oraz dostosowanie go do współczesnych wymagań procesu produkcyjnego. Maszyna została poddana kompleksowej ocenie i przebudowie. Zużyte elementy zostały odtworzone lub wymienione, a istniejące rozwiązania techniczne zostały zastąpione nowoczesnymi rozwiązaniami konstrukcyjnymi, automatyki i sterowania.

Od problemu do działającego rozwiązania.

Realny efekt

Wdrożenie nowoczesnych rozwiązań mechanicznych, automatyki i sterowania pozwoliły przywrócić maszynie pełną funkcjonalność i dostosować ją do aktualnych wymagań procesu produkcyjnego.
Projekt pozwolił wykorzystać istniejącą konstrukcję urządzenia, jednocześnie nadając jej nowe możliwości i znacznie wyższy poziom funkcjonalności. Gruntowna renowacja była alternatywą dla zakupu całkowicie nowej maszyny, pozwalając zachować sprawdzone rozwiązania mechaniczne i dostosować je do aktualnych potrzeb produkcji. Przywrócenie pełnej sprawności maszyny. Zwiększenie niezawodności. Ograniczenie nieplanowanych przestojów. Zwiększenie bezpieczeństwa i kontroli procesu. Wydłużenie okresu eksploatacji. Dostosowanie starej maszyny do obecnych wymagań produkcji.

BMKL obracarka kartonów 2BMKL obracarka kartonów 2
BMKL obracarka kartonówBMKL obracarka kartonów
Obracarka Kartonów 1Obracarka Kartonów 1
Obracarka Kartonów 2Obracarka Kartonów 2
Obracarka Kartonów 3Obracarka Kartonów 3
Obracarka Kartonów 4Obracarka Kartonów 4
User commentsUser comments
Złożenie1 konstrukcja obracarka 4Złożenie1 konstrukcja obracarka 4

REALNE EFEKTY NASZEJ PRACY

50 %
FUNKCONALNOŚCI
15 %
WZROST WYDAJNOŚCI
20 %
PRZESTOJÓÓW
Dwa zazębiające się koła zębate
15 %
sPRAWNOŚCI

Urządzenia przemysłowe na zamówienie

Urządzenie stanowiące integralną część linii produkcyjnej, zaprojektowane do stabilizacji procesu.

Rozwiązanie BMKL zostało zintegrowane z istniejącą linią produkcyjną i odpowiada za kontrolowanie oraz stabilizowanie warunków procesu, które bezpośrednio wpływają na parametry gotowego produktu.
Stabilizacja procesu ma kluczowe znaczenie dla uzyskania powtarzalnej grubości pianki, właściwego kształtu oraz równomiernej i stabilnej powierzchni. Urządzenie ogranicza wahania procesu, zapewniając bardziej przewidywalne warunki produkcji i powtarzalność kolejnych partii produktu.

Rozwiązania, które usprawniają produkcję.

Realny efekt

stabilniejszy proces → powtarzalna grubość → kontrolowany kształt → jednolita powierzchnia → powtarzalna jakość produktu.

W przypadku pianki poliuretanowej nawet niewielkie odchylenia parametrów procesu mogą wpływać na jej końcowe właściwości. Dlatego urządzenie nie jest jedynie dodatkowym elementem linii — pełni funkcję istotnego ogniwa procesu odpowiadającego za jego stabilność i powtarzalność.
Łaczniki 5Łaczniki 5
LacznikLacznik
Łacznik 3Łacznik 3
Łacznik 4Łacznik 4

REALNE EFEKTY NASZEJ PRACY

Operatorzy produkcji
- 1
MNIEJ OPERATORÓW
8 %
WZROST WYDAJNOŚCI
Dwa zazębiające się koła zębate
10 %
WIĘKSZA NIEZAWODNOŚĆ

Kontrola jakości produkcji, kontrola wizyjna

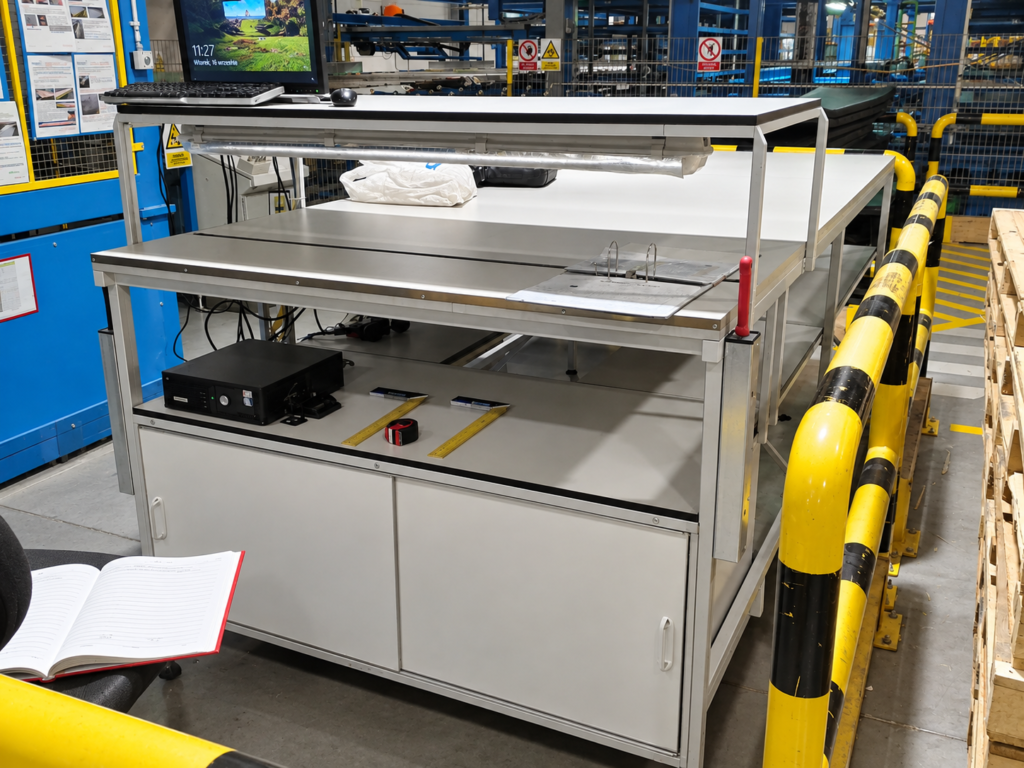
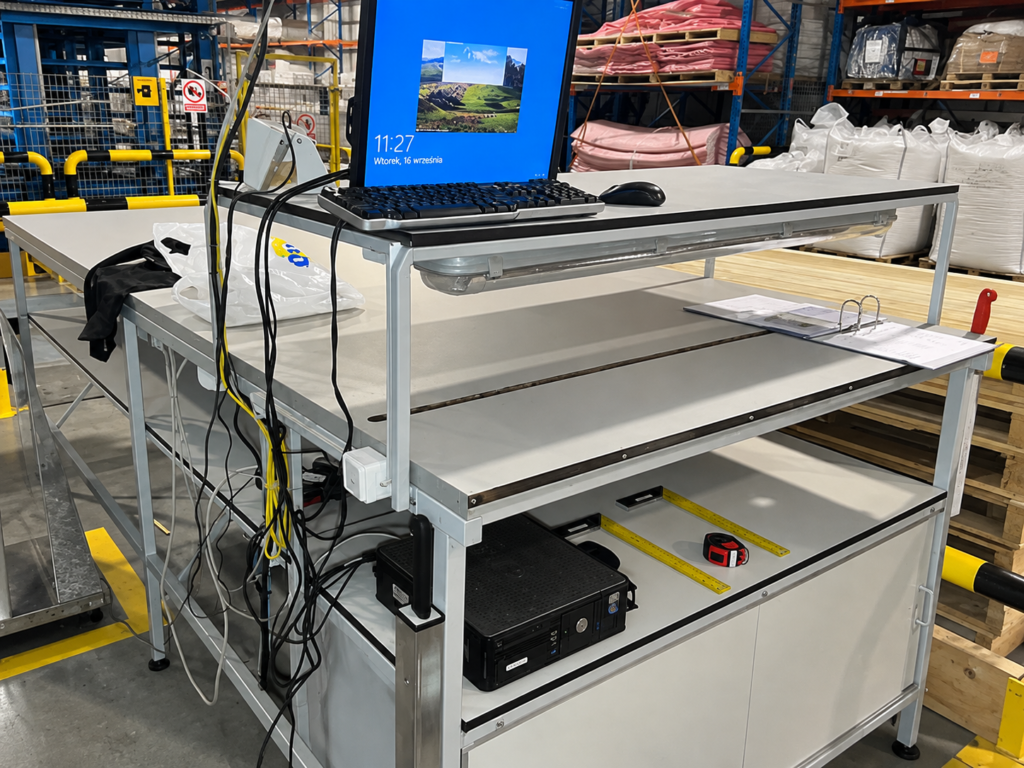
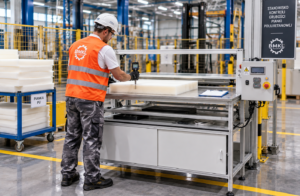
Stanowisko automatycznej kontroli grubości pianki poliuretanowej.

BMKL Machines zaprojektowało i wykonało automatyczne stanowisko kontroli jakości do pomiaru grubości pianki poliuretanowej. System wykonuje pomiary w kolejnych punktach na całej szerokości produktu, zapewniając szczegółową kontrolę parametrów geometrycznych materiału.
Pomiar realizowany jest za pomocą głowic pomiarowych Keyence z wykorzystaniem jednostek Amplifier Unit IL-1500 oraz Expansion Unit IL-1550. Ruch układu detektorów odbywa się na modułach liniowych MLA1333-5HK3-E i MLA1333-5HX-E, sterowanych przez SMC104. Napęd posuwu po obu stronach materiału realizowany jest za pomocą silników krokowych, zapewniających precyzyjne pozycjonowanie głowic pomiarowych.

Mniej problemów. Więcej produkcji.

Realny efekt

Rozwiązanie zapewnia automatyzację kontroli jakości, wysoką dokładność pomiarów, pełną rejestrację wyników oraz możliwość analizy danych produkcyjnych, ograniczając udział operatora w powtarzalnych czynnościach kontrolnych.

Po każdym przesunięciu głowic system automatycznie rejestruje wynik pomiaru, tworząc kompletny profil grubości kontrolowanego produktu. Wyniki są przesyłane sieciowo, archiwizowane oraz poddawane automatycznej analizie porównawczej względem zdefiniowanego wzorca, umożliwiając szybką identyfikację odchyłek i kontrolę jakości produkcji. Stanowisko wyposażono w panel operatorski umożliwiający programowanie parametrów pomiaru, w tym prędkości posuwu, liczby punktów pomiarowych oraz odległości pomiędzy kolejnymi punktami. System komunikacyjny może być integrowany z infrastrukturą przemysłową poprzez Ethernet/IP, CC-Link, DeviceNet, RS232 lub BCD.
Stół 2Stół 2
Stół 3Stół 3
Stół 4Stół 4
Stół 5Stół 5
Stół 7Stół 7
Stół 6Stół 6

REALNE EFEKTY NASZEJ PRACY

15 %
WIĘKSZE MOŻLIWOŚCI
- 15 %
STRAT
15 %
KONTROLI

Budowa linii produkcyjnych, automatyzacja linii produkcyjnych

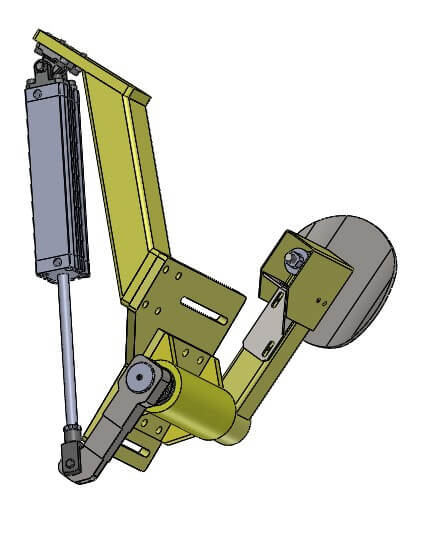
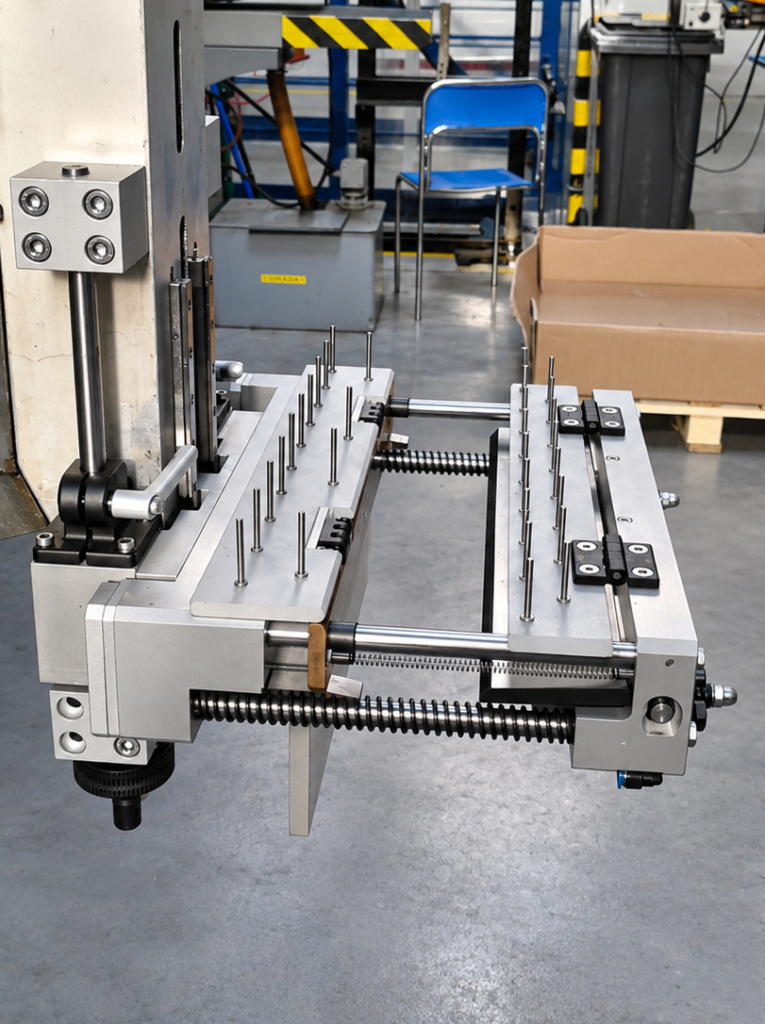
Moduł regulacji głównej dyszy produkcyjnej, stanowiący integralny element linii produkcyjnej .

BMKL Machines zaprojektowało i wykonało mechaniczny moduł regulacji głównej dyszy produkcyjnej, stanowiący integralny element linii produkcyjnej do przetwarzania tworzyw sztucznych. Moduł odpowiada za precyzyjne ustawienie dyszy w kluczowym etapie procesu formowania produktu, umożliwiając właściwe przygotowanie geometrii i parametrów procesu przed kolejnymi operacjami produkcyjnymi.
Konstrukcja została opracowana z myślą o precyzyjnej regulacji położenia ciężkiego zespołu dyszy. Układ zapewnia 6 stopni swobody, obejmujących regulację w osi pionowej i poziomej oraz zmianę kąta ustawienia. Dzięki temu możliwe jest dokładne dopasowanie położenia dyszy do wymagań konkretnego procesu technologicznego. Ze względu na znaczną masę regulowanego zespołu zastosowano hydrauliczny układ wspomagania regulacji, który ułatwia wykonywanie zmian ustawienia oraz zapewnia stabilne utrzymanie zadanej pozycji podczas pracy linii.

Wpływ na proces produkcyjny

Realny efekt

Ze względu na znaczną masę regulowanego zespołu zastosowano hydrauliczny układ wspomagania regulacji, który ułatwia wykonywanie zmian ustawienia oraz zapewnia stabilne utrzymanie zadanej pozycji podczas pracy linii.

Korzyści z realizacji 6 stopni swobody regulacji zapewniających szeroki zakres ustawienia dyszy. Precyzyjne pozycjonowanie kluczowego elementu procesu technologicznego. Regulacja pionowa, pozioma oraz kątowa umożliwiająca dokładne dopasowanie geometrii procesu. Hydrauliczne wspomaganie regulacji dostosowane do dużej masy zespołu. Stabilne utrzymanie pozycji podczas pracy linii produkcyjnej. Możliwość szybkiej korekty ustawienia w zależności od wymagań produkowanego wyrobu. Integracja z istniejącą linią technologiczną bez ingerencji w pozostałe etapy procesu. Solidna konstrukcja mechaniczna przystosowana do pracy w warunkach przemysłowych.
IMG_2457IMG_2457
IMG_2449IMG_2449
IMG_2461IMG_2461
IMG_2490IMG_2490
IMG_2524IMG_2524
IMG_2525IMG_2525
IMG_2440IMG_2440
IMG_2462IMG_2462
IMG_2465IMG_2465
IMG_2488IMG_2488
IMG_2486IMG_2486

REALNE EFEKTY NASZEJ PRACY

Operatorzy produkcji
- 1
MNIEJ OBSŁUGI
15 %
WZROST WYDAJNOŚCI
10 %
SKRÓCENIE CZASU USTAWIŃ
Dwa zazębiające się koła zębate
10 %
WIĘKSZA NIEZAWODNOŚĆ
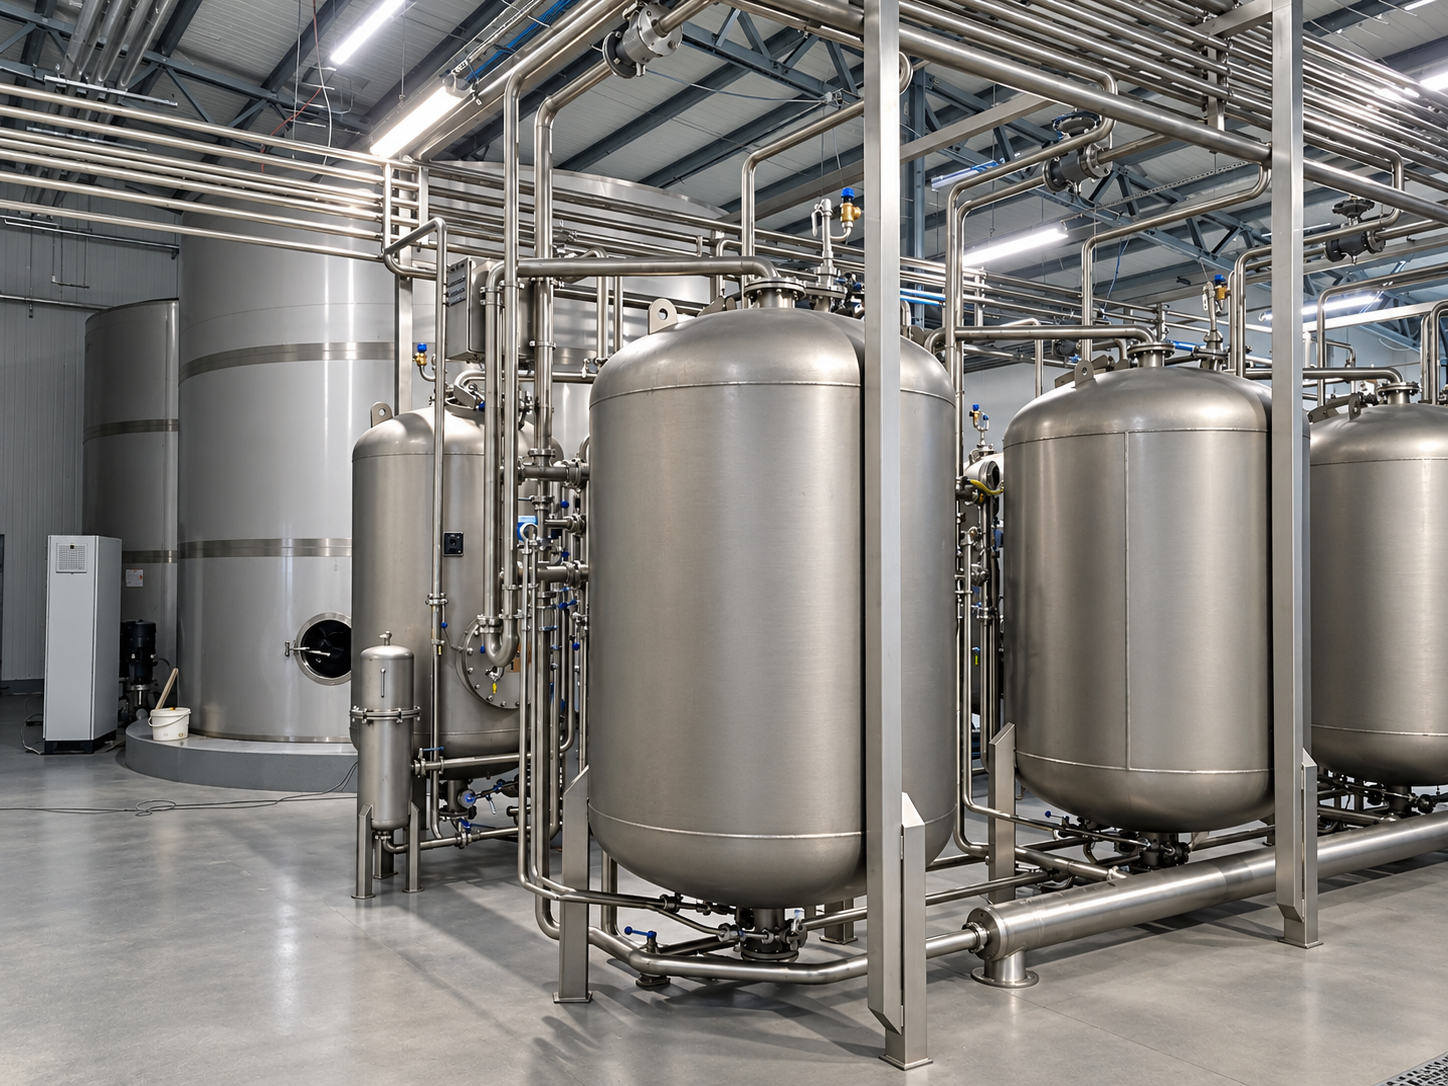
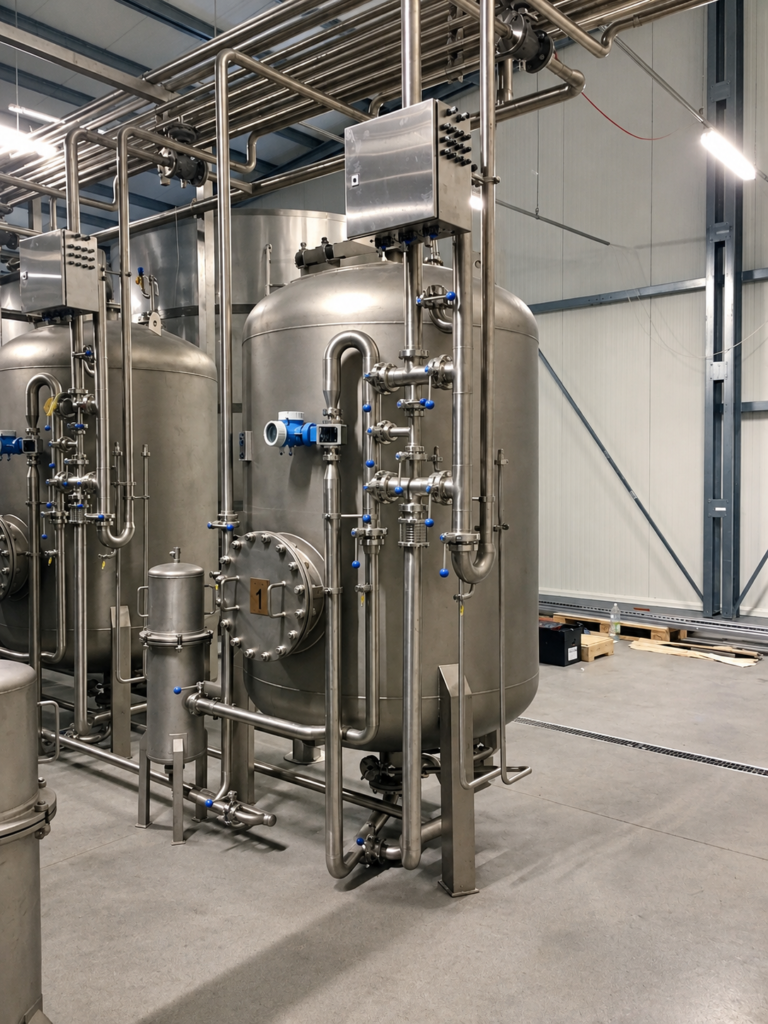
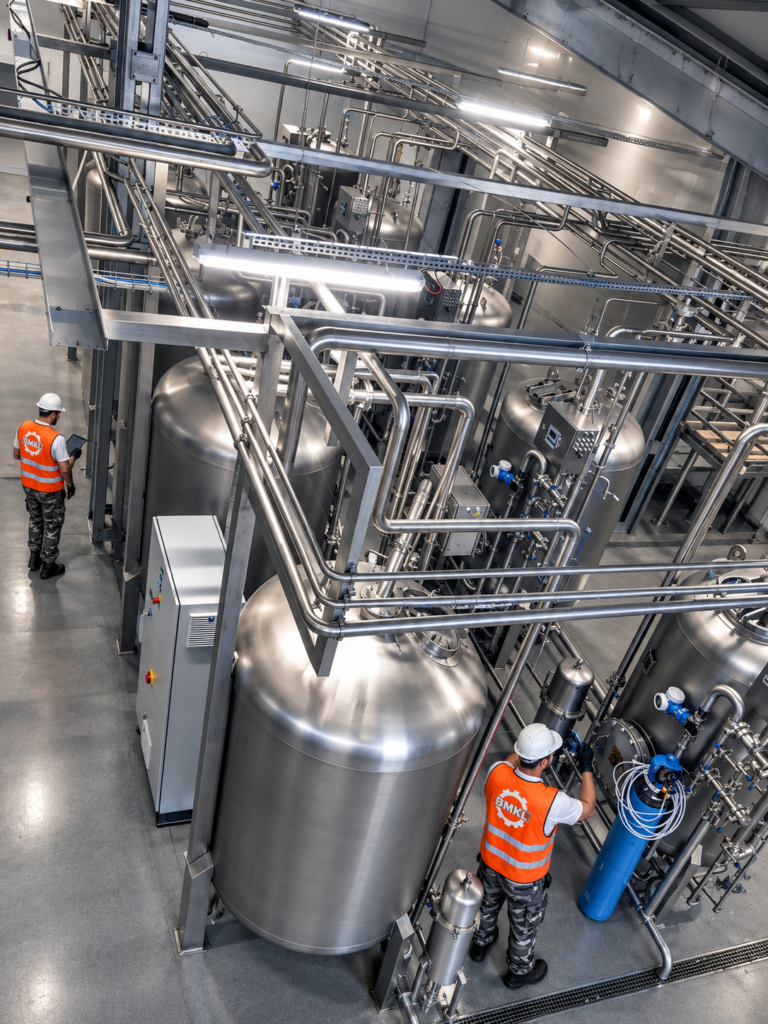
Instalacja zasilania i sterowania stacji filtracyjnych
Zwiększenie niezawodności procesu technologicznego,
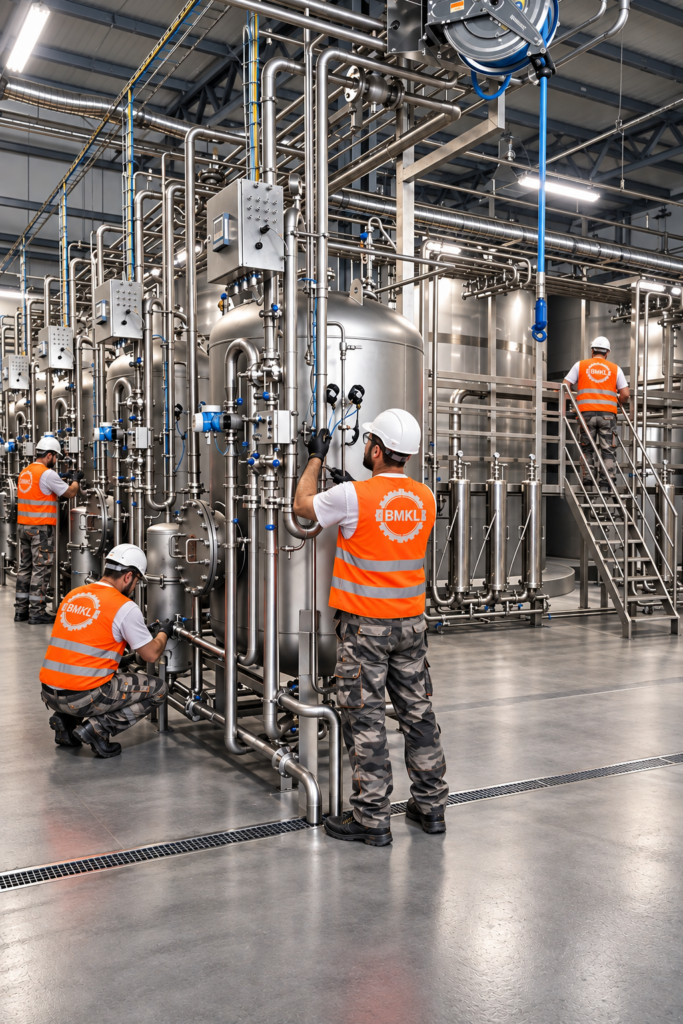
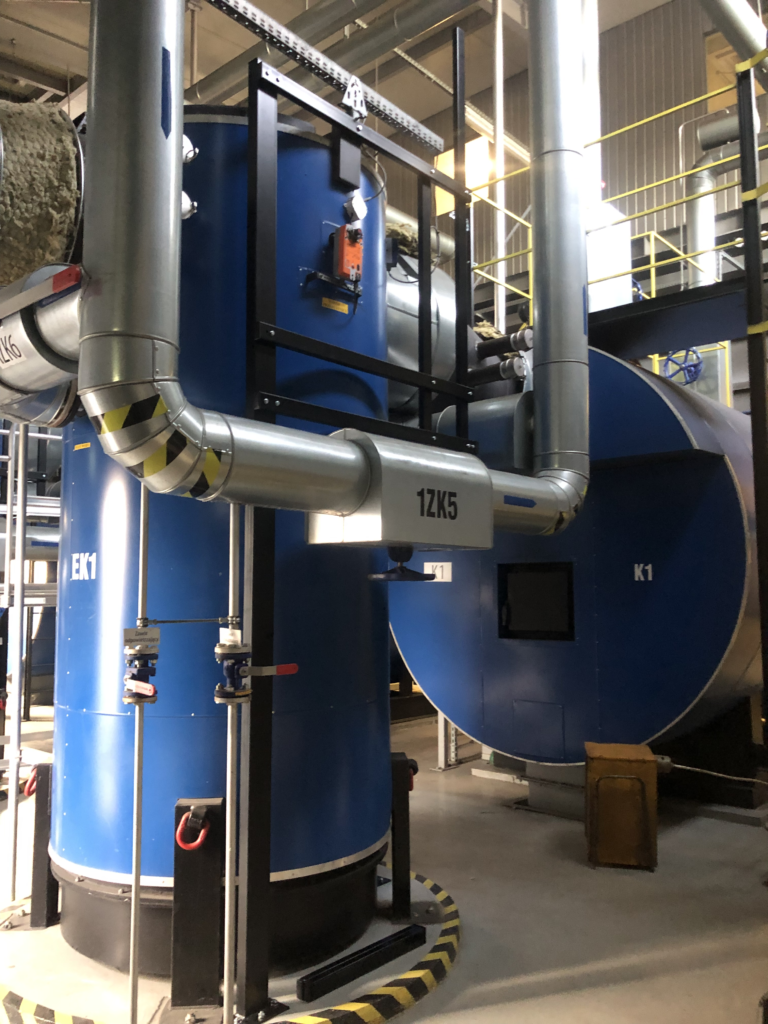
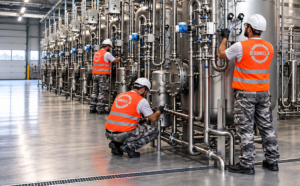
W ramach inwestycji związanej z budową nowej hali produkcji wody mineralnej Muszynianka wykonaliśmy instalację zasilania elektrycznego oraz system sterowania stacjami filtracyjnymi wody i zespołem zbiorników filtracyjnych.

W ramach inwestycji związanej z budową nowej hali produkcji wody mineralnej Muszynianka wykonaliśmy instalację zasilania elektrycznego oraz system sterowania stacjami filtracyjnymi wody i zespołem zbiorników filtracyjnych. Zakres realizacji obejmował przygotowanie i wykonanie infrastruktury elektrycznej niezbędnej do prawidłowej pracy urządzeń technologicznych oraz integrację układu sterowania zaworami i siłownikami. Do realizacji automatyki wykorzystano wyspy zaworowe FESTO, umożliwiające scentralizowane i precyzyjne sterowanie elementami wykonawczymi instalacji.

Inżynieria

Realny efekt

Rozwiązanie zostało zaprojektowane z uwzględnieniem specyfiki procesu uzdatniania i filtracji wody oraz wymagań nowoczesnej hali produkcyjnej. System zapewnia sprawną komunikację pomiędzy układem sterowania a urządzeniami technologicznymi, umożliwiając automatyczną realizację poszczególnych etapów procesu.

automatyzacja sterowania zaworami i siłownikami, precyzyjna i powtarzalna praca układu filtracji, uporządkowana i zoptymalizowana infrastruktura elektryczna, zwiększenie niezawodności procesu technologicznego, ograniczenie konieczności ręcznej obsługi instalacji, możliwość integracji urządzeń technologicznych z systemem sterowania, łatwiejsza diagnostyka i obsługa układu, przygotowanie instalacji do dalszej rozbudowy i modernizacji, dostosowanie rozwiązania do nowej infrastruktury produkcyjnej.

zbiorniki 7zbiorniki 7
zbiorniki 5zbiorniki 5
Zbiorniki 1Zbiorniki 1
WhatsApp Image 2026-09-17 at 13.25.05WhatsApp Image 2026-09-17 at 13.25.05

REALNE EFEKTY NASZEJ PRACY

15 %
WIĘKSZE MOŻLIWOŚCI
15 %
ELESTYCZNOŚĆ PRODUKCJI
- 15 %
STRAT
15 %
KONTROLI
Robot
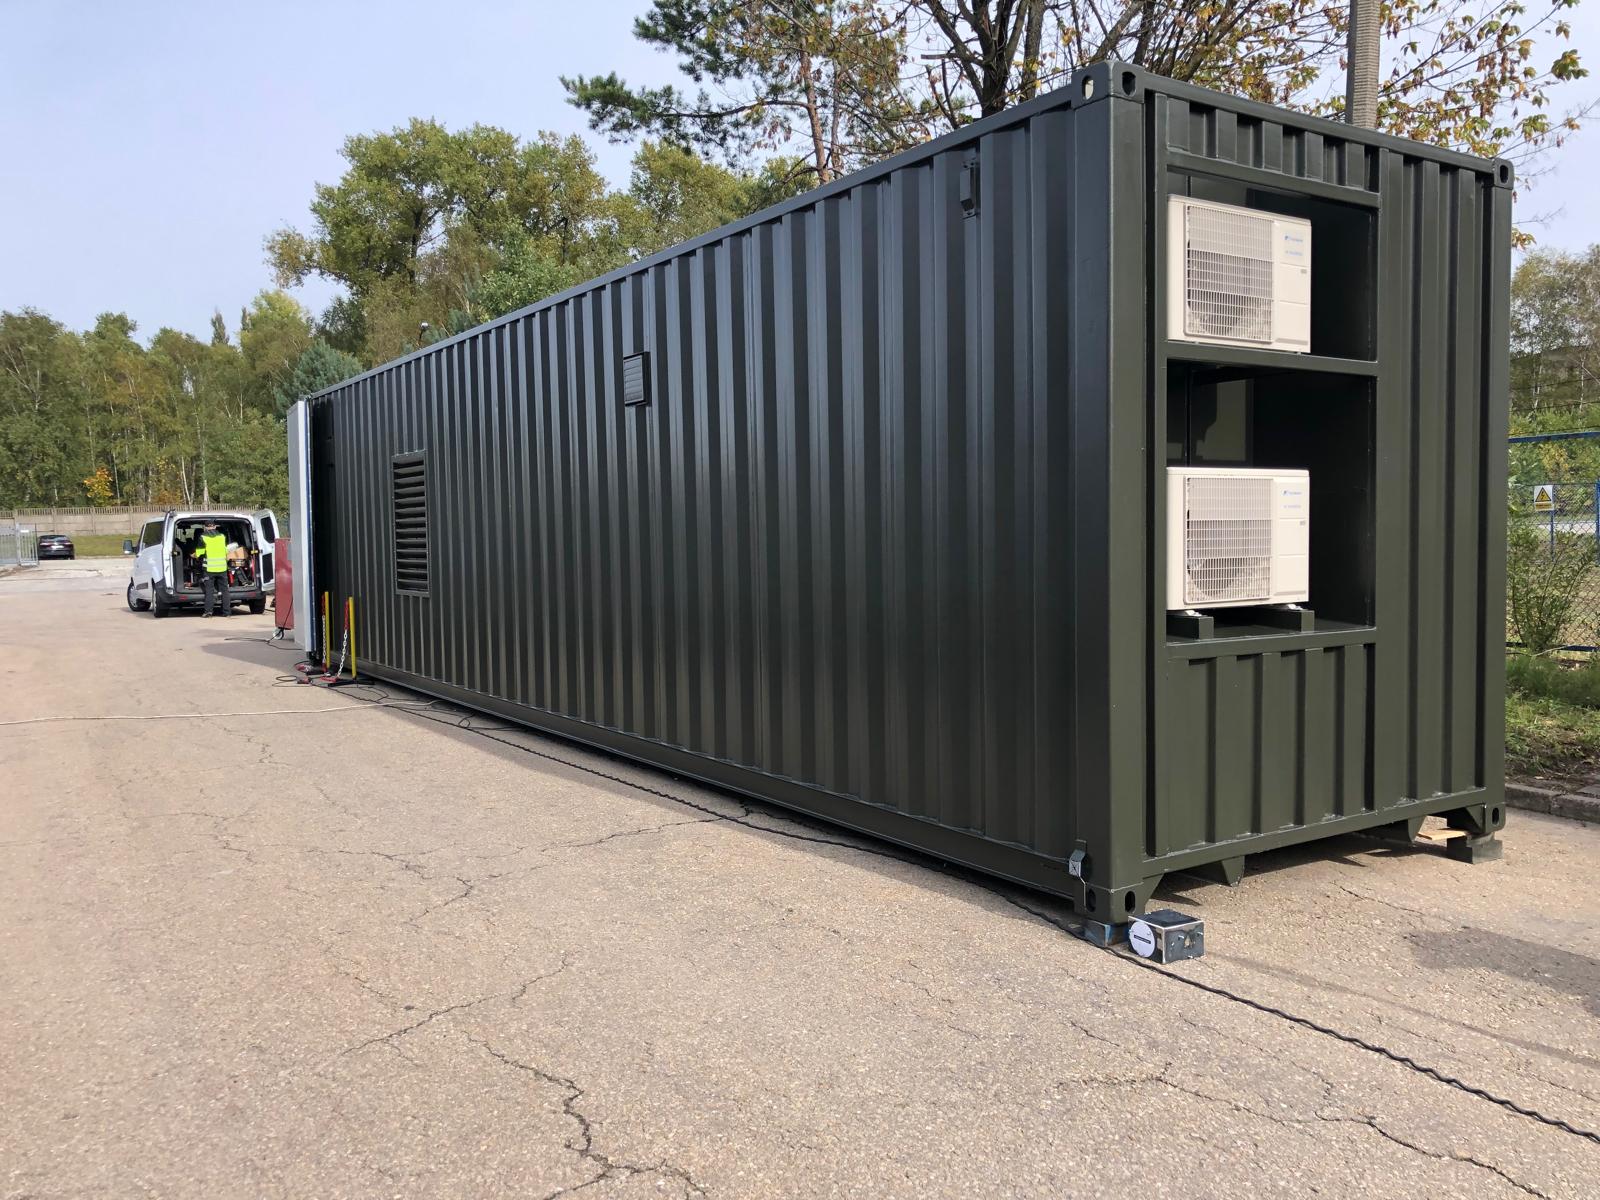
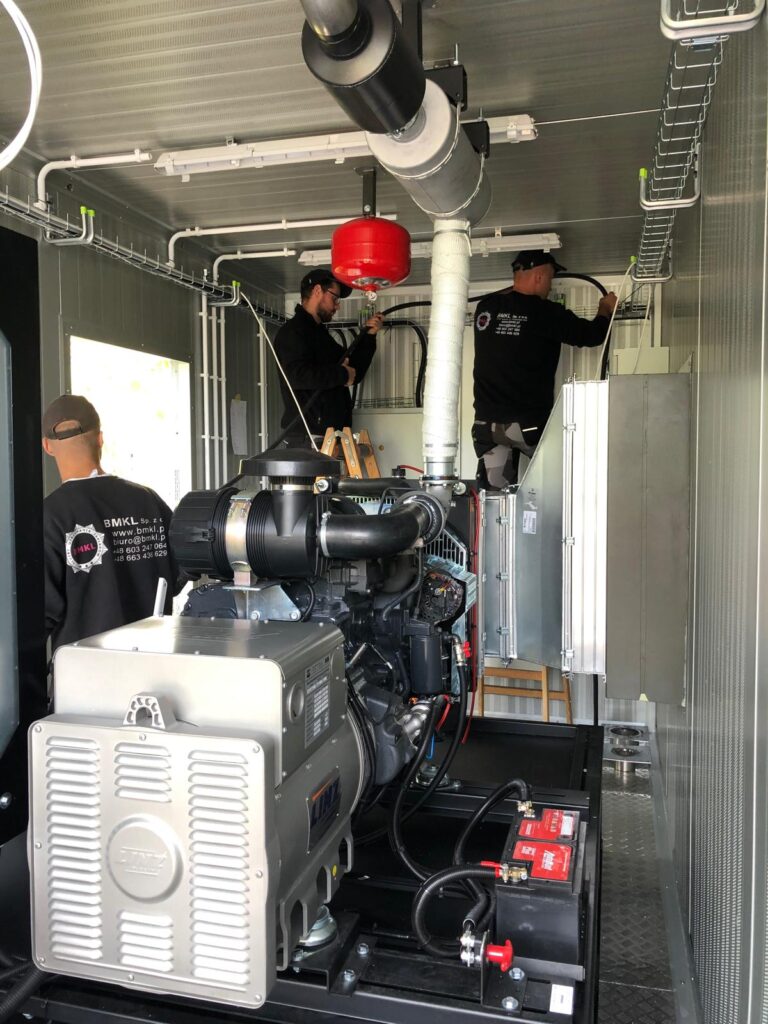
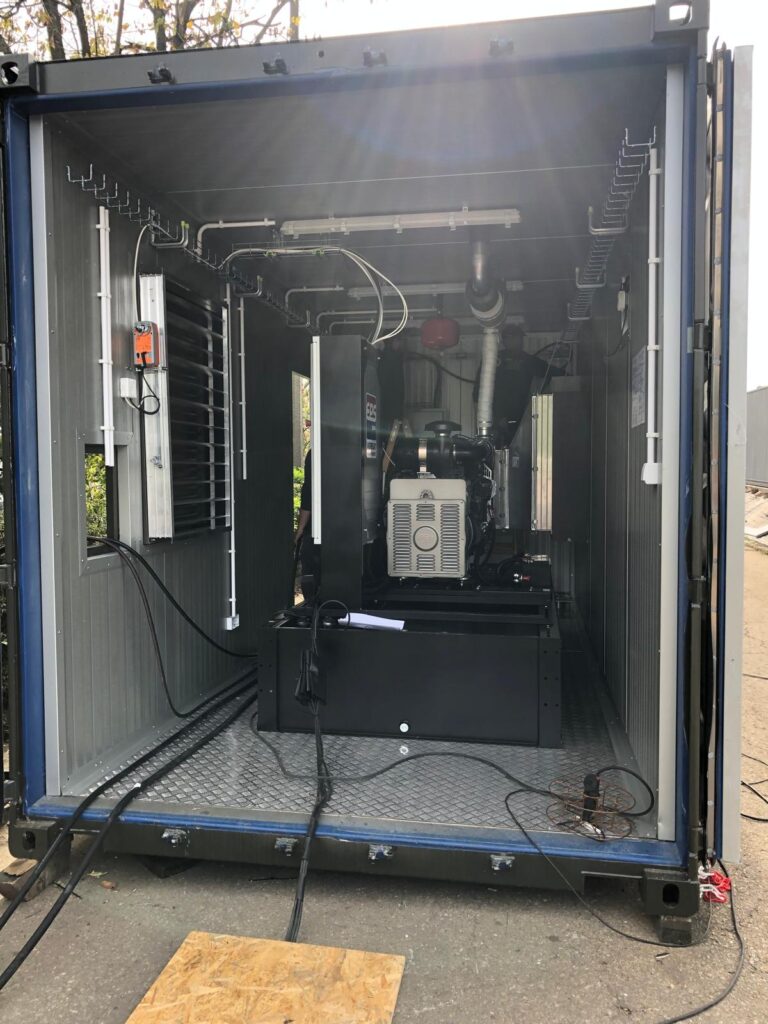
Wsparcie techniczne przy realizacji kontenerów
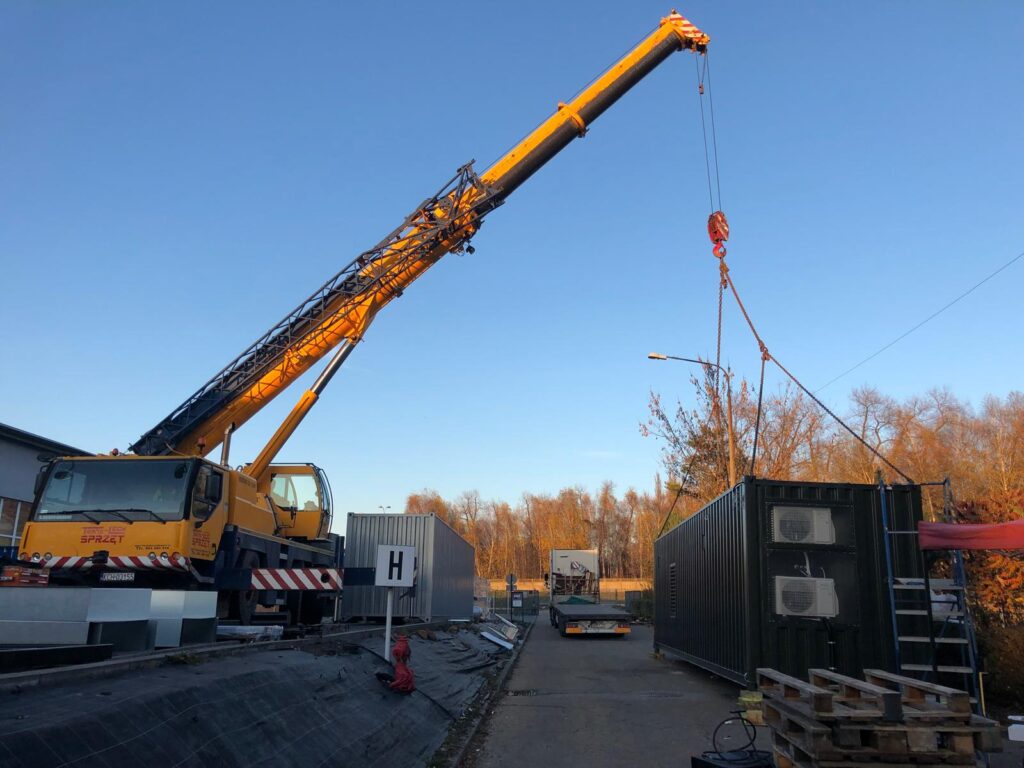
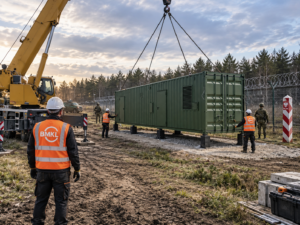
W ramach współpracy zapewniliśmy wsparcie techniczne i wykonawcze dla firmy EPS przy realizacji kontenerów wyposażonych w agregaty prądotwórcze oraz stacji przeznaczonych do monitorowania i obserwacji terenu.

Zakres prac obejmował wsparcie w przygotowaniu rozwiązań technicznych, integracji wyposażenia oraz dostosowaniu konstrukcji kontenerowych do wymagających zastosowań przemysłowych. Szczególną uwagę poświęcono funkcjonalności, niezawodności oraz prawidłowej organizacji wyposażenia, tak aby poszczególne elementy mogły współpracować jako spójny system.

Inżynieria w bezpieczeństwie kraju.

Realny efekt

Realizacja wymagała połączenia wiedzy z zakresu mechaniki, instalacji oraz infrastruktury technicznej, a także dostosowania rozwiązań do specyfiki mobilnych i autonomicznych obiektów technicznych.

kompleksowe wsparcie techniczne na etapie wykonania urządzeń, dopasowanie rozwiązań do indywidualnych wymagań projektu, sprawna integracja wyposażenia w ograniczonej przestrzeni kontenerów, przygotowanie infrastruktury pod niezawodne źródła zasilania, zwiększenie funkcjonalności i ergonomii stacji technicznych, uporządkowanie instalacji i wyposażenia, możliwość zastosowania rozwiązania w różnych lokalizacjach i warunkach pracy, wsparcie w realizacji niestandardowych projektów technicznych.

WhatsApp Image 2026-09-18 at 10.01.40 (1)WhatsApp Image 2026-09-18 at 10.01.40 (1)
kontenerykontenery
WhatsApp Image 2026-09-18 at 09.59.08 (5)WhatsApp Image 2026-09-18 at 09.59.08 (5)
WhatsApp Image 2026-09-18 at 09.59.09 (3)WhatsApp Image 2026-09-18 at 09.59.09 (3)
WhatsApp Image 2026-09-18 at 09.59.09 (12)WhatsApp Image 2026-09-18 at 09.59.09 (12)
WhatsApp Image 2026-09-18 at 10.01.38WhatsApp Image 2026-09-18 at 10.01.38

REALNE EFEKTY NASZEJ PRACY

10 %
BEZPIECZEŃSTWO
10 %
KONTROLI
Stanowisko
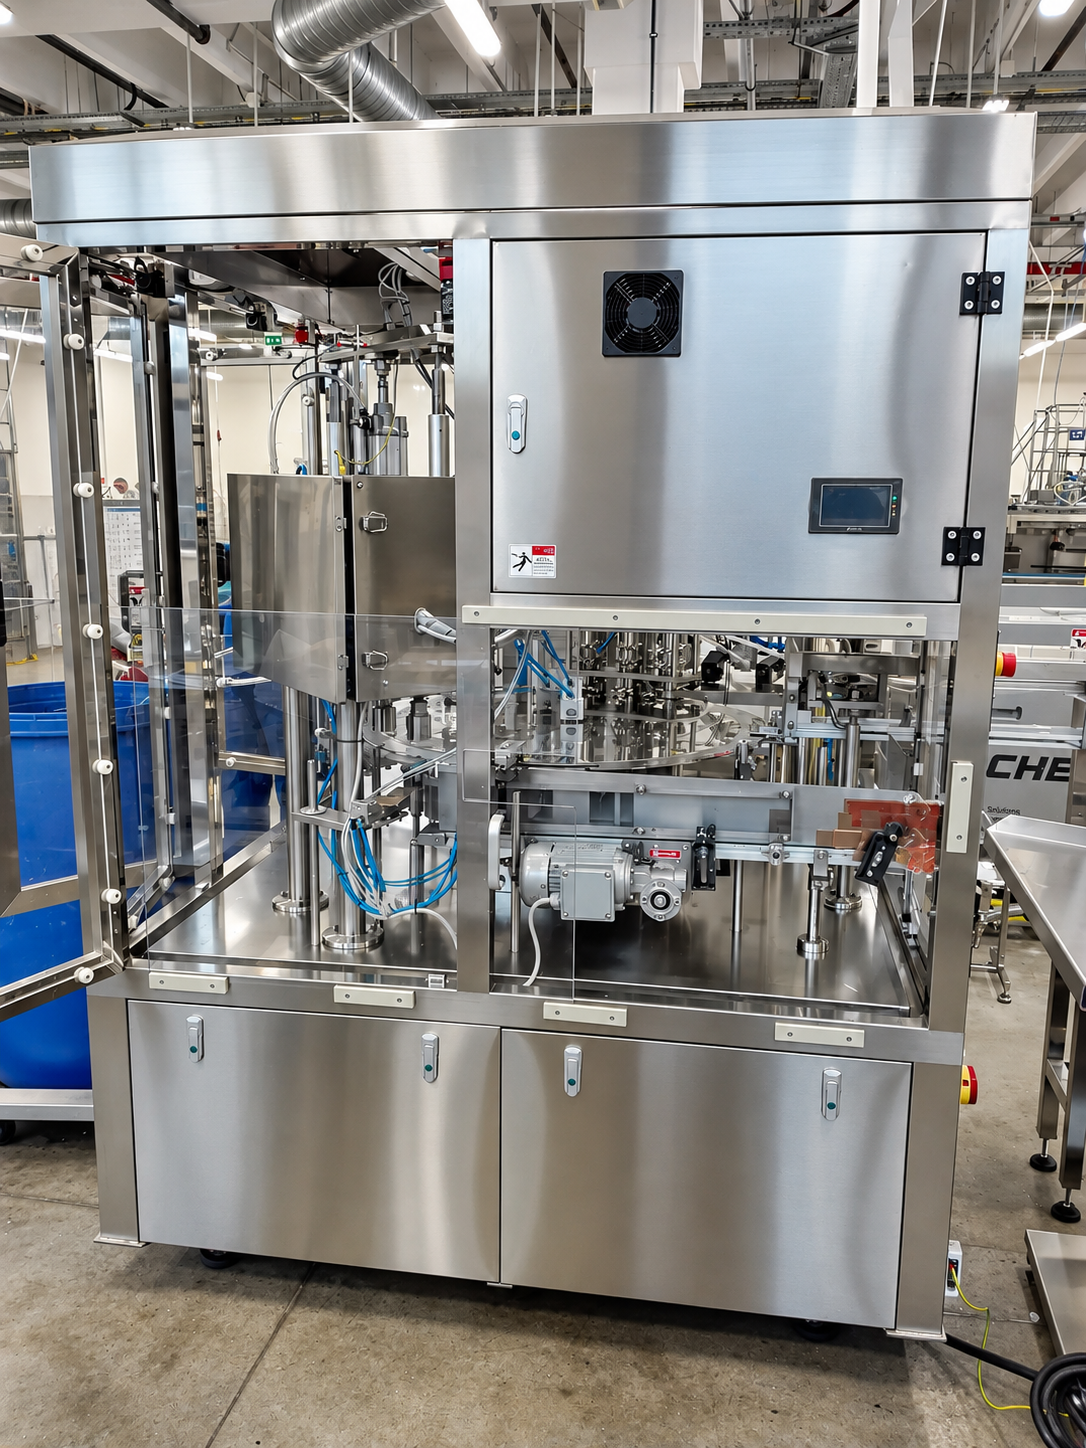
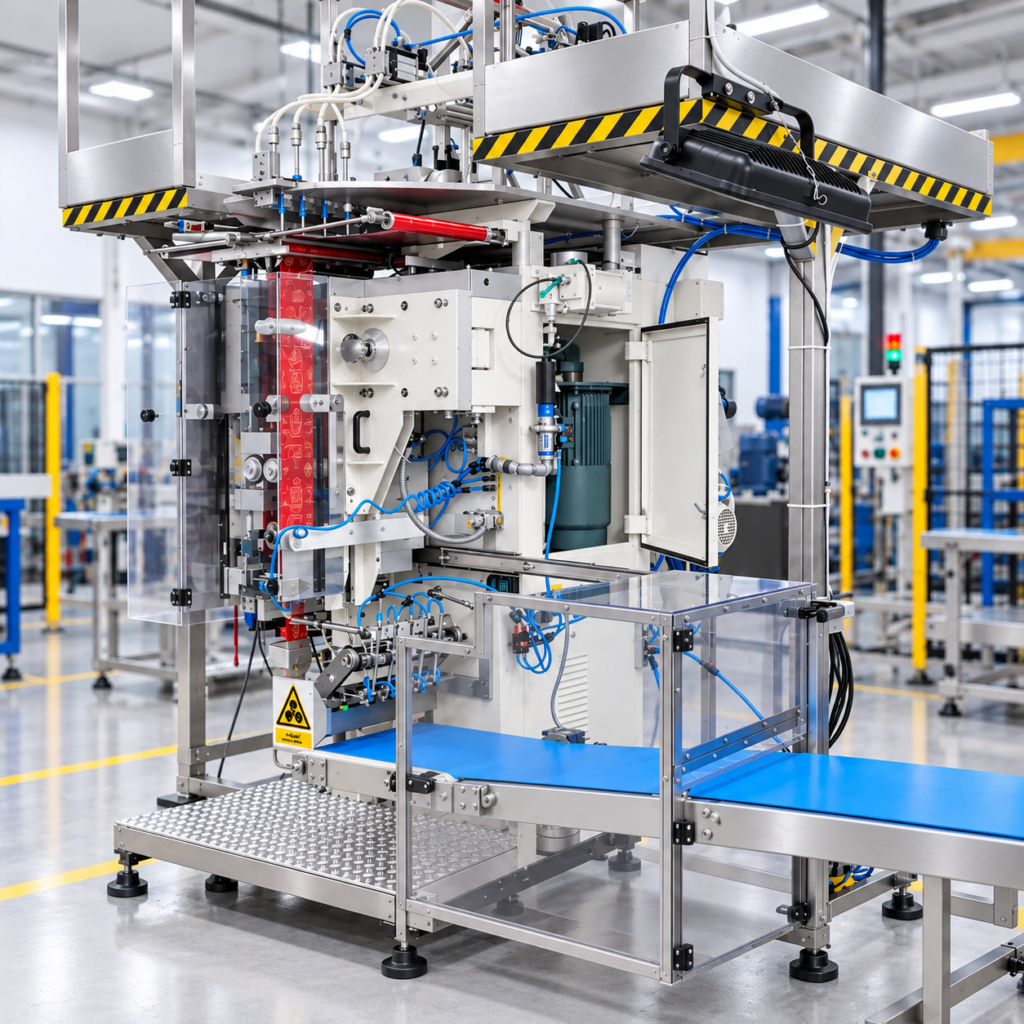
Automatyczna maszyna dozująca.
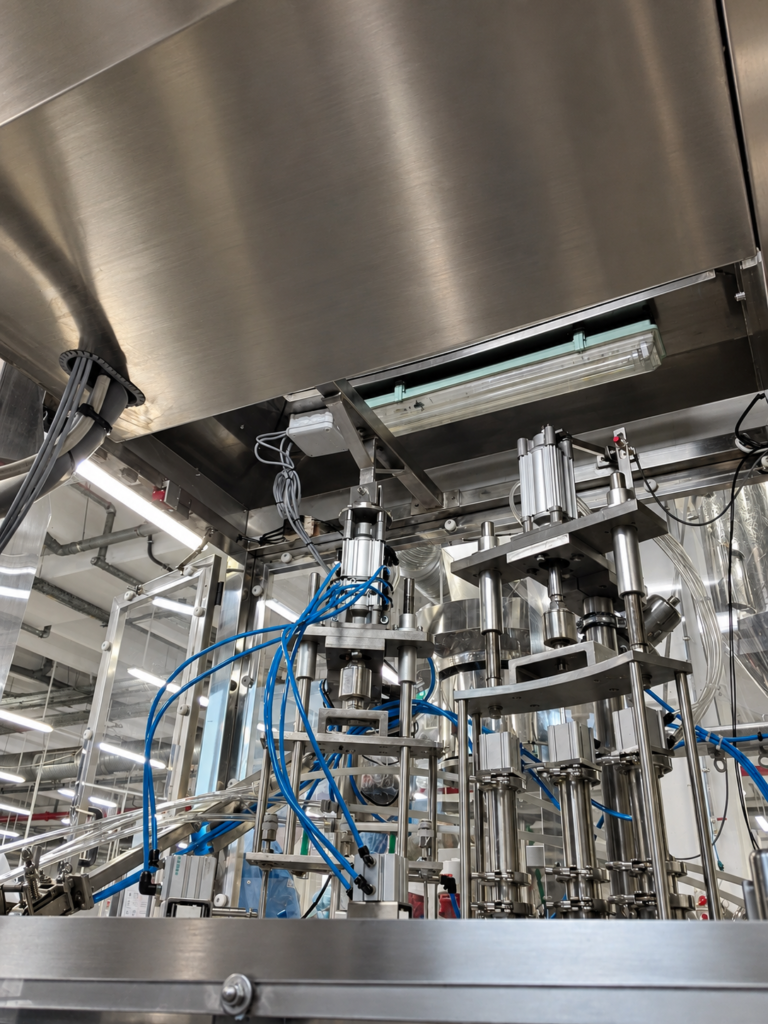
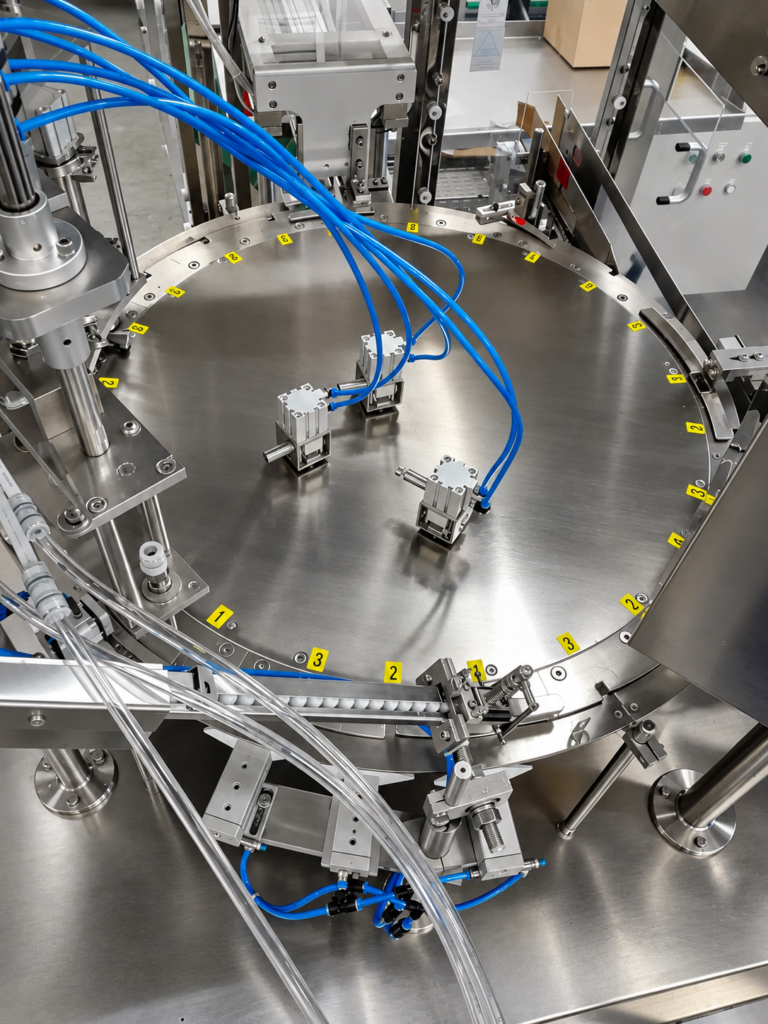
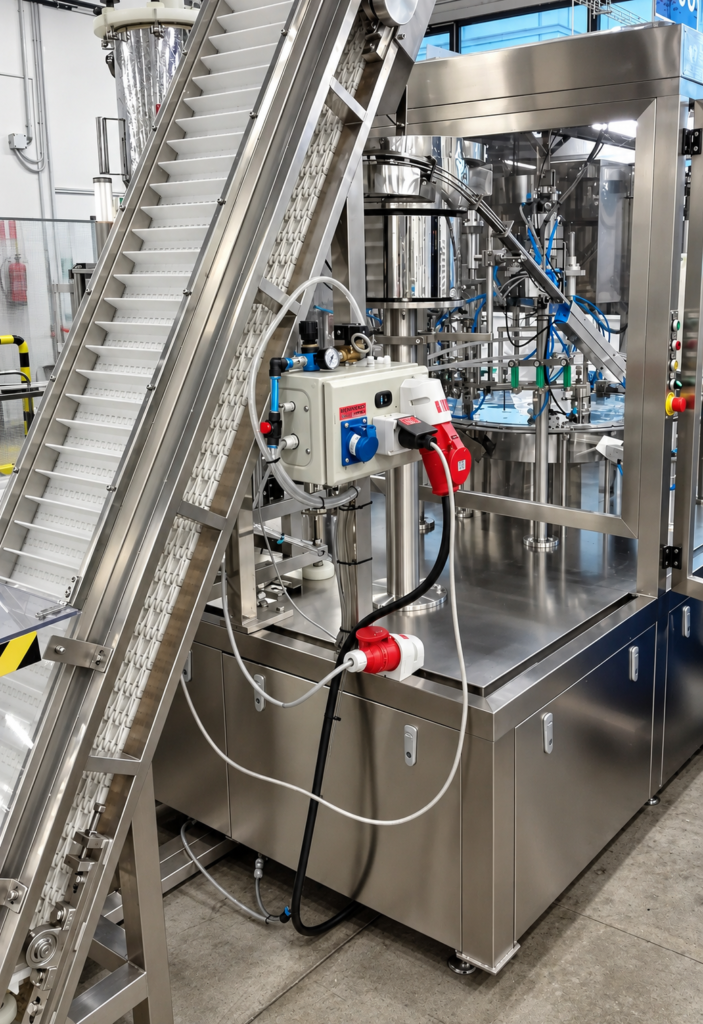
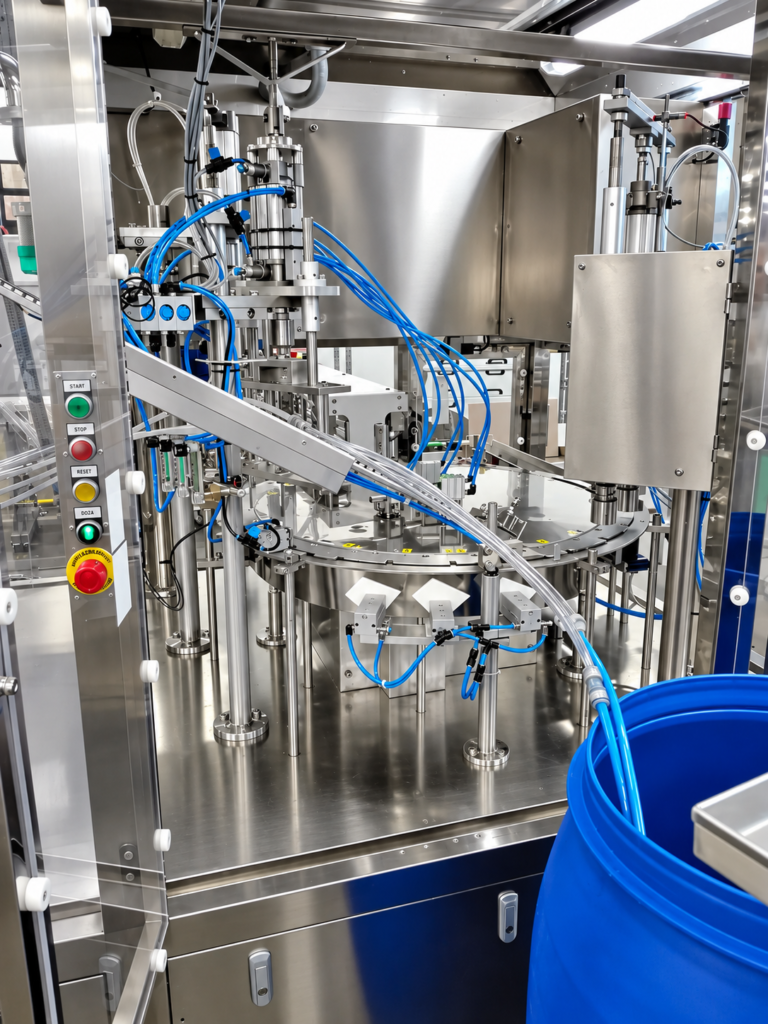
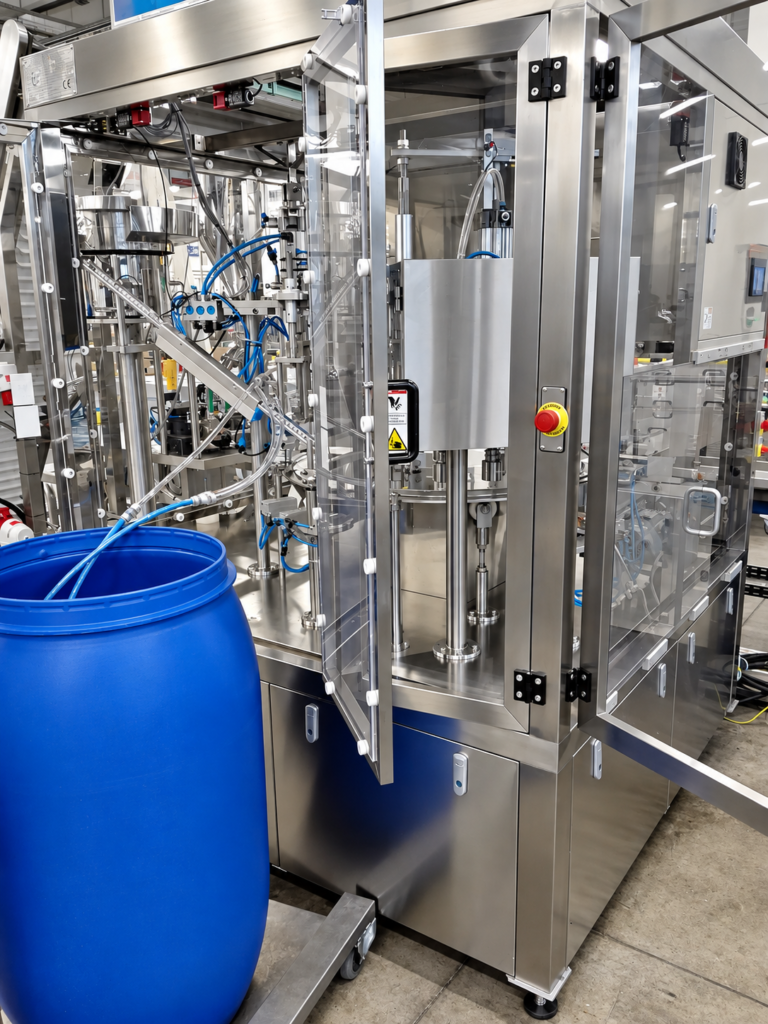
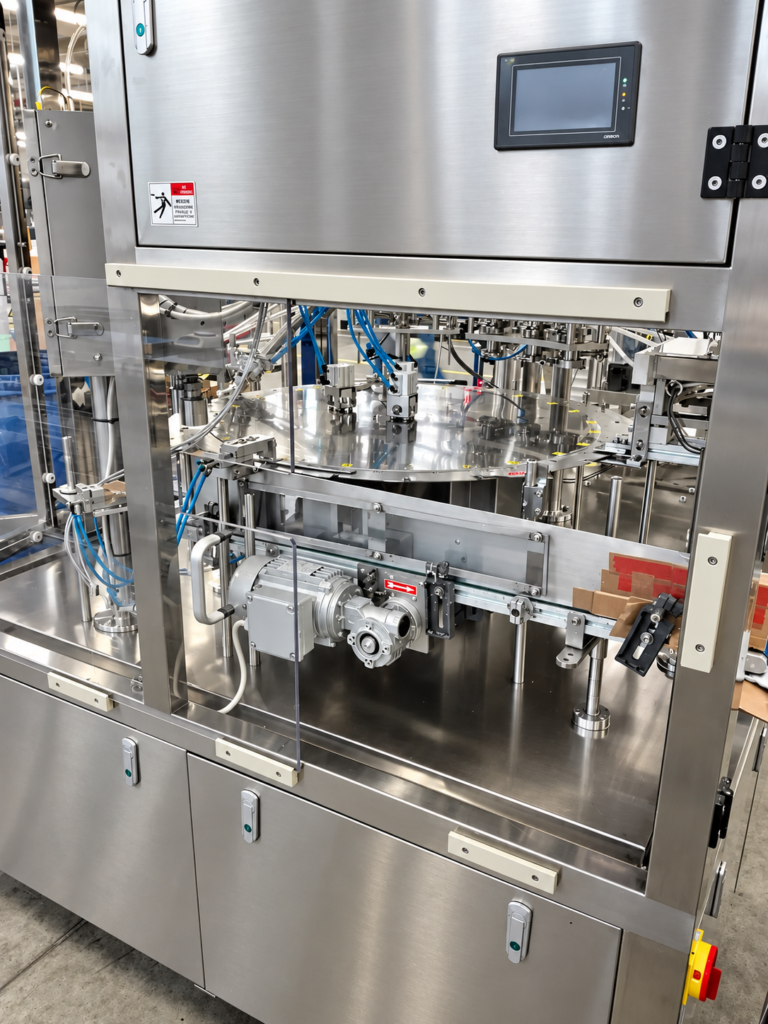
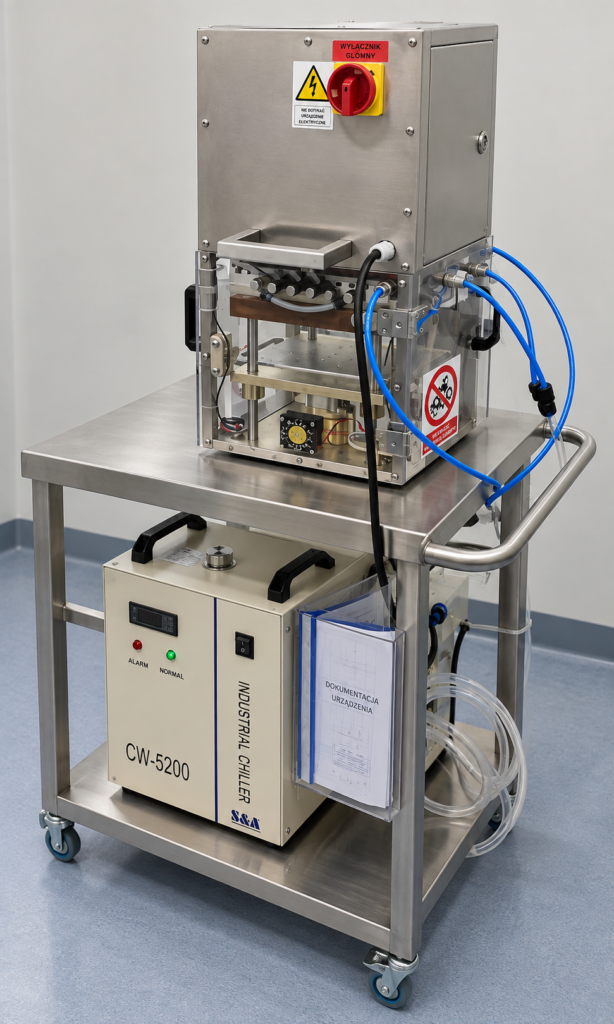
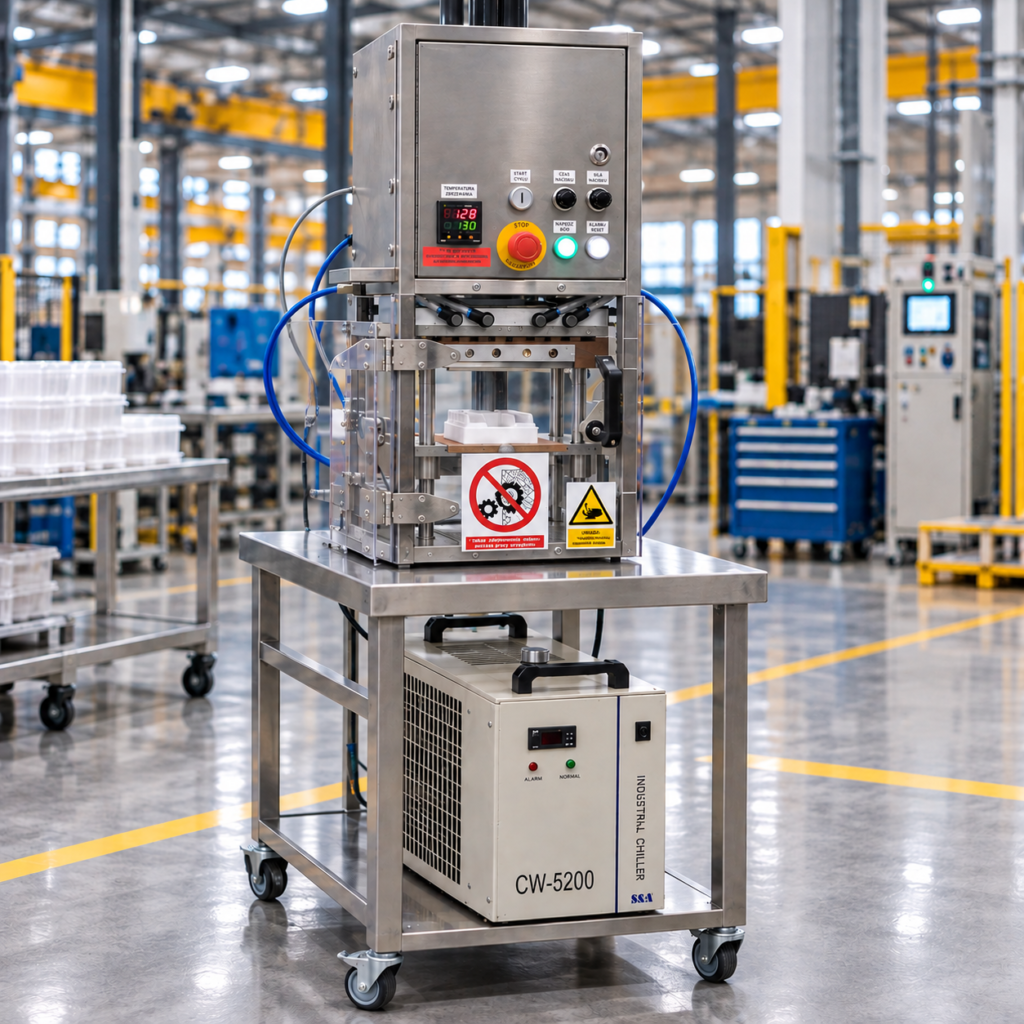
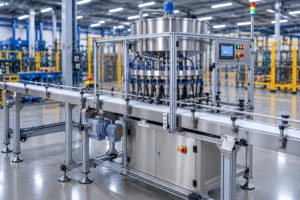
Na potrzeby firmy z sektora przemysłu kosmetycznego BMKL Machines wykonało maszynę przeznaczoną do automatycznego dozowania kremów i produktów kosmetycznych do tubek.

Maszyna została opracowana jako rozwiązanie umożliwiające precyzyjne, powtarzalne i uporządkowane napełnianie opakowań. Zastosowany układ dozowania pozwala na kontrolowane podawanie określonej ilości produktu do kolejnych tubek, zapewniając stabilność procesu oraz powtarzalność uzyskiwanej dawki. Realizacja obejmowała opracowanie rozwiązania technicznego, wykonanie konstrukcji oraz przygotowanie maszyny do pracy w warunkach produkcyjnych. Poszczególne elementy stanowiska zostały dobrane z uwzględnieniem charakterystyki dozowanego produktu, rodzaju opakowań oraz wymaganej organizacji procesu. Istotnym elementem projektu było połączenie funkcjonalności układu dozującego z odpowiednią konstrukcją mechaniczną maszyny, tak aby zapewnić stabilną pracę, dostęp do elementów roboczych oraz możliwość obsługi i konserwacji urządzenia.

Rozwiązanie dopasowane do procesu produkcyjnego.

Realny efekt

zwiększenie wydajności procesu napełniania, uzyskanie wysokiej powtarzalności dozowanej ilości produktu, ograniczenie strat kremu podczas procesu produkcyjnego, zmniejszenie udziału pracy manualnej operatorów, stabilizację parametrów procesu, poprawę organizacji i płynności produkcji, ograniczenie ryzyka błędów wynikających z ręcznego dozowania, łatwiejszą kontrolę procesu i jego parametrów, możliwość integracji stanowiska z kolejnymi etapami linii produkcyjnej.

Zaprojektowane stanowisko automatyzuje etap napełniania tubek, ograniczając konieczność wykonywania operacji manualnych przez operatora. Kolejne cykle pracy odbywają się według zaprogramowanej sekwencji, co pozwala na zachowanie stałych parametrów procesu niezależnie od liczby produkowanych opakowań. Konstrukcja maszyny została dostosowana do specyfiki produktów kosmetycznych oraz wymagań związanych z procesem dozowania. Rozwiązanie może stanowić element większej linii produkcyjnej lub pracować jako samodzielne stanowisko technologiczne.

maszyna rozlewająca 2maszyna rozlewająca 2
maszyna rozlewająca 3maszyna rozlewająca 3
maszyna rozlewająca 4maszyna rozlewająca 4
maszyna rozlewająca 5maszyna rozlewająca 5
maszyna rozlewająca 6maszyna rozlewająca 6
maszyna rozlewająca 7maszyna rozlewająca 7

REALNE EFEKTY NASZEJ PRACY

15 %
WIĘKSZE MOŻLIWOŚCI
15 %
ELESTYCZNOŚĆ PRODUKCJI
15 %
KONTROLI
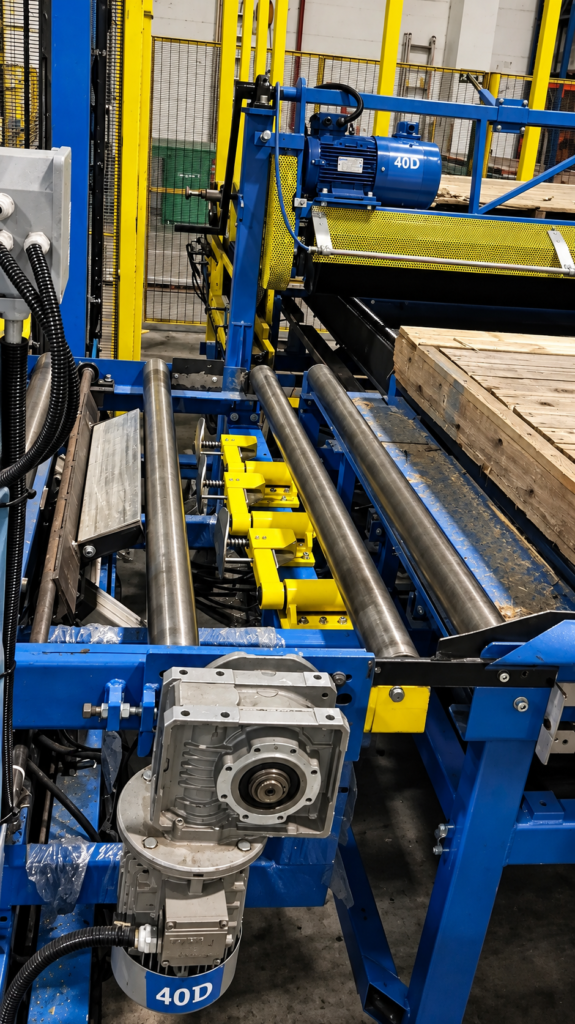
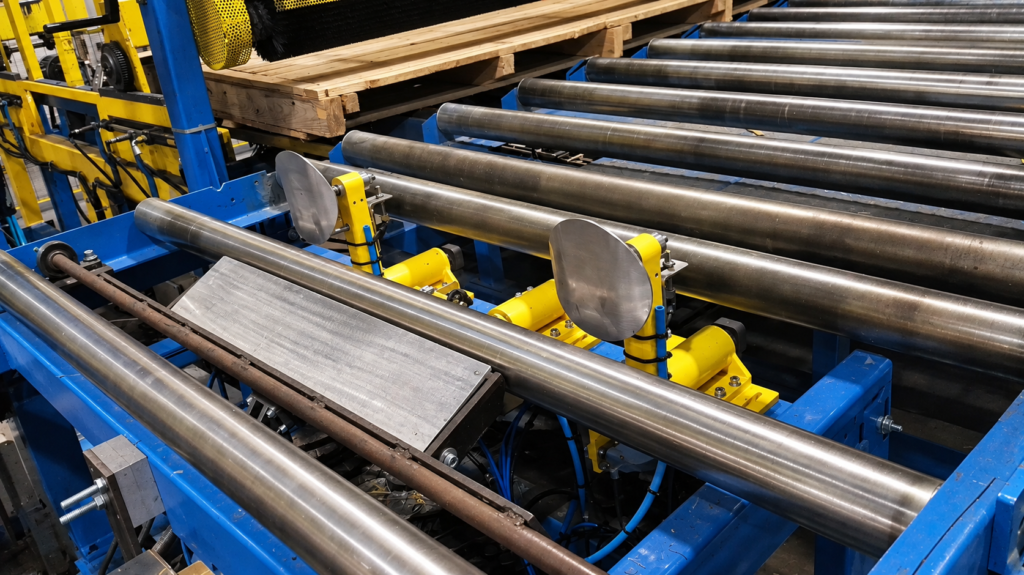
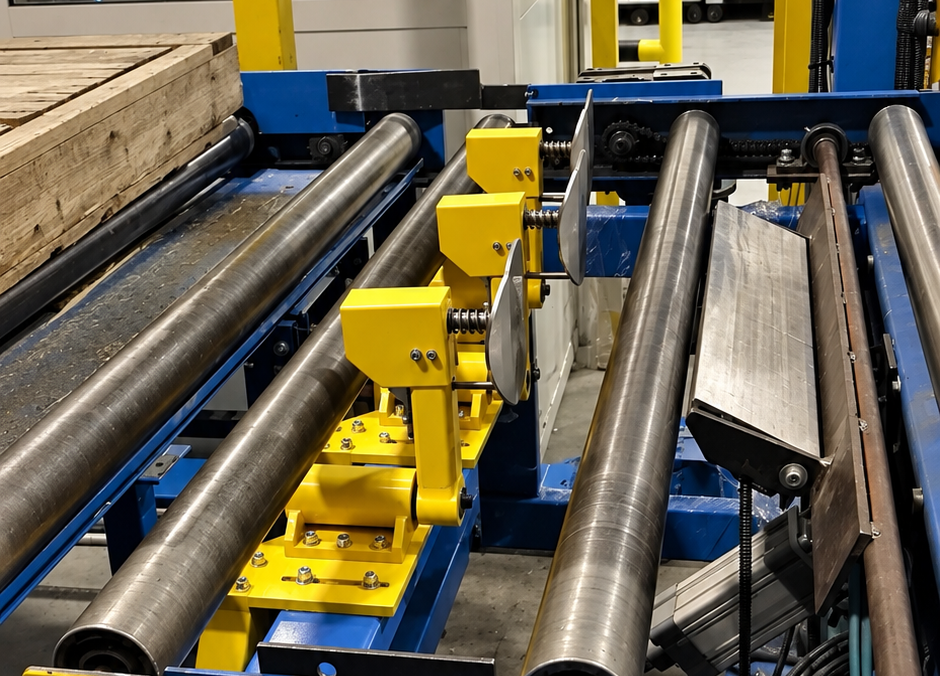
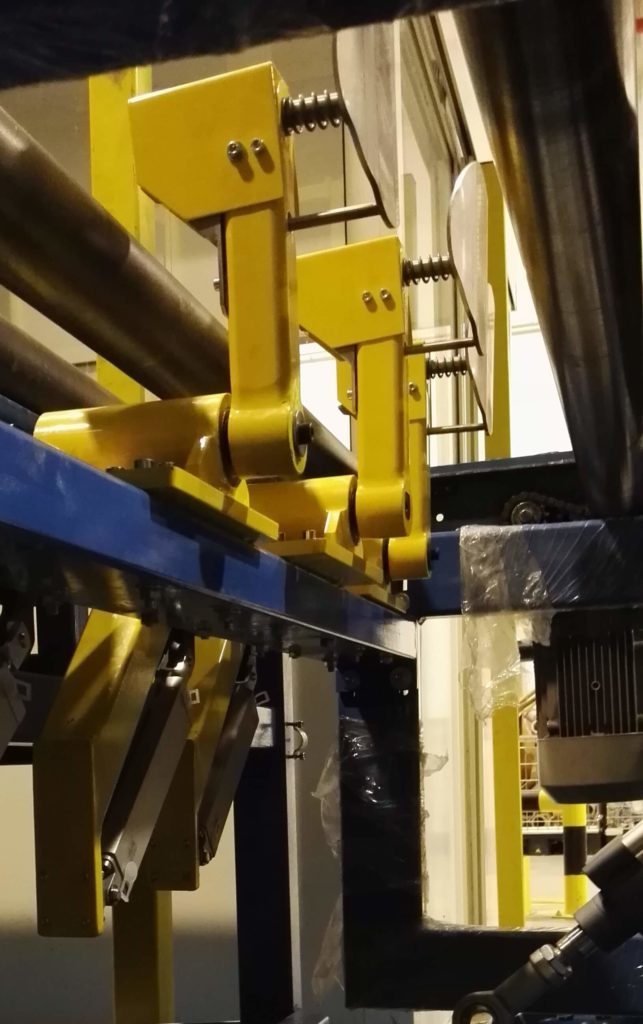
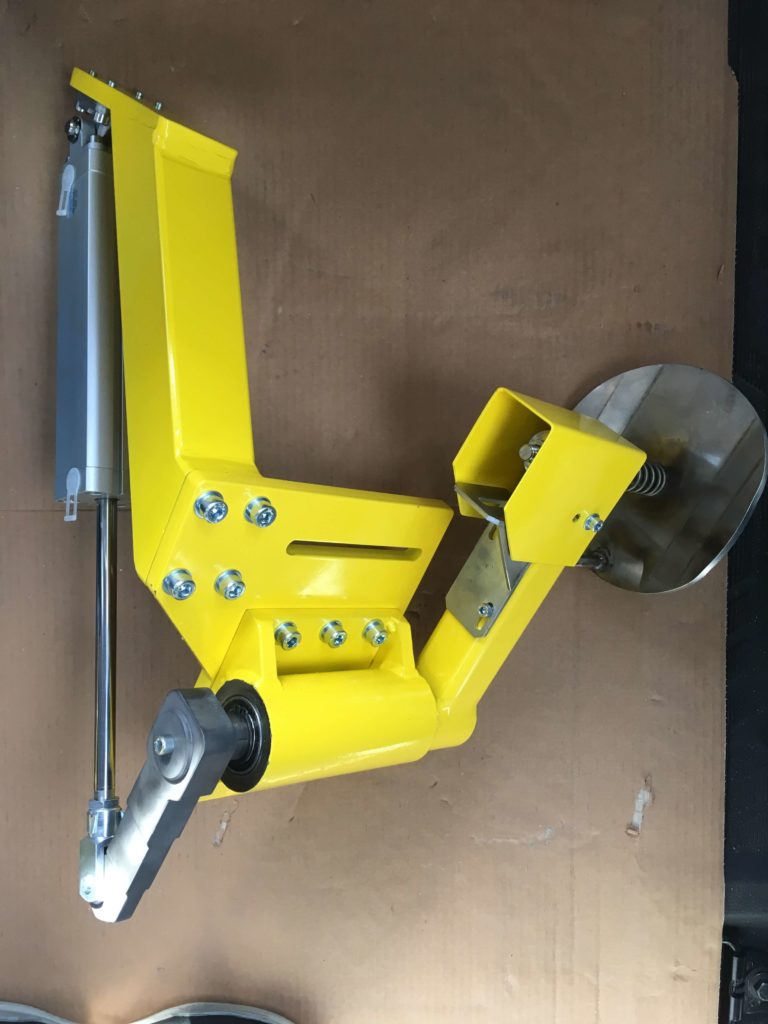
Stoper palet do ciężkich transporterów rolkowych
Zatrzymywanie ciężkich palet bez zakłócania transportu
Konstrukcja stopera została zaprojektowana tak, aby skutecznie przejmować obciążenia powstające podczas zatrzymywania ciężkiej palety i ograniczać negatywny wpływ gwałtownego zatrzymania na transporter oraz transportowany ładunek.

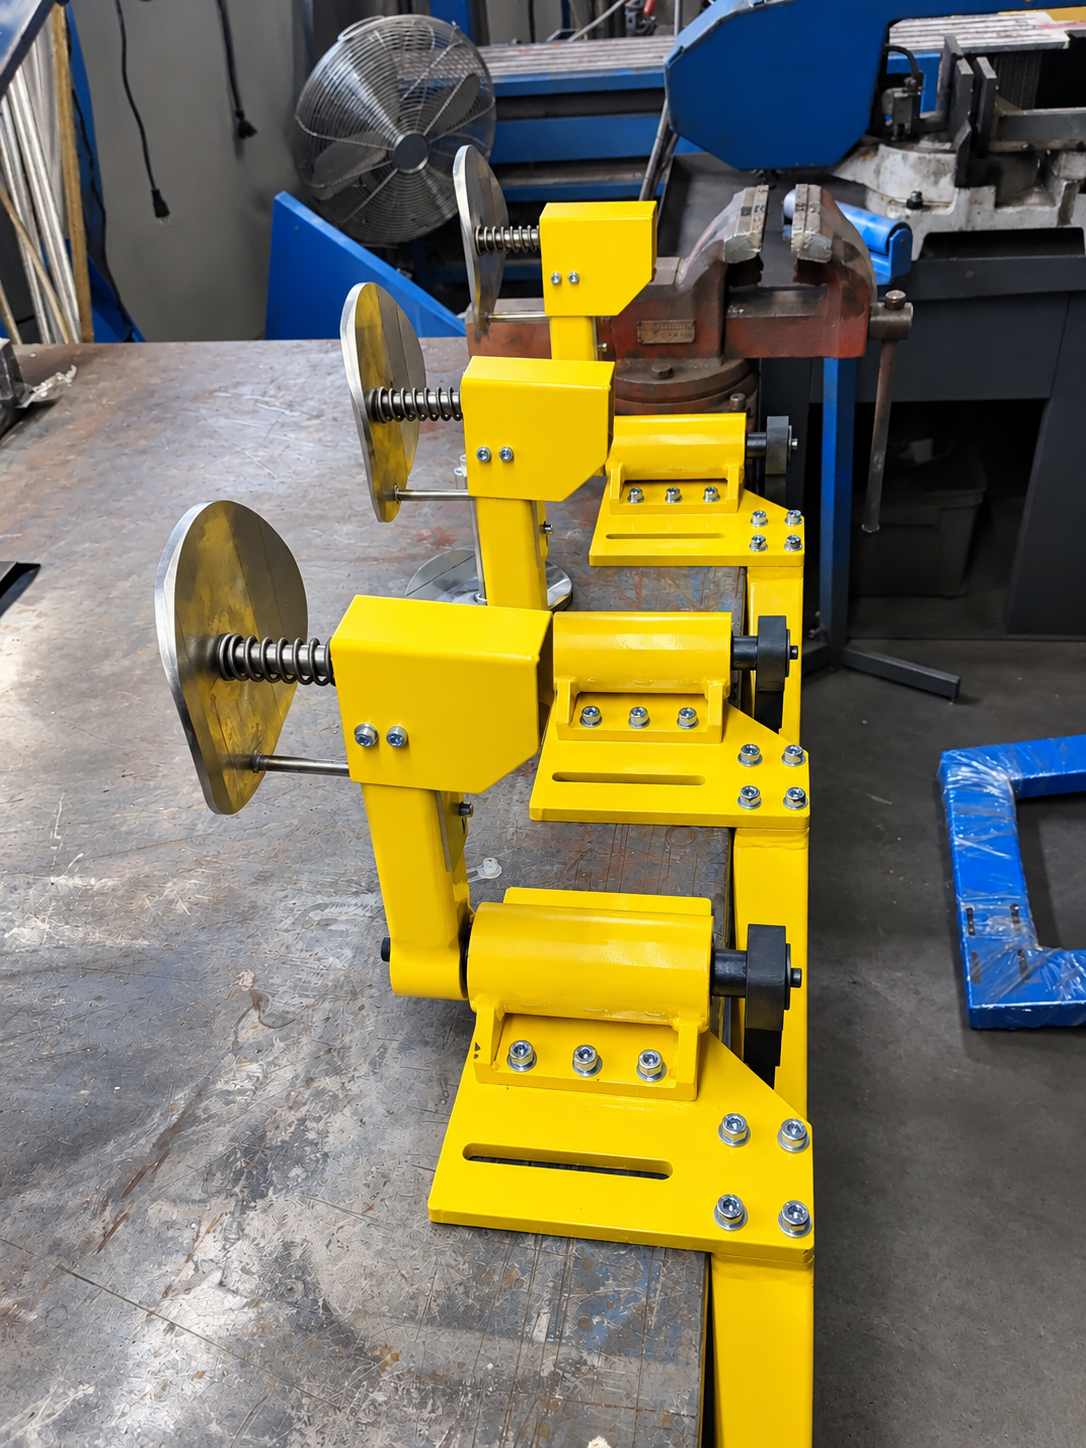
BMKL zaprojektowało i wykonało modułowy stoper palet przeznaczony do precyzyjnego zatrzymywania i pozycjonowania europalet transportowanych na transporterach rolkowych. Rozwiązanie zostało opracowane z myślą o aplikacjach, w których transportowane są palety o dużej masie, a standardowe rozwiązania zatrzymujące mogą powodować nadmierne przeciążenia, uderzenia oraz problemy z powtarzalnym pozycjonowaniem ładunku. Stoper został opracowany jako rozwiązanie modułowe, które może zostać dostosowane do różnych konstrukcji transporterów rolkowych oraz wymagań konkretnej aplikacji.

Inżynieria,

Realny efekt

Precyzyjne pozycjonowanie palety. Kompaktowa konstrukcja. Modułowe rozwiązanie dla różnych zastosowań. Konfiguracja pod różne obciążenia. Zastosowanie w wielu gałęziach przemysłu. Dostosowanie rozwiązania do różnych rozstawów rolek. Integracja z nowymi liniami transportowymi. Ograniczenia przeciążeń.

Istotną cechą rozwiązania jest możliwość całkowitego schowania stopera w przestrzeni pomiędzy rolkami transportera. Po wycofaniu element zatrzymujący nie wystaje ponad powierzchnię transportową, dzięki czemu nie ogranicza swobodnego przemieszczania palet. Takie rozwiązanie pozwala zachować ciągłość transportu i eliminuje elementy znajdujące się w torze przejazdu palety, które mogłyby powodować jej nieprawidłowe prowadzenie lub zakłócenia podczas transportu. Stoper pełni nie tylko funkcję zatrzymującą, ale również pozycjonującą. Umożliwia powtarzalne zatrzymanie europalety w określonym miejscu transportera, co ma znaczenie szczególnie w przypadku procesów wymagających dalszych operacji technologicznych.

Stoper do palet 2Stoper do palet 2
Stoper do palet 5,Stoper do palet 5,
Stoper do palet 7Stoper do palet 7
Stoper do palet 8Stoper do palet 8
Stoper do palet0Stoper do palet0
XGJV0025XGJV0025
IMG_5068IMG_5068
IMG_5068aIMG_5068a

REALNE EFEKTY NASZEJ PRACY

15 %
WZROST WYDAJNOŚCI
10 %
SKRÓCENIE CZASU CYKLU
Dwa zazębiające się koła zębate
10 %
WIĘKSZA NIEZAWODNOŚĆ
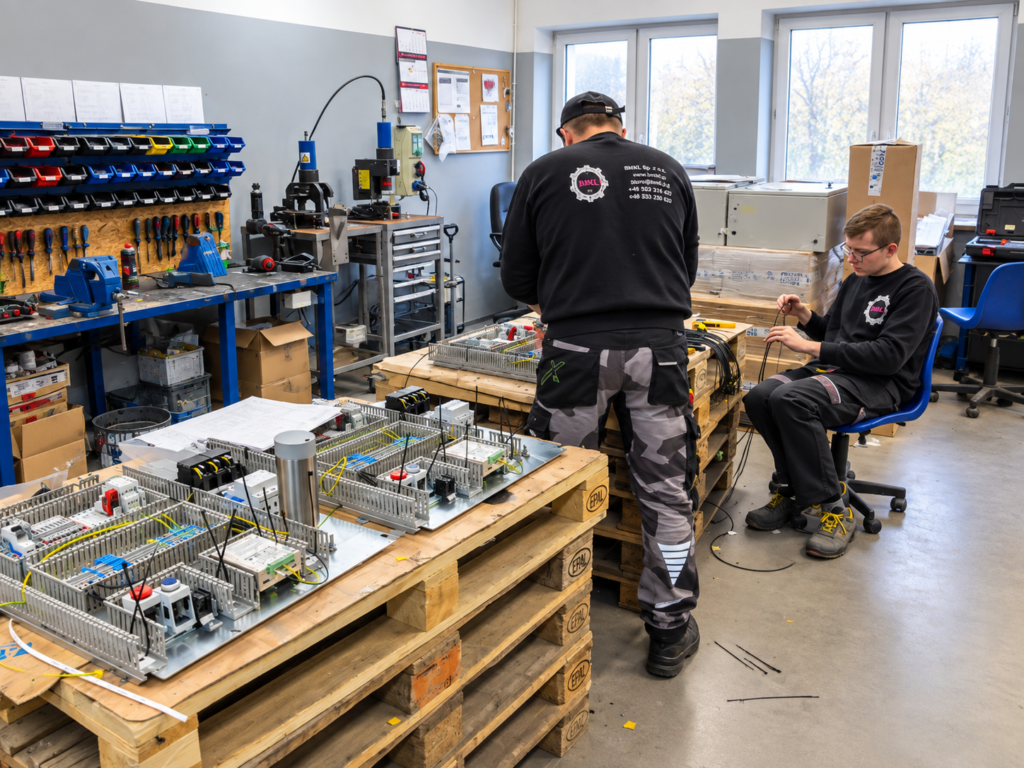
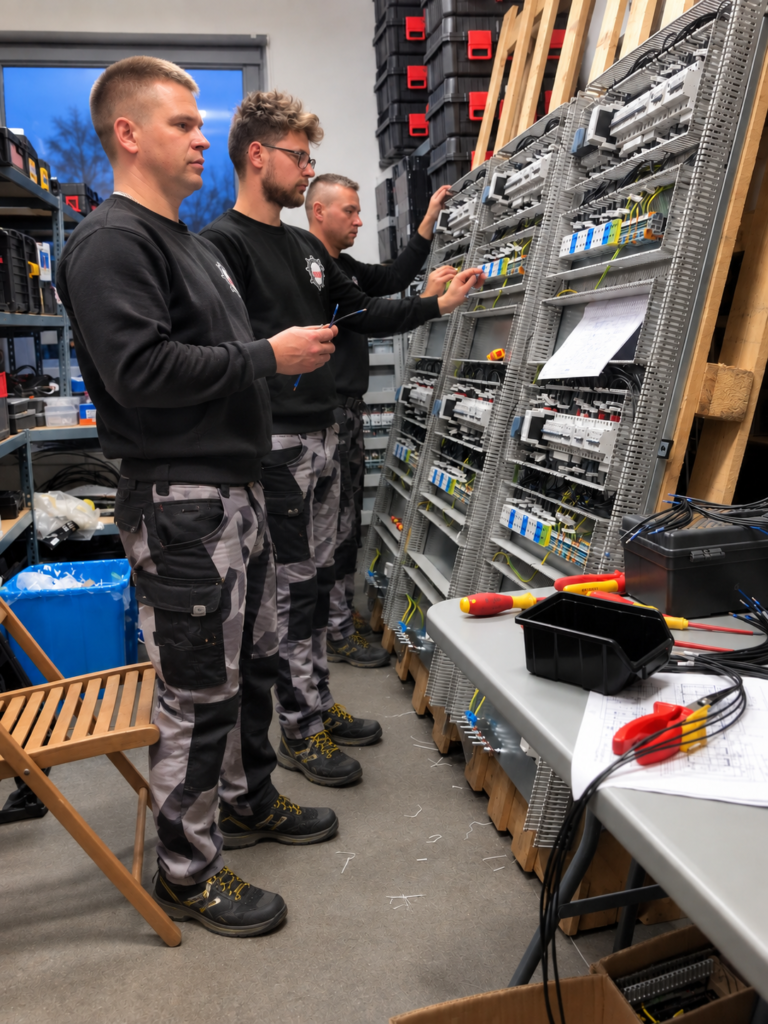
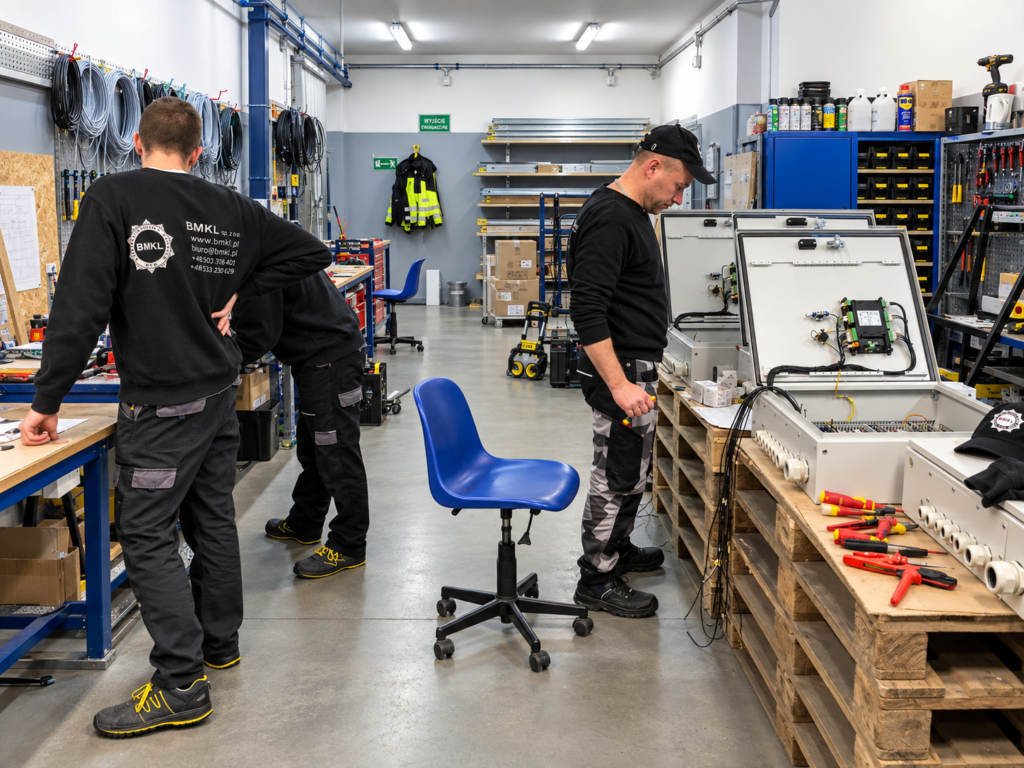
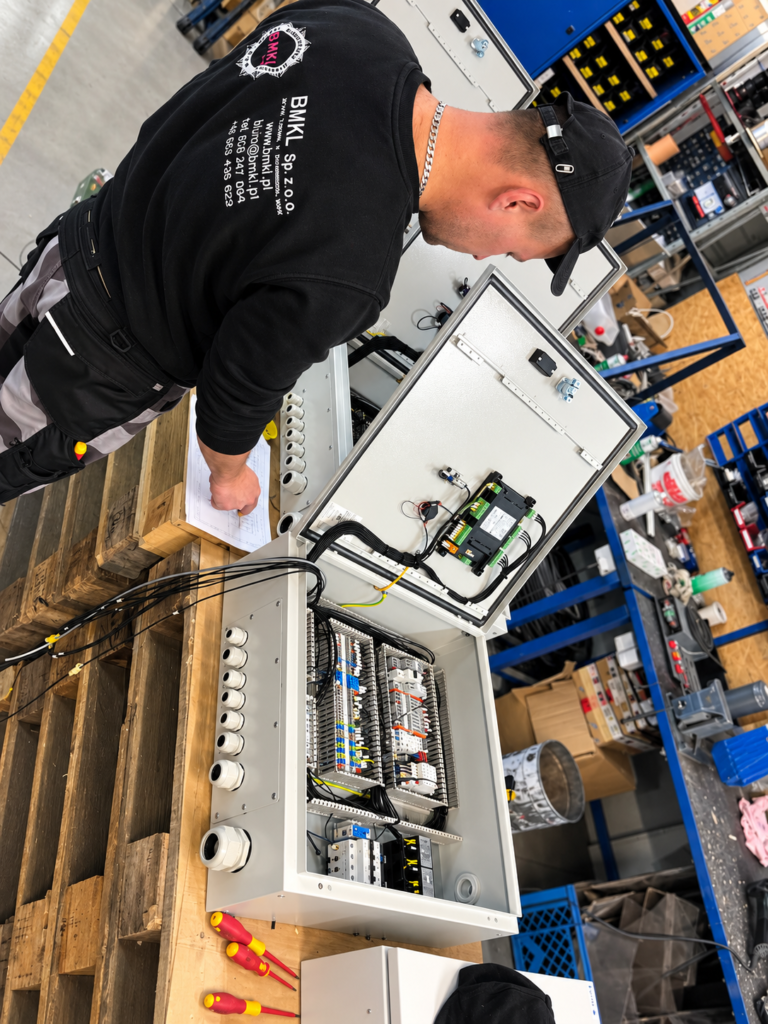
Prefabrykacja szaf zasilających i sterowniczych
Jeden projekt — spójna realizacja
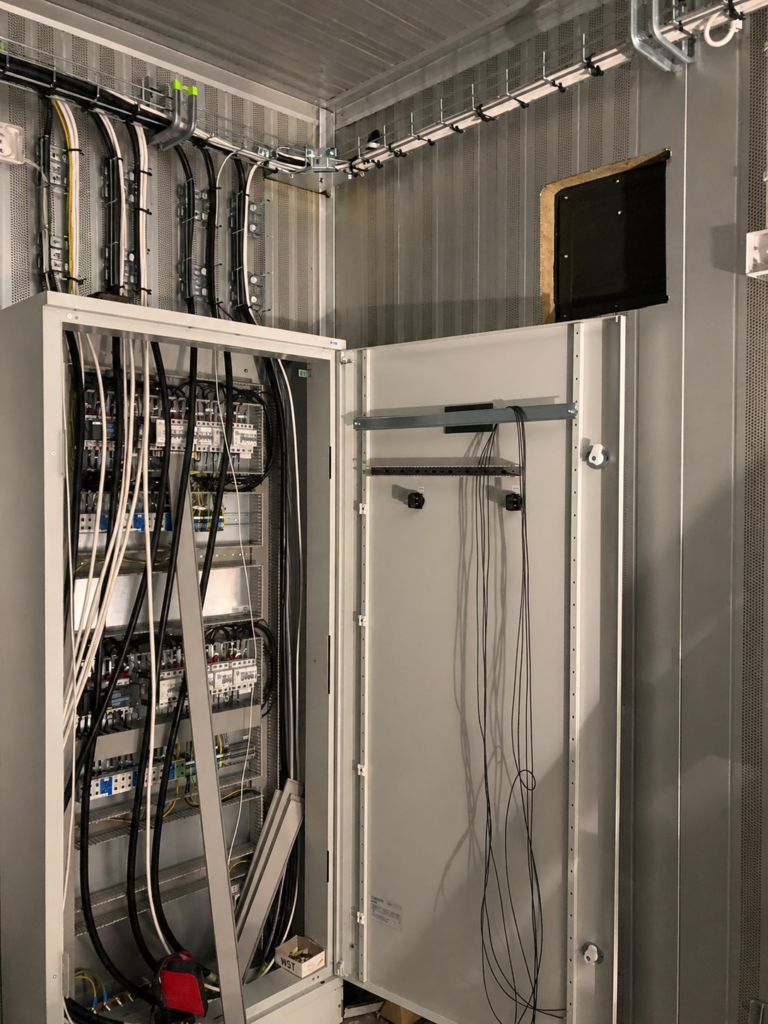
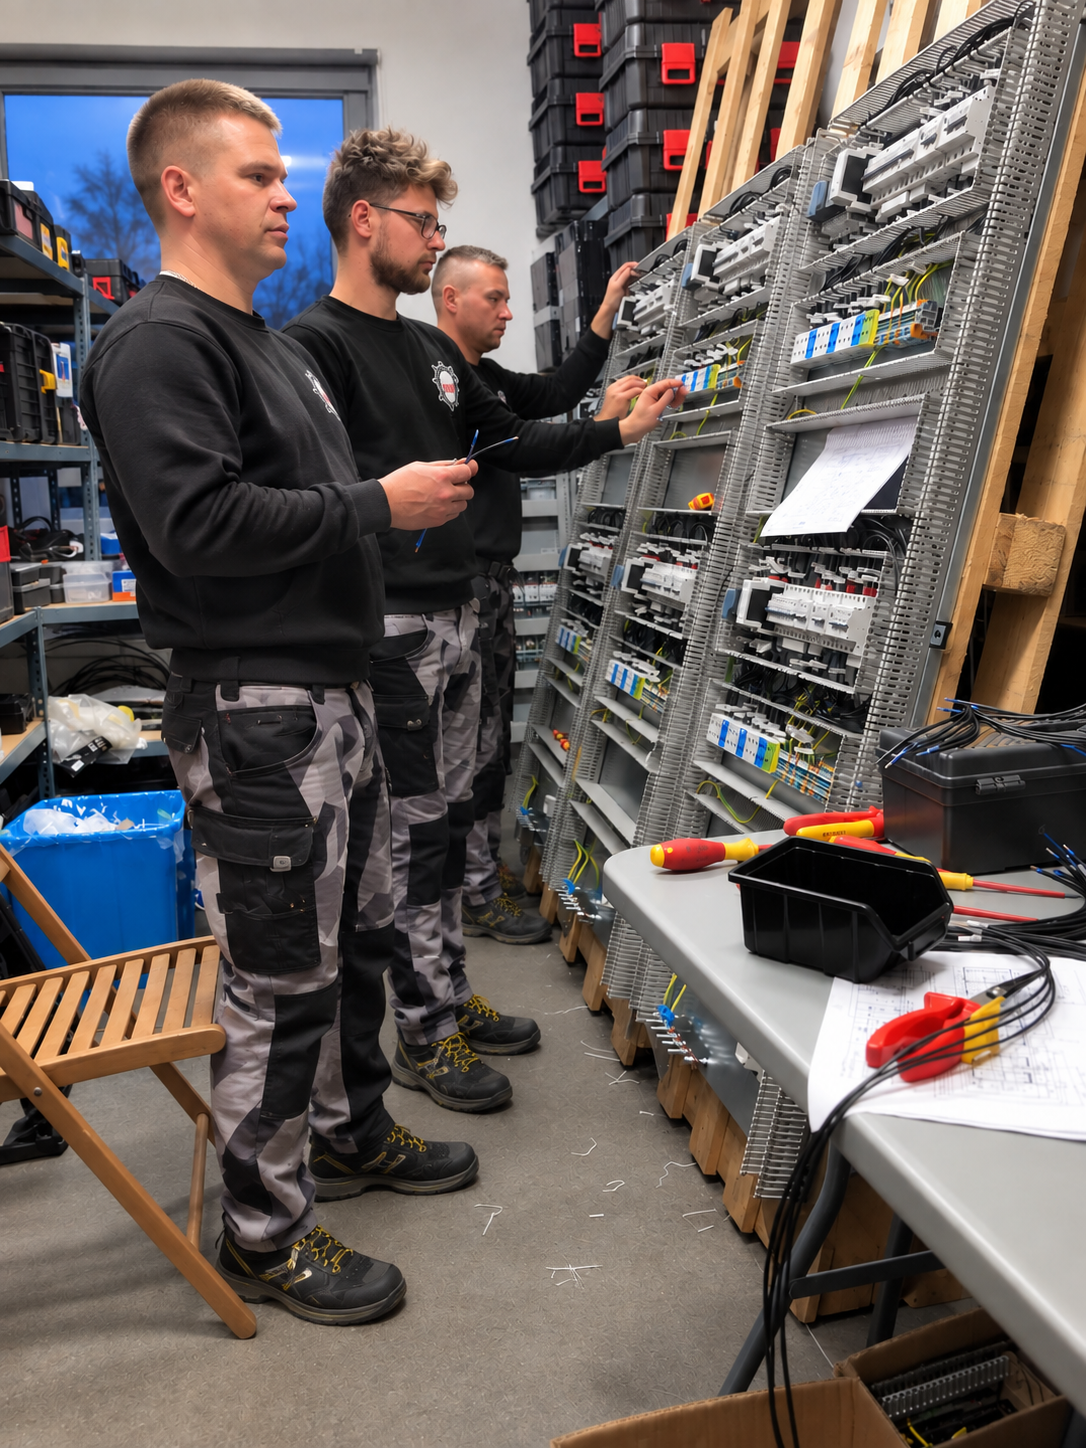
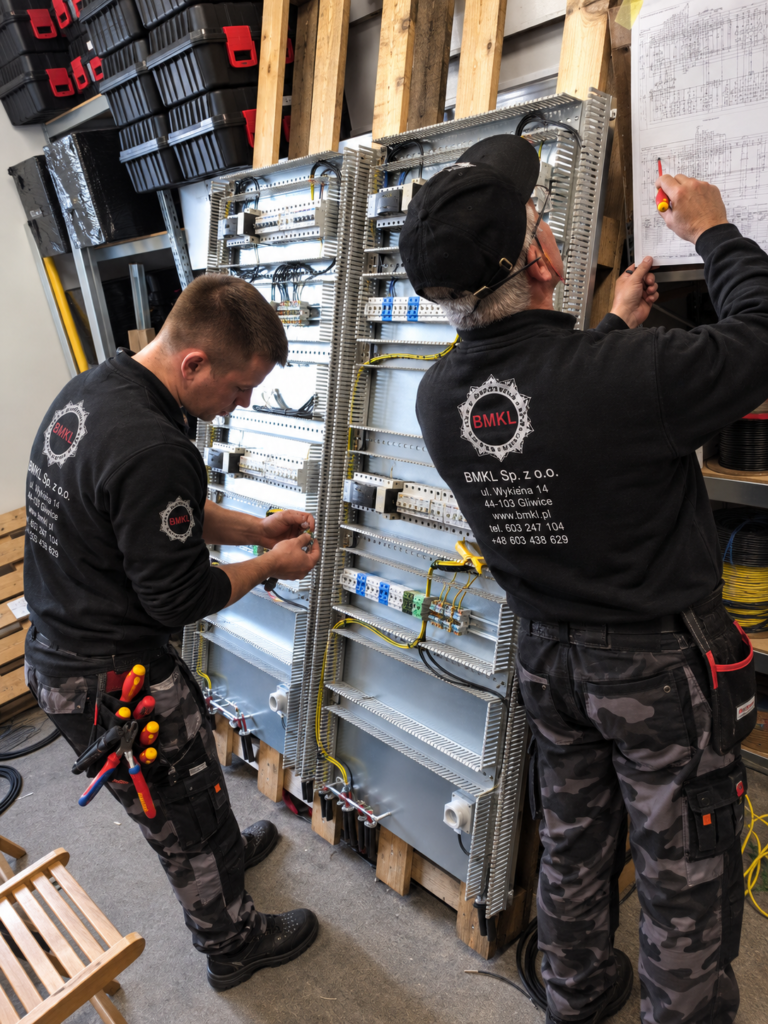
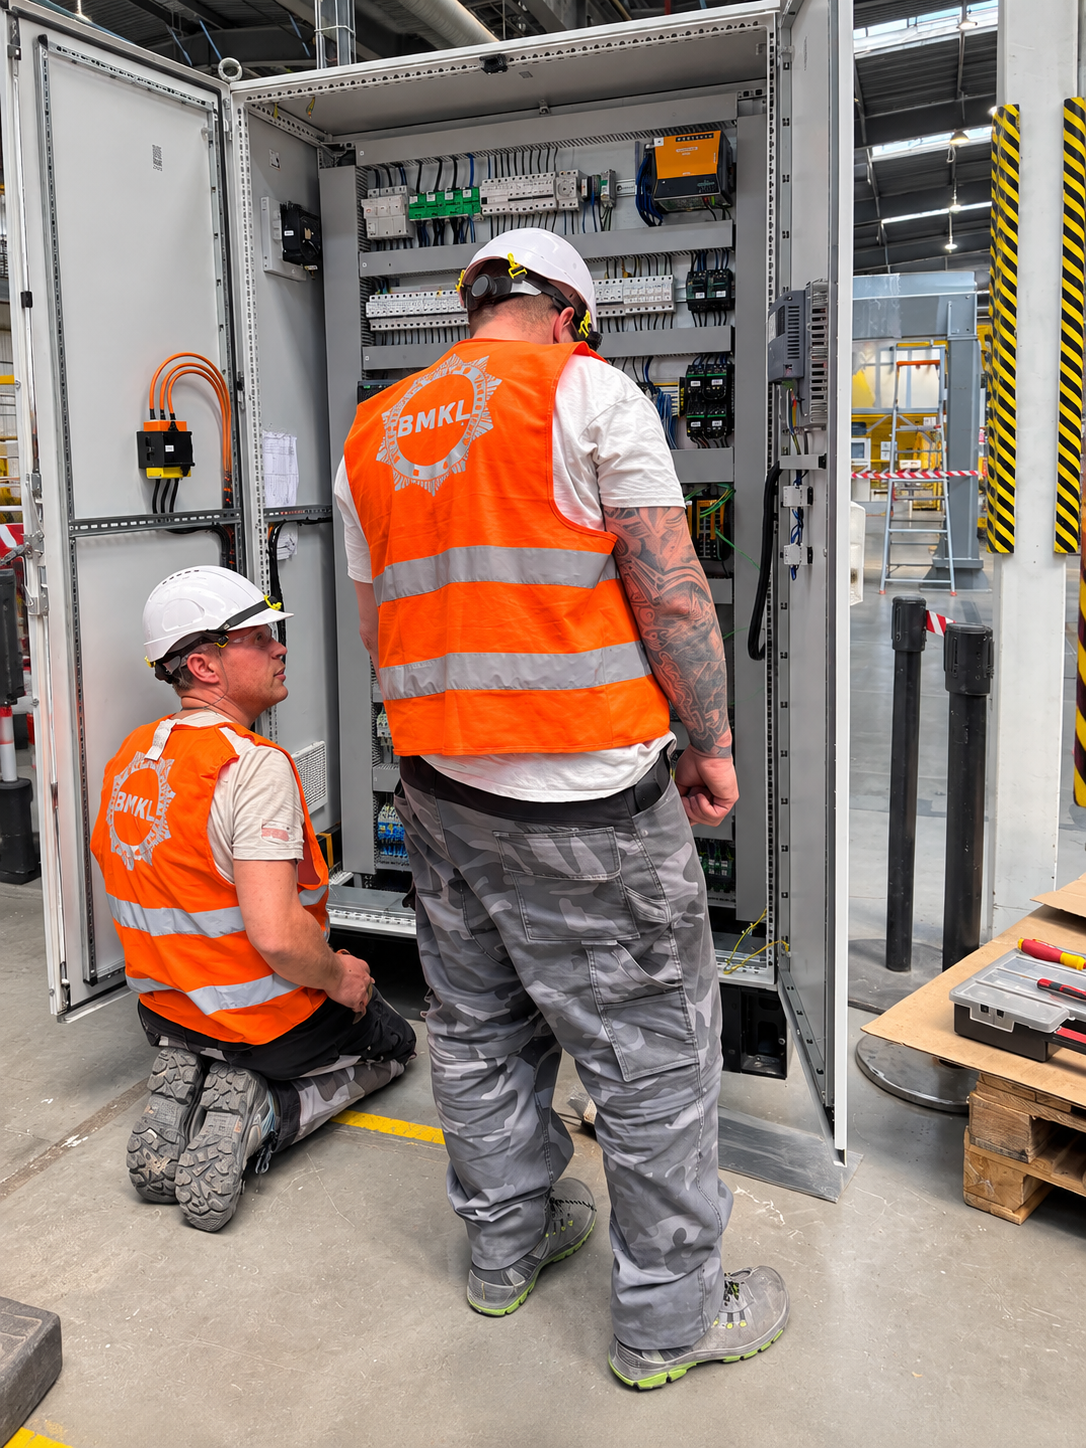
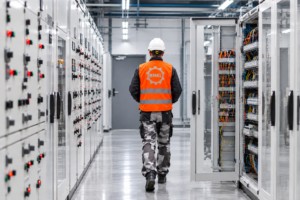
W ramach realizacji projektów wykonujemy kompleksową prefabrykację szaf zasilających, sterowniczych i automatyki dla maszyn oraz stanowisk produkcyjnych.

Projekt, dobór komponentów, wykonanie szafy, oznaczenia, okablowanie oraz przygotowanie do montażu pozostają pod kontrolą jednego zespołu. Pozwala to ograniczyć ryzyko błędów wynikających z przekazywania dokumentacji pomiędzy niezależnymi wykonawcami oraz zapewnia zgodność prefabrykacji z aktualnym stanem projektu. Dzięki kompleksowej realizacji prefabrykacji w ramach projektu BMKL klient otrzymuje gotowy, sprawdzony i przygotowany do integracji układ zasilania i sterowania, bez konieczności koordynowania dodatkowego wykonawcy.

Od projektu do gotowej szafy

Realny efekt

Oszczędność czasu. Ciągłość realizacji. Precyzja wykonania. Modułowość i możliwość rozbudowy. Spójność projektu. Łatwiejszy montaż i serwis.

Oszczędność czasu Prefabrykacja może być prowadzona równolegle z budową maszyny, skracając całkowity czas realizacji projektu. Ciągłość realizacji Gotowa szafa jest przygotowana do montażu i podłączenia bezpośrednio po zakończeniu odpowiedniego etapu budowy maszyny. Precyzja wykonania Pracujemy na podstawie dokumentacji projektowej i określonych standardów wykonania, zapewniając powtarzalność i uporządkowanie instalacji. Modułowość i możliwość rozbudowy Odpowiednio zaprojektowana struktura szafy ułatwia późniejszą rozbudowę, modernizację oraz serwis instalacji. Spójność projektu Za projekt, dobór komponentów, prefabrykację i integrację odpowiada BMKL, dzięki czemu wszystkie elementy są projektowane jako jeden system. Łatwiejszy montaż i serwis Czytelne oznaczenia, uporządkowane okablowanie i przemyślana organizacja aparatury ułatwiają instalację, diagnostykę oraz późniejszą obsługę.

prefabrykcja i montaż szaf 4prefabrykcja i montaż szaf 4
prefabrykcja i montaż szaf 5prefabrykcja i montaż szaf 5
prefabrykacja i montaż szaf 1prefabrykacja i montaż szaf 1
prefabrykacja i montaż szaf 3prefabrykacja i montaż szaf 3
prefabrykacja szaf 2prefabrykacja szaf 2

REALNE EFEKTY NASZEJ PRACY

15 %
WIĘKSZE MOŻLIWOŚCI
15 %
ELESTYCZNOŚĆ PRODUKCJI
- 15 %
STRAT
15 %
KONTROLI
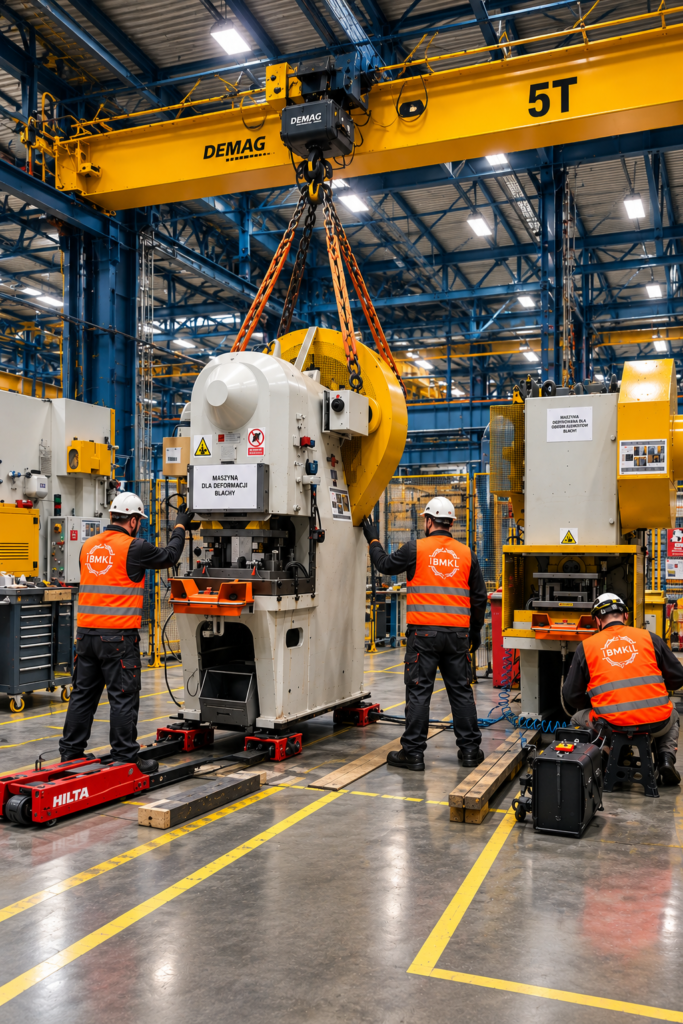
Relokacja maszyn i linii produkcyjnych
Kompleksowa relokacja pod kontrolą BMKL
Każdy etap realizacji koordynujemy jako jeden projekt, uwzględniając wymagania techniczne maszyny, organizację produkcji oraz minimalizację przestoju.

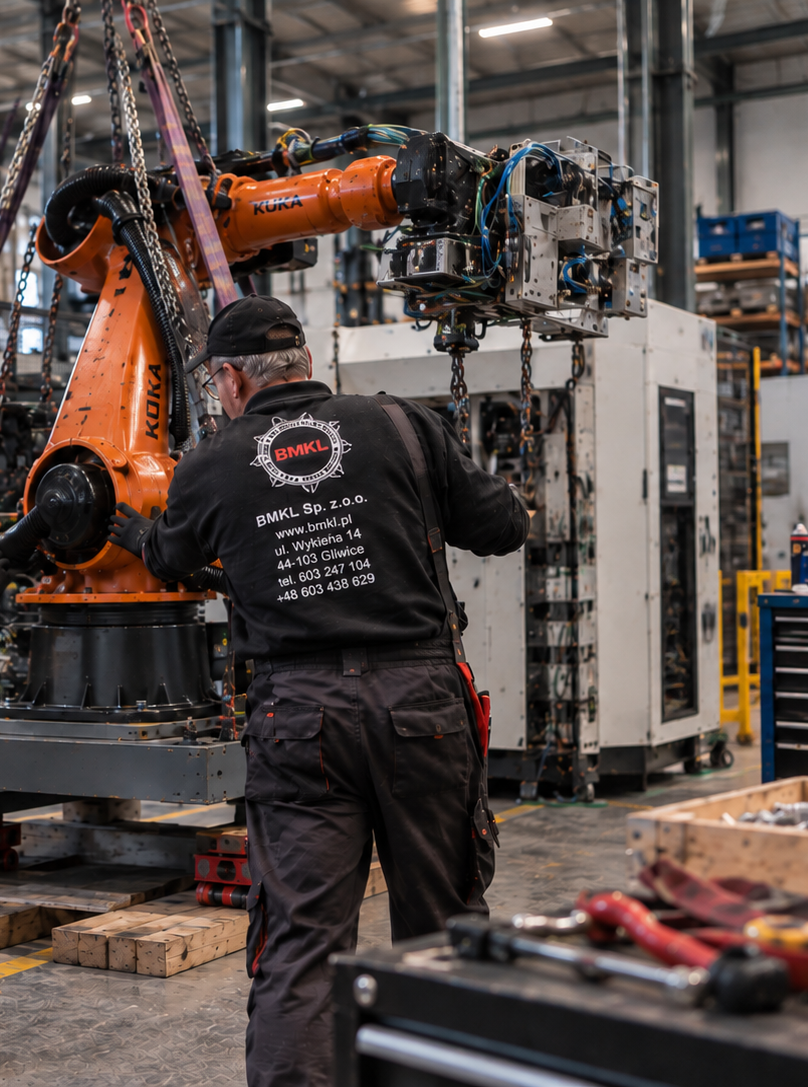
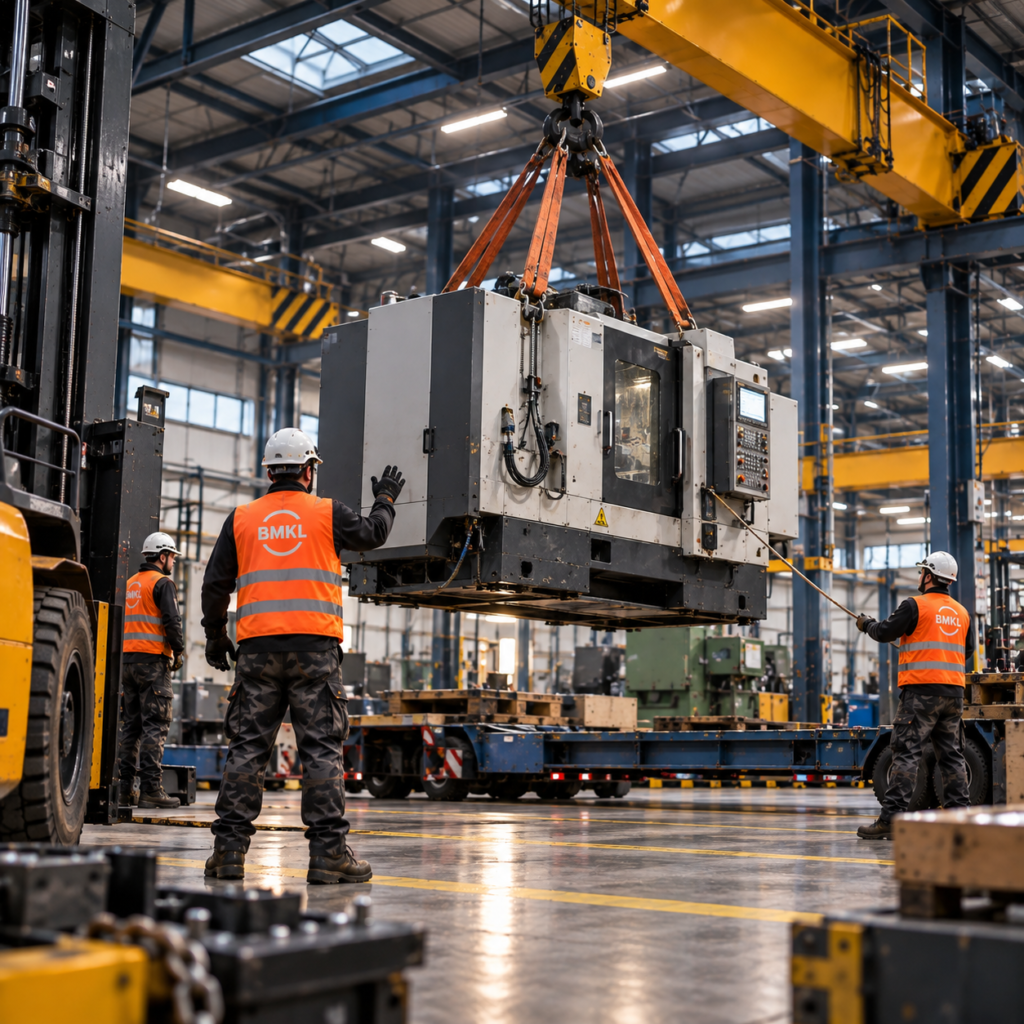
Realizujemy kompleksowe relokacje maszyn, stanowisk oraz linii produkcyjnych — od przygotowania planu relokacji, przez demontaż i transport, po ponowny montaż, podłączenie i uruchomienie w nowej lokalizacji. Przed rozpoczęciem prac analizujemy maszynę, jej dokumentację, sposób zasilania, instalacje oraz warunki nowej lokalizacji. Na tej podstawie przygotowujemy harmonogram i zakres prac niezbędnych do bezpiecznego przeprowadzenia relokacji.

Jeden partner odpowiedzialny za bezpieczne przeniesienie maszyny i jej ponowne uruchomienie.

Realny efekt

Krótszy przestój produkcyjny. Bezpieczny demontaż i transport. Sprawny ponowny montaż. Kontrola nad całym projektem. Weryfikacja po relokacji. Nie musisz koordynować osobno firmy demontażowej, transportowej, elektrycznej i automatyka.

Relokację planujemy tak, aby maksymalnie skrócić czas wyłączenia maszyny z produkcji. Prace przygotowawcze, prefabrykację instalacji oraz inne możliwe działania wykonujemy równolegle przed rozpoczęciem właściwej relokacji. Dzięki temu po dostarczeniu maszyny do nowej lokalizacji możemy sprawnie przejść do montażu, podłączenia i uruchomienia.. W ramach realizacji możemy zapewnić: przygotowanie i planowanie relokacji, demontaż maszyny lub linii, oznaczenie i zabezpieczenie podzespołów oraz instalacji, transport i logistykę, przygotowanie nowego miejsca instalacji, ponowny montaż i poziomowanie, wykonanie niezbędnych podłączeń elektrycznych, pneumatycznych i innych instalacji, odtworzenie oraz weryfikację systemów sterowania, uruchomienie i testy, szkolenie operatorów, wsparcie serwisowe po uruchomieniu.

relokacja 6relokacja 6
IMG_9988IMG_9988
Relokacja 2Relokacja 2
IMG_9989IMG_9989

REALNE EFEKTY NASZEJ PRACY

10 %
BEZPIECZEŃSTWO
10 %
SKRÓCENIE CZASU
10 %
KONTROLI
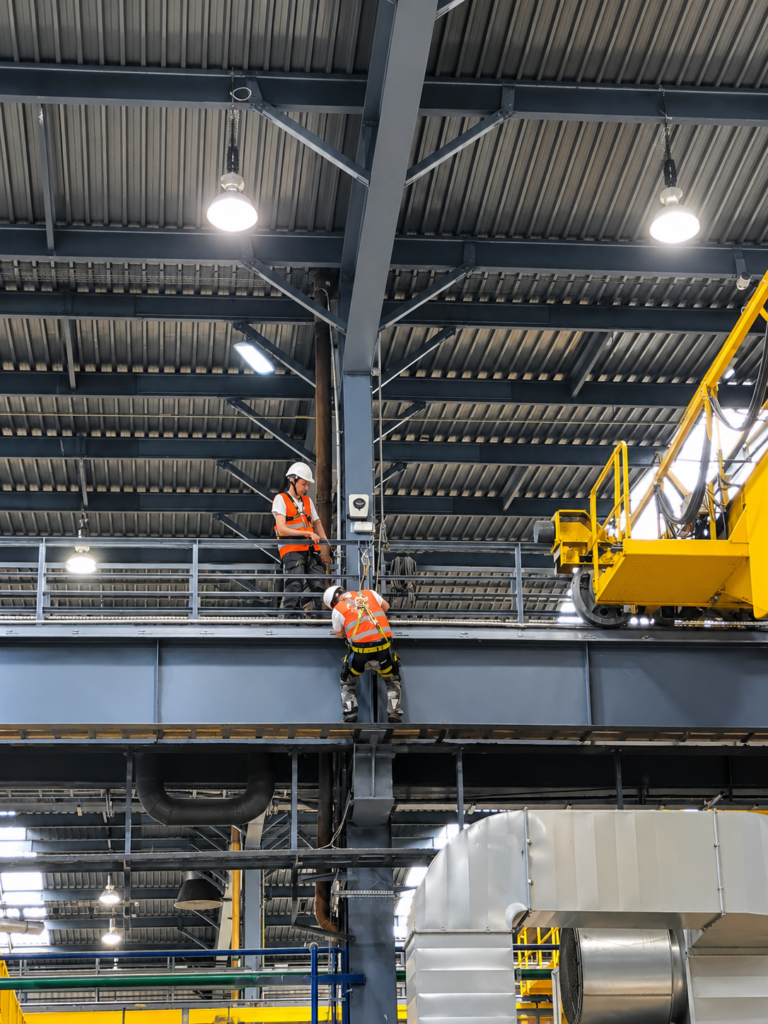
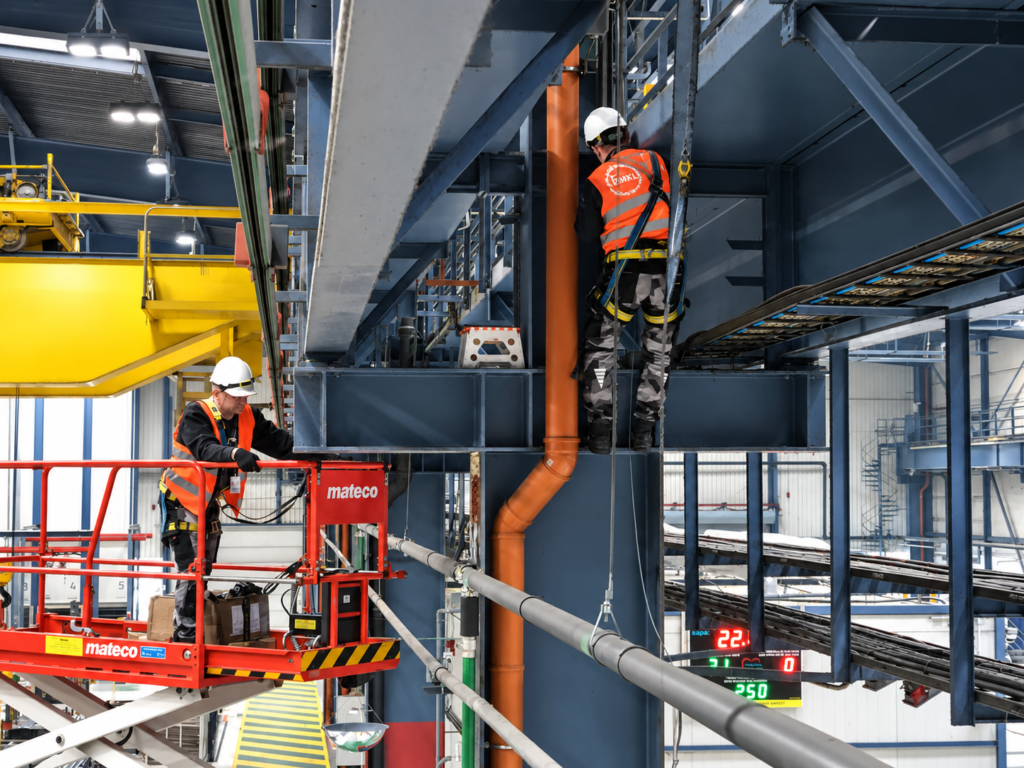
Kontrola momentu dokręcenia połączeń śrubowych konstrukcji hali produkcyjnej.
Kontrola momentu dokręcenia połączeń.
W ramach realizacji przeprowadzono kontrolę połączeń śrubowych pod kątem prawidłowego dokręcenia oraz możliwości występowania luzowania się nakrętek podczas pracy konstrukcji.

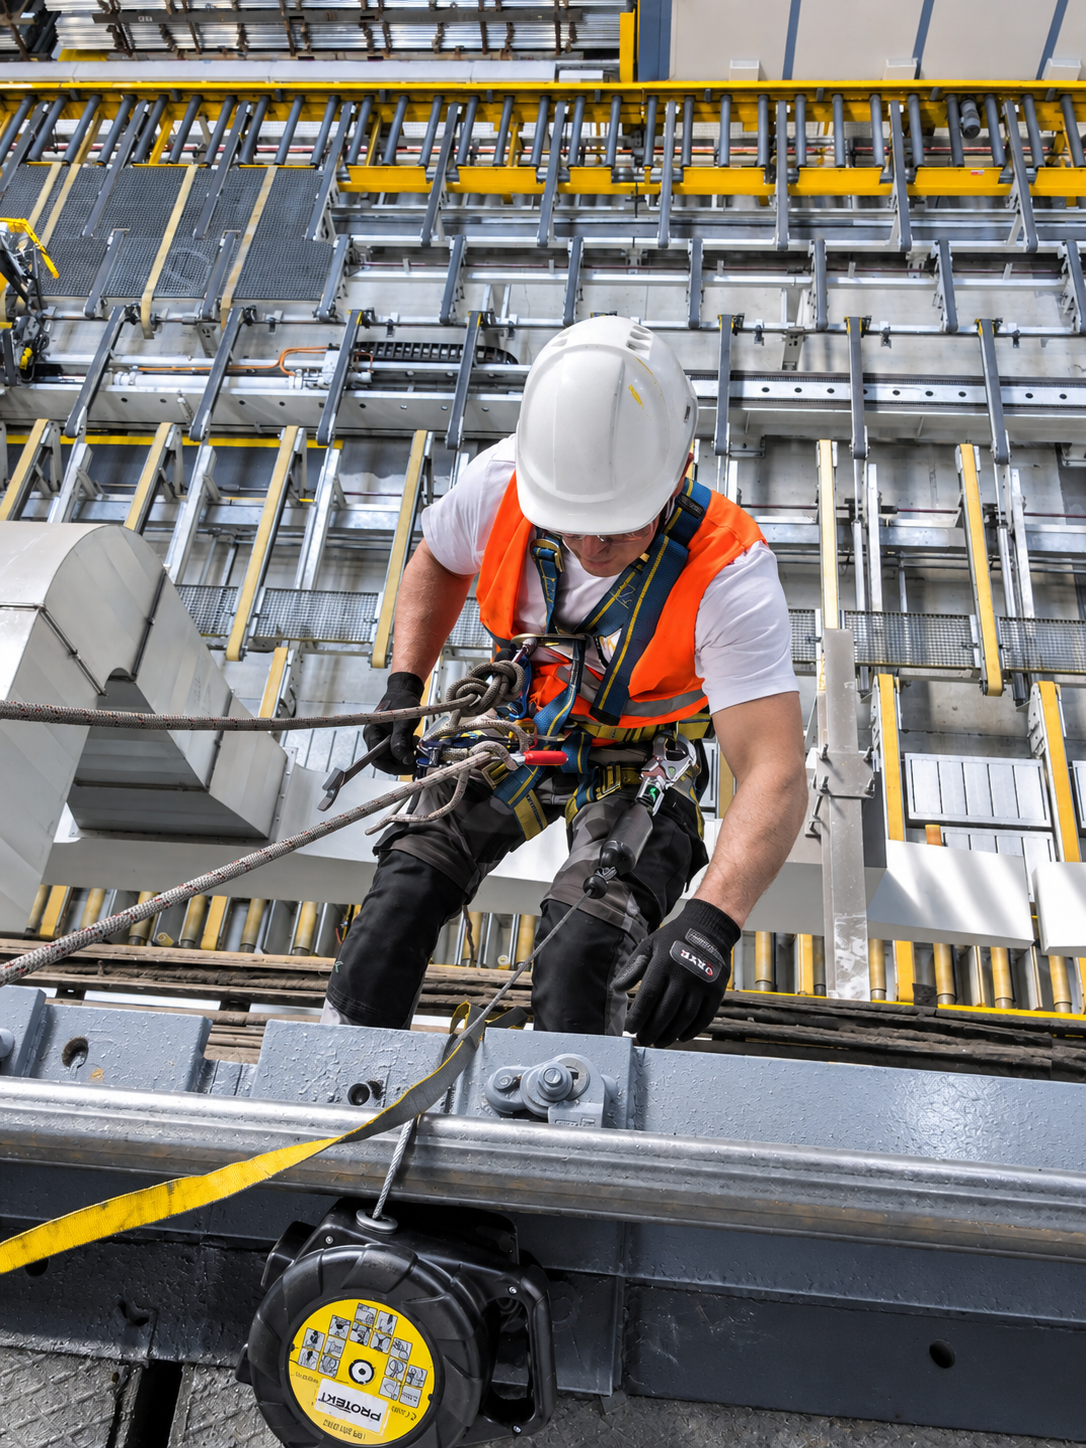
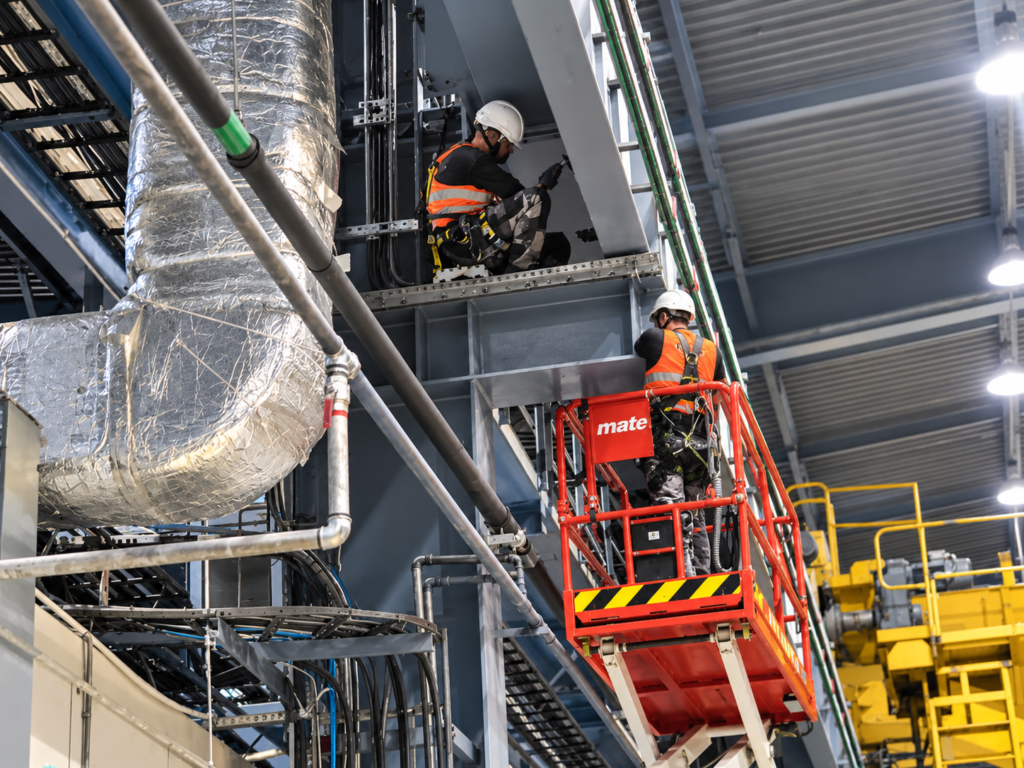
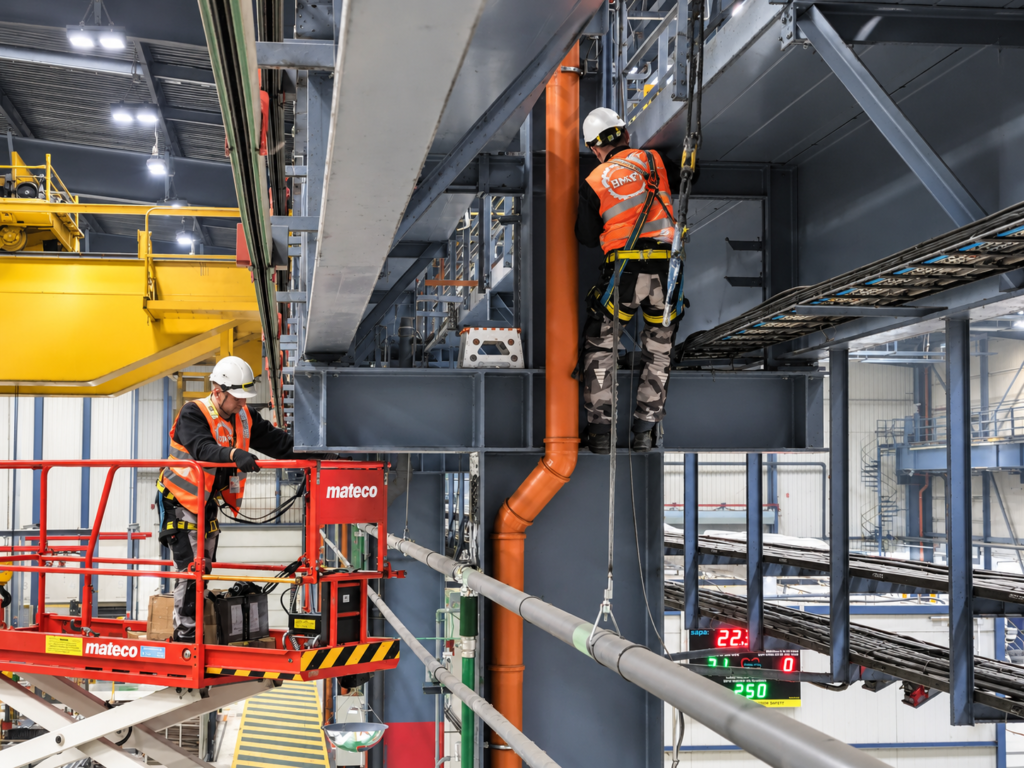
BMKL Machines zrealizowało usługę kontroli technicznej połączeń śrubowych konstrukcji hali produkcyjnej, na której zamontowany był przenośnik dźwigowy – suwnica. Zakres prac obejmował kontrolę stanu połączeń śrubowych, weryfikację momentu dokręcenia oraz ocenę potencjalnego ryzyka luzowania się nakrętek i śrub pod wpływem drgań występujących podczas eksploatacji urządzenia. Ze względu na charakter konstrukcji oraz pracę zamontowanego urządzenia, prawidłowy stan połączeń śrubowych ma istotne znaczenie dla zachowania stabilności konstrukcji oraz bezpiecznej eksploatacji całego układu. Szczególną uwagę zwrócono na połączenia znajdujące się w obszarach narażonych na działanie drgań generowanych podczas pracy przenośnika dźwigowego i suwnicy. Drgania mogą z czasem powodować zmianę napięcia w połączeniu i stopniowe luzowanie elementów złącznych, dlatego istotnym elementem prac była identyfikacja miejsc wymagających dodatkowego zabezpieczenia i kontroli.

Rozwiązanie ukierunkowane na bezpieczeństwo i utrzymanie ruchu.

Realny efekt

wczesne wykrywanie poluzowanych połączeń, ograniczenie ryzyka niekontrolowanego luzowania nakrętek, szybką identyfikację połączeń wymagających ponownej kontroli, zwiększenie możliwości wizualnego monitorowania połączeń, ograniczenie ryzyka upadania elementów z wysokości, poprawę bezpieczeństwa eksploatacji konstrukcji, utrzymanie odpowiedniego stanu technicznego kontrolowanych połączeń, wsparcie działań związanych z utrzymaniem ruchu i przeglądami technicznymi.

W celu umożliwienia szybkiej kontroli wzrokowej stanu połączeń zastosowano odpowiednie oznakowanie wzajemnego położenia elementów złącznych. Oznaczenie pozwala na łatwe wykrycie ewentualnego przemieszczenia nakrętki względem śruby lub elementu konstrukcyjnego. W przypadku zmiany wzajemnego położenia oznaczeń możliwe jest szybkie zidentyfikowanie połączenia, które wymaga ponownej kontroli. Takie rozwiązanie stanowi prosty i skuteczny sposób wizualnego monitorowania połączeń podczas późniejszych przeglądów eksploatacyjnych. W ramach prac wykonano również zabezpieczenie elementów znajdujących się na zawiesiach przed możliwością ich przypadkowego odpadnięcia. Zastosowane opaski zabezpieczające ograniczają ryzyko upadku nakrętek i innych elementów podczas eksploatacji urządzenia. Jest to szczególnie istotne w przypadku konstrukcji znajdujących się na wysokości, gdzie odpadnięcie niewielkiego elementu może stanowić zagrożenie dla osób oraz urządzeń znajdujących się poniżej.

Kontrola konstrukcji hali 2Kontrola konstrukcji hali 2
Kontrola konstrukcji hali 5Kontrola konstrukcji hali 5
Kontrola konstrukcji hali 3Kontrola konstrukcji hali 3
Kontrola konstrukcji hali 1Kontrola konstrukcji hali 1

REALNE EFEKTY NASZEJ PRACY

50 %
BEZPIECZEŃSTWO
50 %
PEWNOŚCI
50 %
KONTROLI
Automatyzacja procesu umieszczania instrukcji na produkcie
Projekt i budowa dedykowanej maszyny.
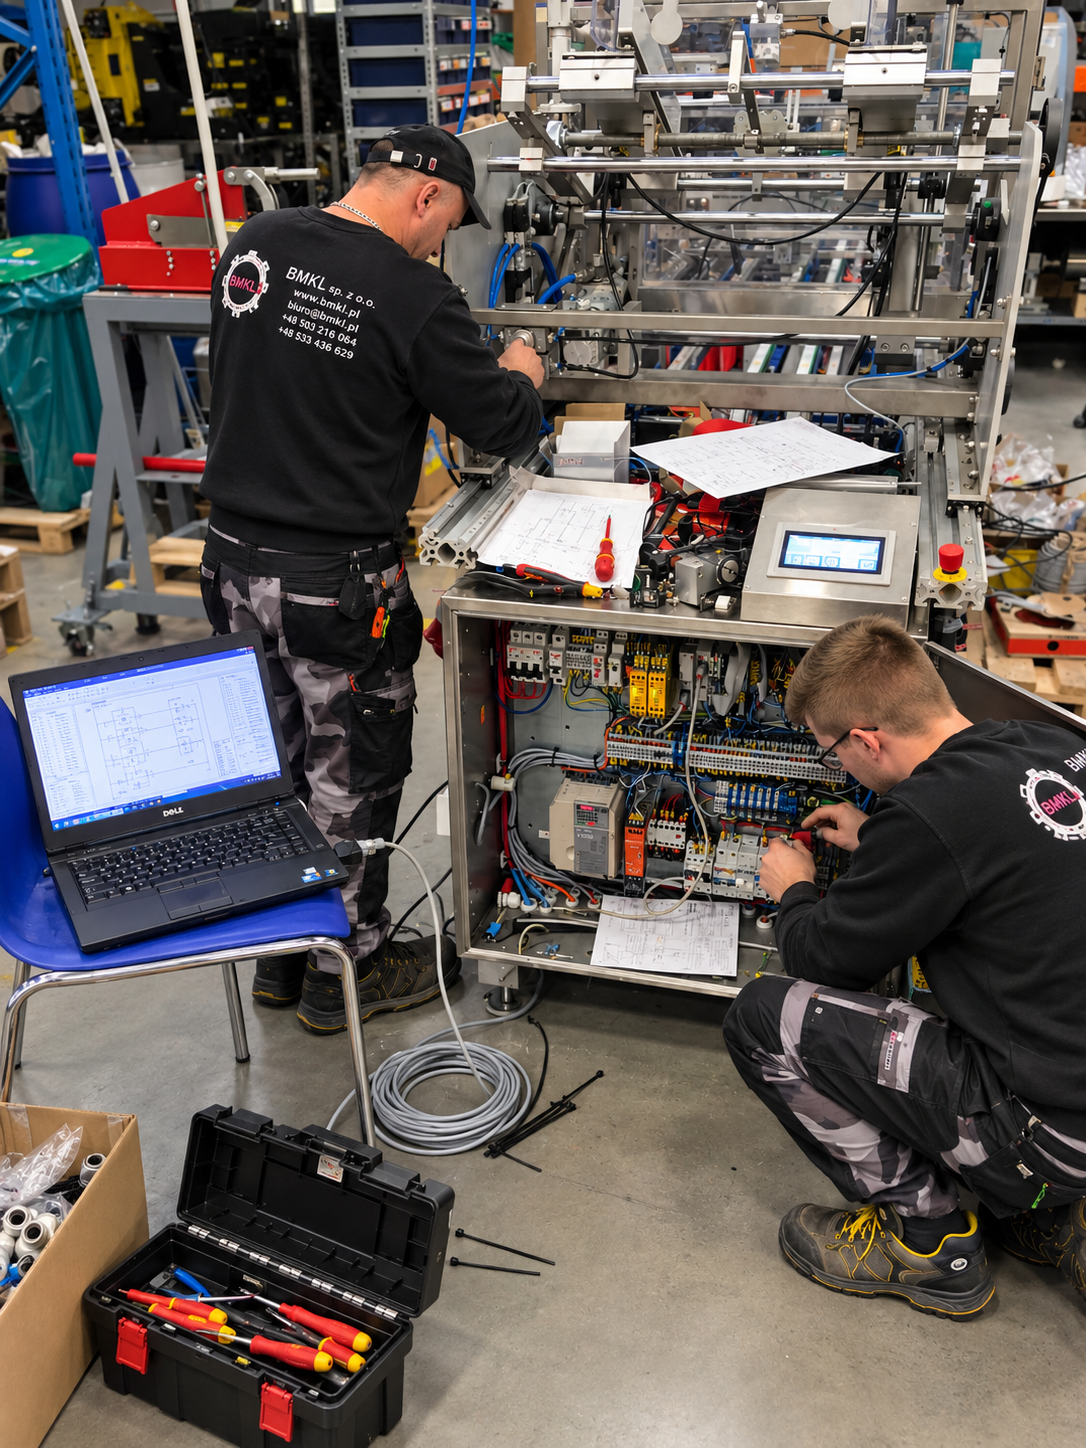
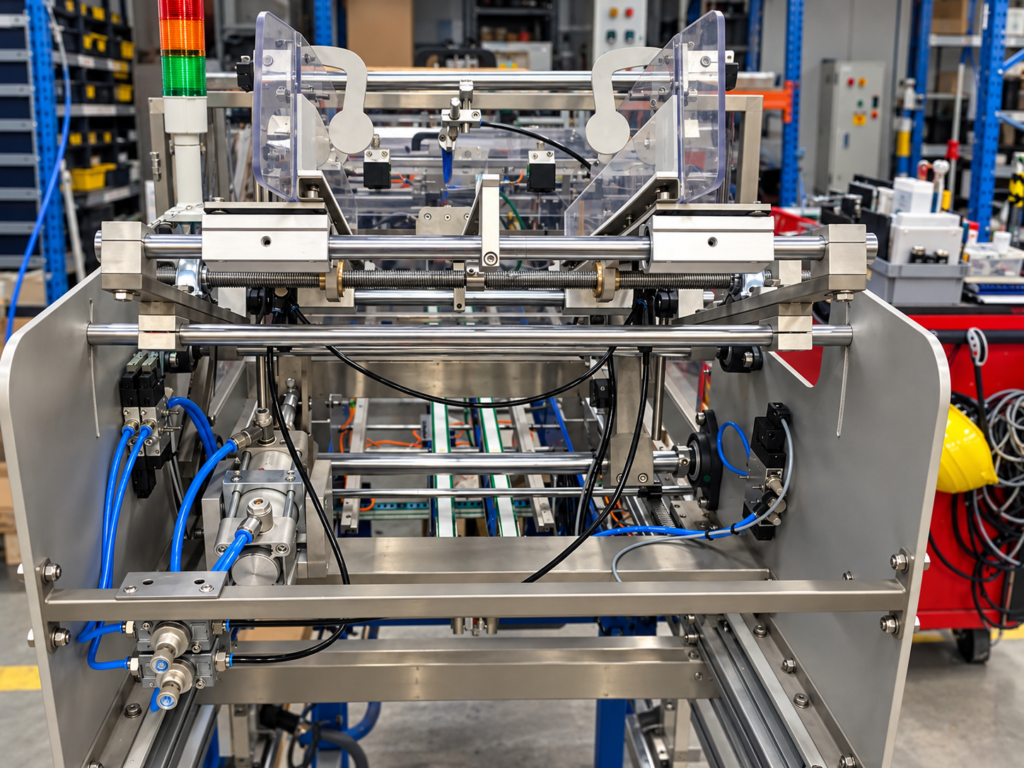
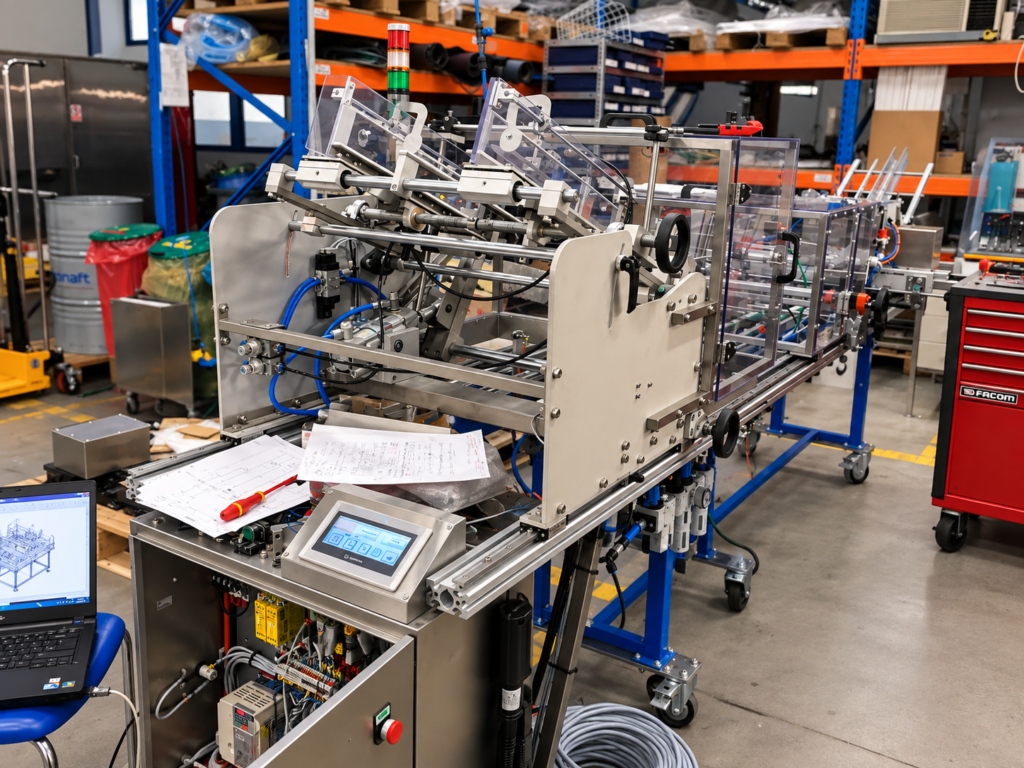
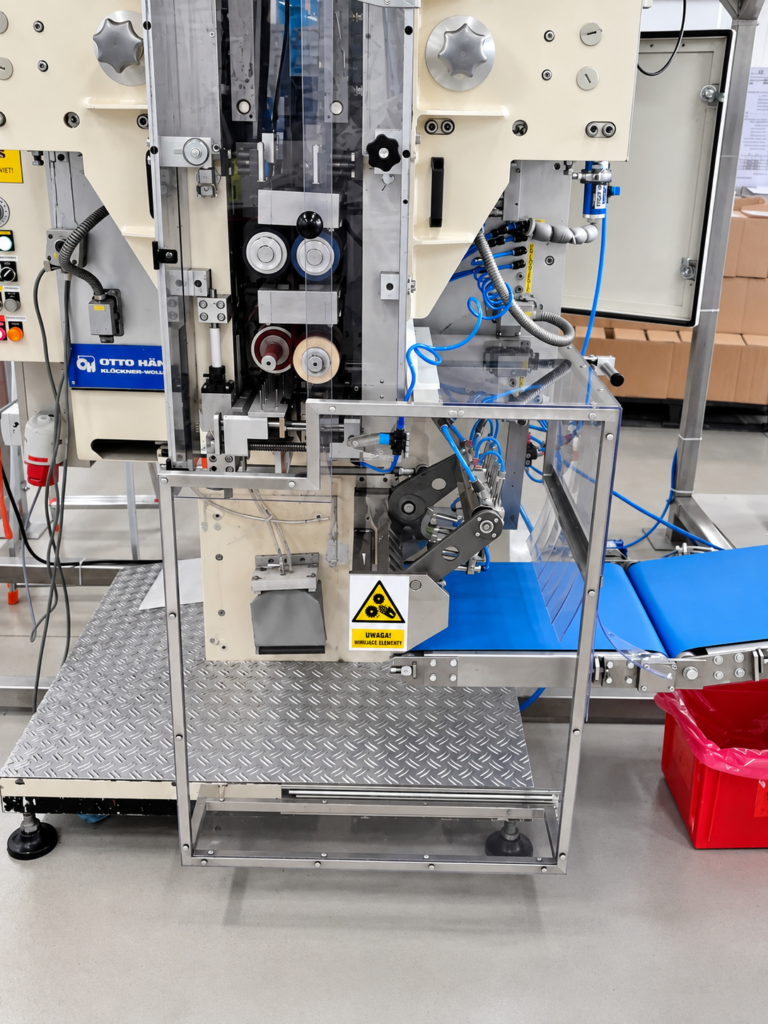
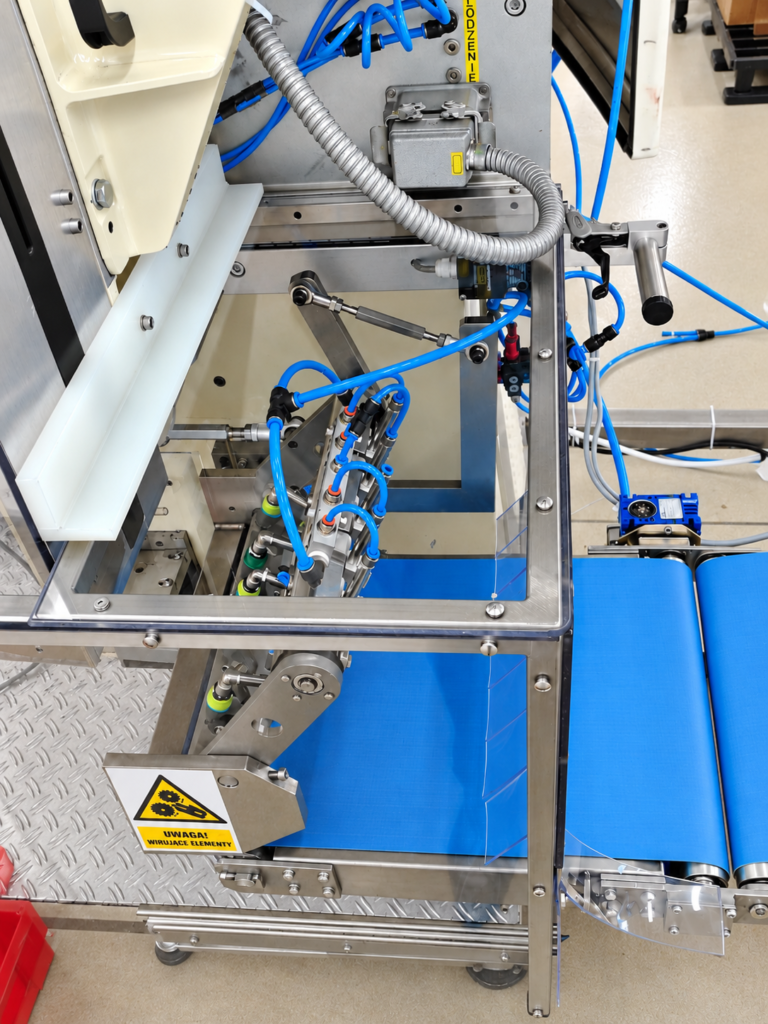
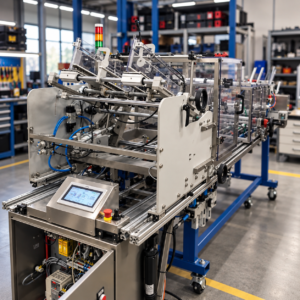
Dla klienta zaprojektowaliśmy i wykonaliśmy automatyczne stanowisko do umieszczania złożonej instrukcji papierowej na gotowym wyrobie.

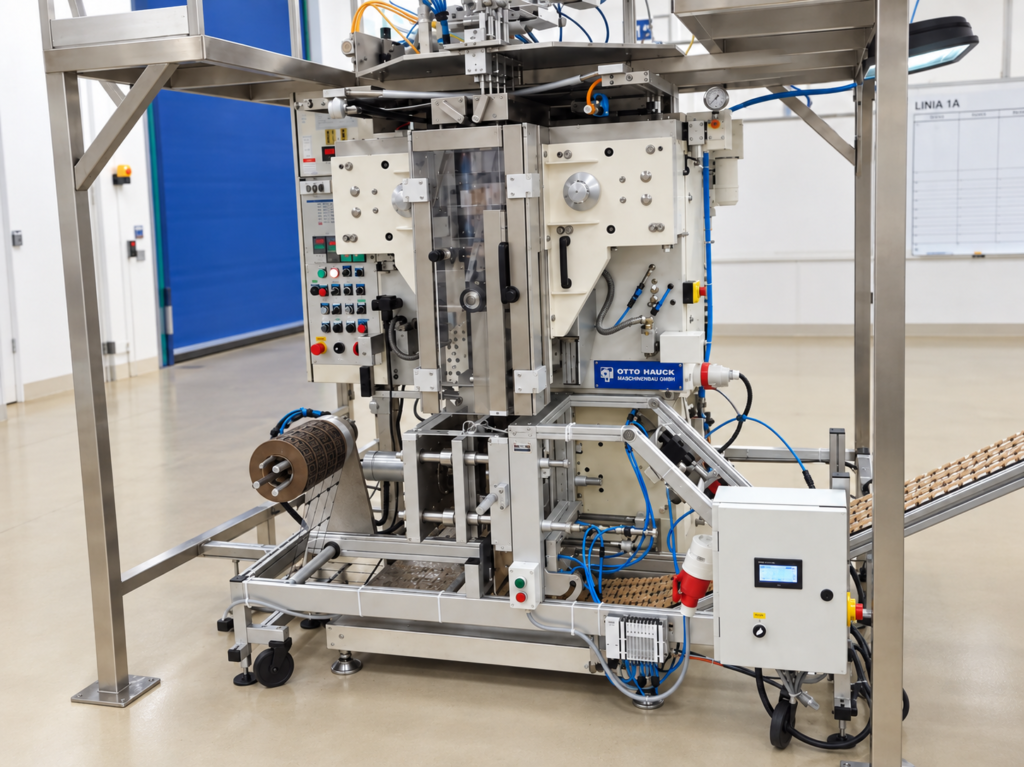
Celem projektu było zautomatyzowanie procesu, który wcześniej wymagał manualnego umieszczania instrukcji na produkcie, przy jednoczesnym zachowaniu wymaganej powtarzalności, wydajności i precyzji aplikacji. Proces rozpoczyna się od podania i złożenia papierowej instrukcji, która następnie zostaje umieszczona w przygotowanym opakowaniu foliowym. Kolejnym etapem jest aplikacja kleju termotopliwego HOT-MELT na odpowiednią powierzchnię opakowania. Gotowy pakiet z instrukcją jest następnie precyzyjnie pozycjonowany i przyklejany do transportowanego wyrobu. Produkt jest prowadzony przez system taśmociągów, a kolejne etapy procesu są zsynchronizowane z jego ruchem. Całość procesu odbywa się automatycznie, zapewniając powtarzalność położenia instrukcji oraz stabilną jakość połączenia.

Od koncepcji do gotowej maszyny.

Realny efekt

Powtarzalność procesu. Stabilna jakość aplikacji. Integracja z istniejącą linią. Ograniczenie pracy manualnej. Ciągłość procesu.

W ramach projektu BMKL odpowiadało za kompleksową realizację rozwiązania: analizę procesu i przygotowanie koncepcji, projekt mechaniczny maszyny, projekt układu transportowego, system podawania i pozycjonowania instrukcji, integrację procesu pakowania instrukcji w folię, system aplikacji kleju HOT-MELT, synchronizację poszczególnych etapów procesu, automatykę i system sterowania, integrację maszyny z istniejącym procesem transportu produktu, testy i uruchomienie, przygotowanie maszyny do pracy produkcyjnej. BMKL odpowiadało za integrację wszystkich elementów rozwiązania — od mechaniki i transportu, przez podawanie instrukcji i aplikację kleju, po automatykę i synchronizację całego procesu. Jedna maszyna. Jeden zintegrowany proces. Pełna odpowiedzialność BMKL za realizację.

Etykieciarka 2Etykieciarka 2
Etykieciarka 61Etykieciarka 61
Etykieciarka 6Etykieciarka 6
Etykieciarka 612Etykieciarka 612
Etykieciarka 7Etykieciarka 7

REALNE EFEKTY NASZEJ PRACY

Operatorzy produkcji
- 1
MNIEJ OPERATORÓW
15 %
WZROST WYDAJNOŚCI
10 %
SKRÓCENIE CZASU CYKLU
Dwa zazębiające się koła zębate
10 %
WIĘKSZA NIEZAWODNOŚĆ
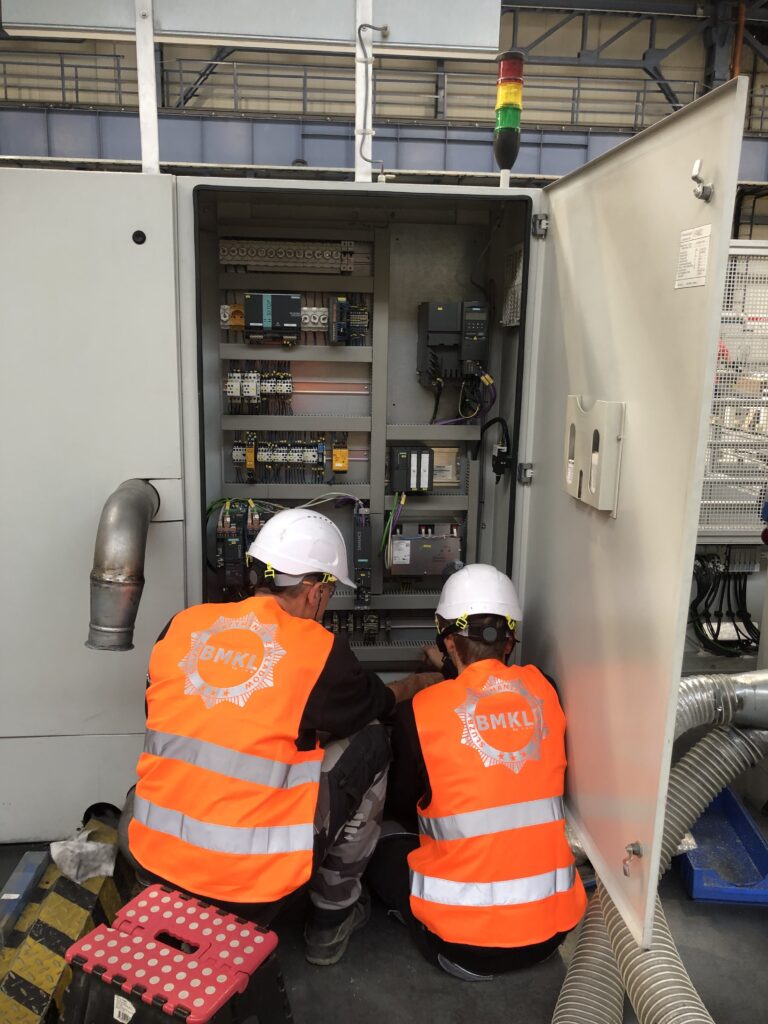
Kontrola szaf sterowniczych i zasilających
Kontrola aparatury zasilającej i sterowniczej.
Przegląd szaf sterowniczych i zasilających maszyn produkcyjnych

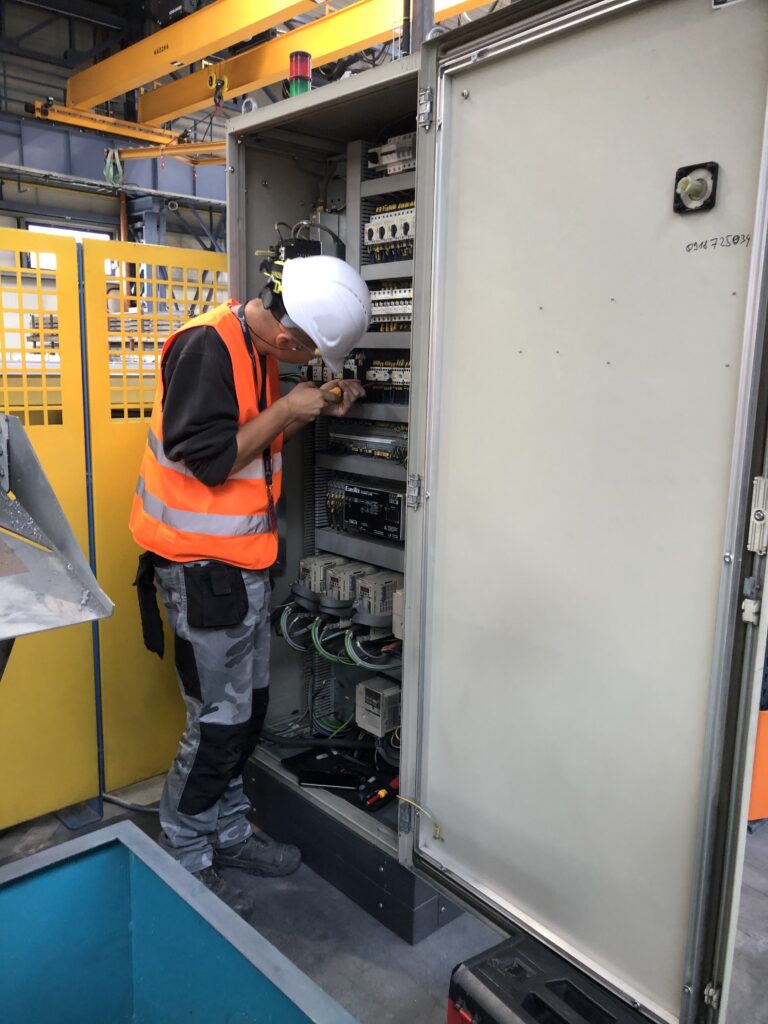
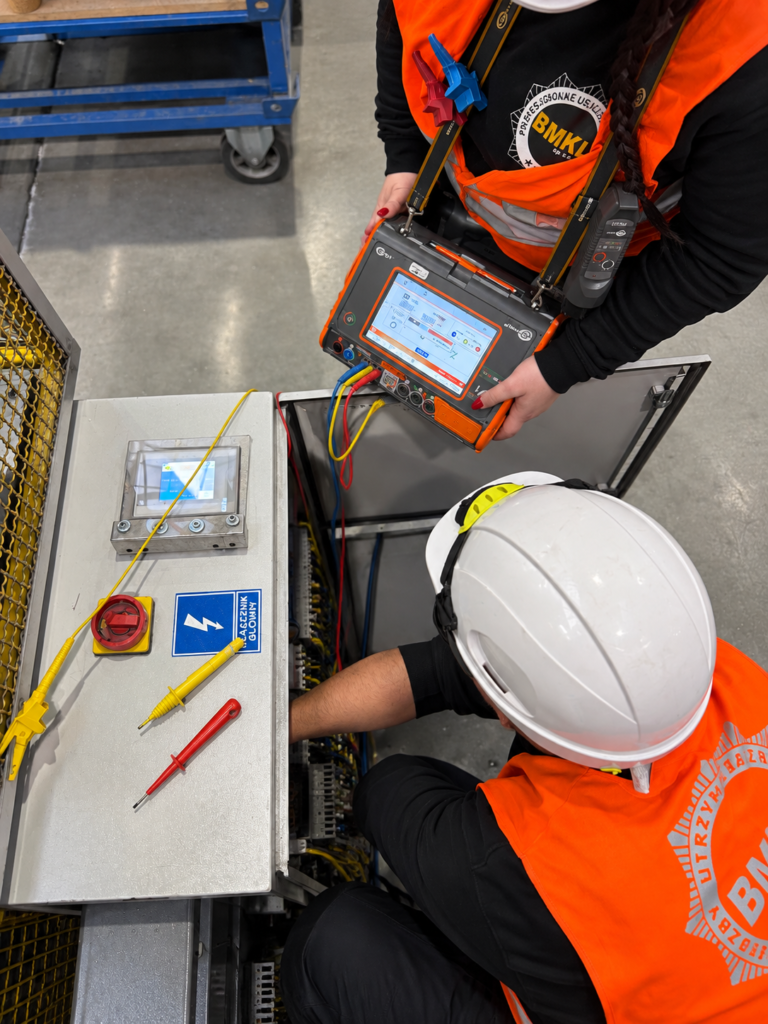
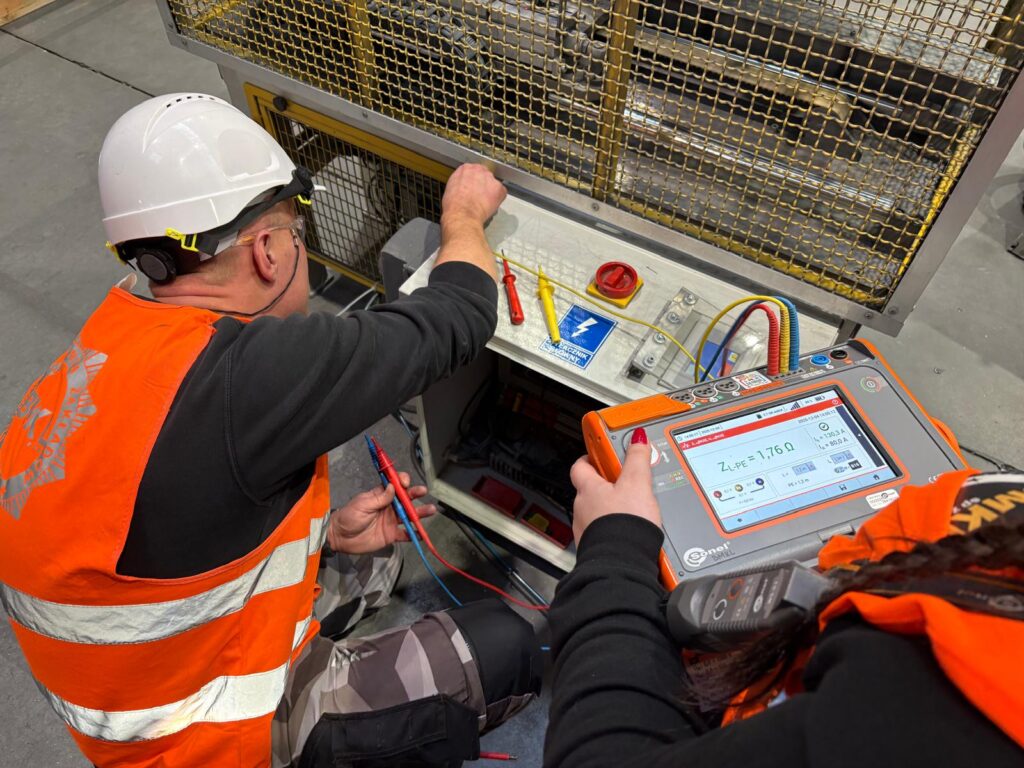
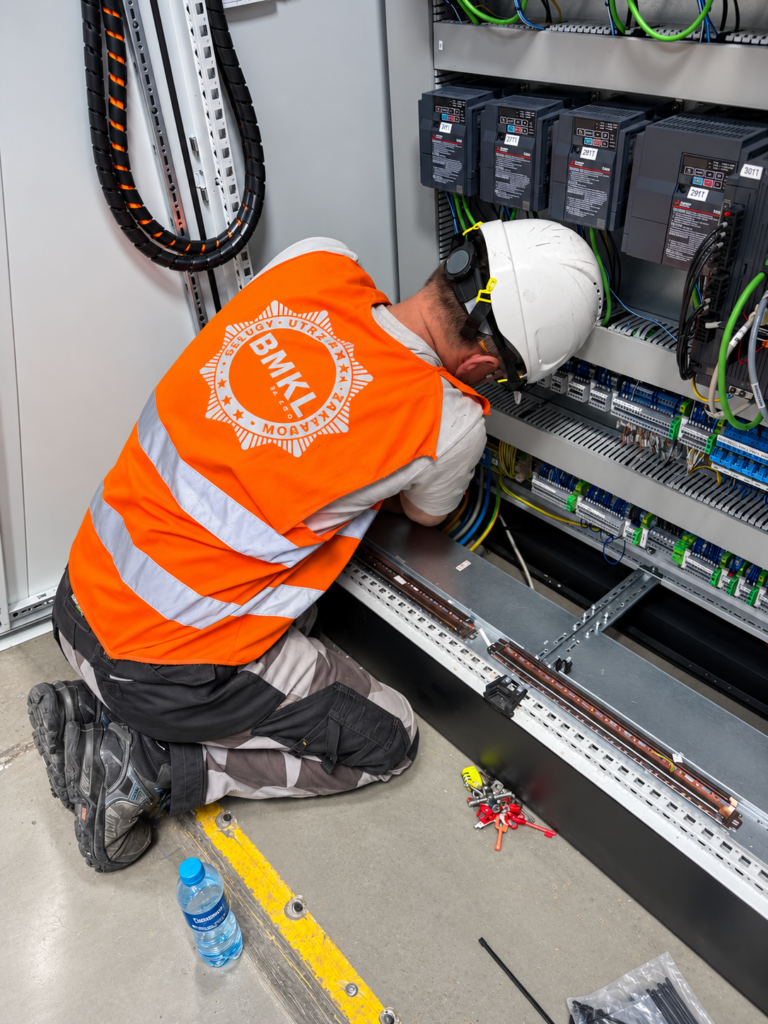
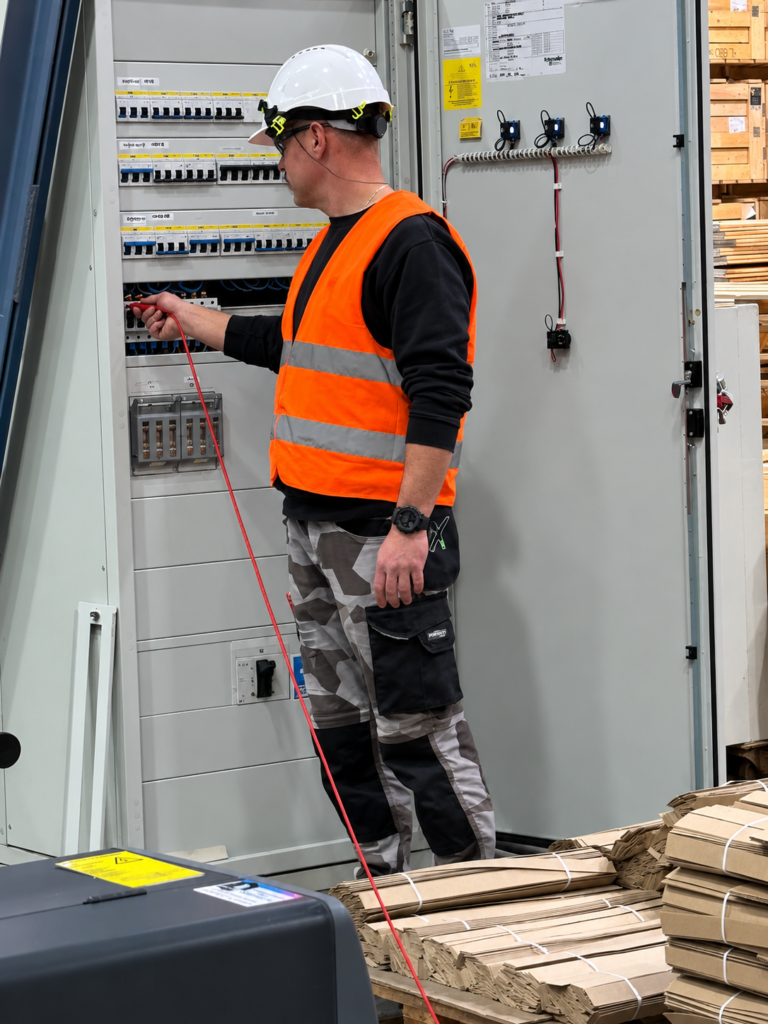
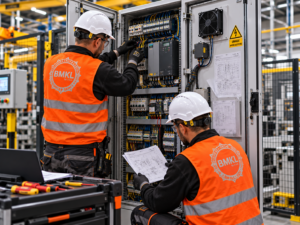
BMKL Machines zrealizowało kompleksowy przegląd szaf sterowniczych i zasilających maszyn produkcyjnych, obejmujący kontrolę stanu technicznego aparatury elektrycznej, weryfikację połączeń oraz wykonanie pomiarów elektrycznych. Zakres prac został ukierunkowany na ocenę stanu instalacji elektrycznych maszyn, identyfikację potencjalnych nieprawidłowości oraz ograniczenie ryzyka wystąpienia awarii wynikających m.in. z nieprawidłowych połączeń, poluzowanych zacisków lub pogorszenia parametrów instalacji. Kontrola pozwala na wykrycie oznak zużycia, nieprawidłowości montażowych oraz potencjalnych miejsc wymagających dalszej diagnostyki lub korekty.

BMKL – przeglądy techniczne, diagnostyka i utrzymanie sprawności maszyn oraz instalacji przemysłowych.

Realny efekt

wcześniejsze wykrywanie potencjalnych nieprawidłowości, identyfikację poluzowanych połączeń, ograniczenie ryzyka awarii, zwiększenie niezawodności pracy maszyn produkcyjnych, ograniczenie ryzyka nieplanowanych przestojów, wsparcie działań prewencyjnego utrzymania ruchu,

Istotnym elementem prac była kontrola siły dokręcenia połączeń elektrycznych w aparatach zasilających i sterowniczych. Połączenia były weryfikowane zgodnie z wartościami określonymi w specyfikacjach technicznych producentów zastosowanej aparatury. Pozwala to ograniczyć ryzyko występowania połączeń dokręconych z niewłaściwą siłą – zarówno zbyt małą, jak i nadmierną. Zakres realizacji obejmował również wykonanie odpowiednich pomiarów elektrycznych maszyn produkcyjnych. Pomiary pozwalają na ocenę parametrów instalacji oraz weryfikację jej stanu w zakresie objętym przeprowadzanym przeglądem. Wyniki pomiarów stanowią dodatkowe źródło informacji podczas oceny stanu technicznego instalacji i mogą pomóc w identyfikacji obszarów wymagających dalszej diagnostyki, konserwacji lub działań serwisowych.

szafy sterowniczne 4szafy sterowniczne 4
szafy sterowniczne 5szafy sterowniczne 5
szafy sterowniczne 1szafy sterowniczne 1
szafy sterowniczne 3szafy sterowniczne 3
IMG_9988IMG_9988
Stanowisko wykrawania z automatycznym transportem produktu
Hydrauliczny układ wykrawania
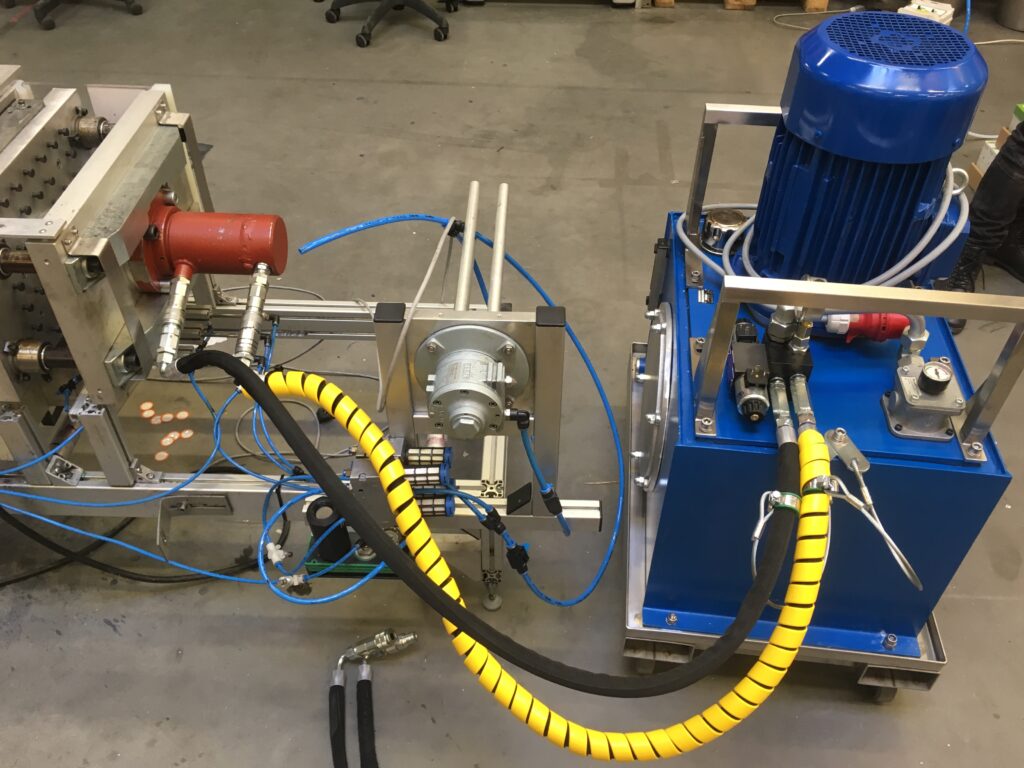
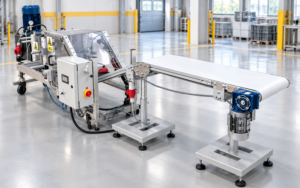
BMKL Machines zaprojektowało i wykonało stanowisko technologiczne przeznaczone do wykrawania produktu oraz jego automatycznego przekazywania do kolejnego etapu procesu produkcyjnego.
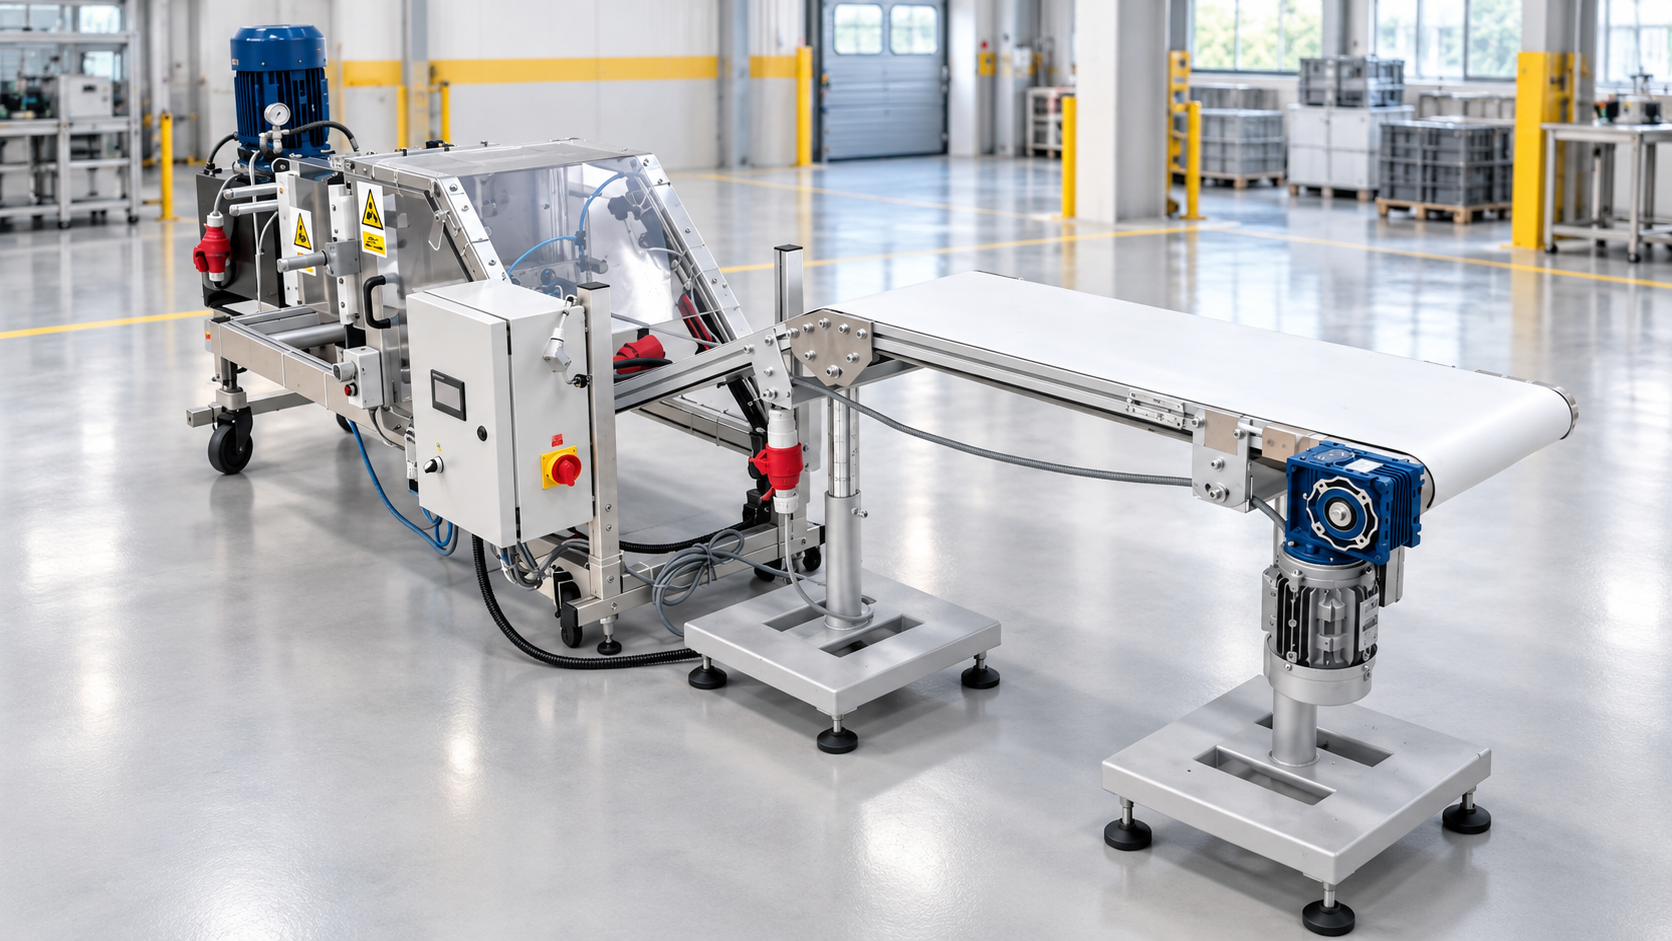
Konstrukcja stanowiska została oparta na współpracy kilku układów napędowych i wykonawczych. Za realizację procesu wykrawania odpowiada hydrauliczny napęd siłownika, zapewniający odpowiednią siłę niezbędną do wykonania operacji. Transport produktu realizowany jest za pomocą elektrycznie napędzanego transportera, natomiast po zakończeniu wykrawania produkt jest odbierany i przekazywany na transporter przez pneumatycznie zasilany moduł podający.

Integracja kilku układów napędowych.

Realny efekt

ograniczenie ręcznego przenoszenia produktów, zwiększenie powtarzalności kolejnych cykli pracy, poprawę organizacji procesu produkcyjnego,

Hydrauliczny układ napędowy został zintegrowany z konstrukcją maszyny w taki sposób, aby zapewnić stabilną realizację cyklu roboczego oraz odpowiednią współpracę elementu wykrawającego z pozostałymi układami stanowiska. Transporter odpowiada za kontrolowane przemieszczanie produktu pomiędzy kolejnymi etapami procesu. Zastosowanie napędu elektrycznego pozwala na odpowiednią organizację ruchu transportowanego elementu i synchronizację jego pracy z pozostałymi elementami stanowiska. Moduł podający wykorzystuje napęd pneumatyczny, który realizuje ruch związany z przeniesieniem produktu z obszaru wykrawania na transporter. Pneumatyczne wykonanie mechanizmu pozwala na uzyskanie szybkiego i powtarzalnego ruchu roboczego oraz stosunkowo kompaktowej konstrukcji.

Stanca 4Stanca 4
Stanca 6Stanca 6
Stanca 8Stanca 8
IMG_1602IMG_1602
stanca 2stanca 2
Stanca 3Stanca 3

REALNE EFEKTY NASZEJ PRACY

Operatorzy produkcji
- 1
MNIEJ OPERATORÓW
15 %
WZROST WYDAJNOŚCI
10 %
SKRÓCENIE CZASU CYKLU
Dwa zazębiające się koła zębate
10 %
WIĘKSZA NIEZAWODNOŚĆ
Stanowisko laboratoryjne do badania wytrzymałości i szczelności opakowań
Pomiar siły zgniotu.
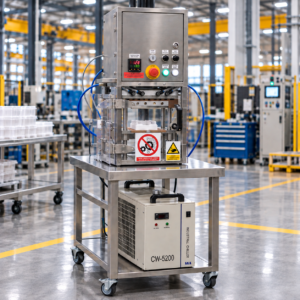
BMKL Machines zaprojektowało i wykonało stanowisko laboratoryjne przeznaczone do badania wytrzymałości opakowań poprzez kontrolowane oddziaływanie siłą zgniotu.

Urządzenie umożliwia przeprowadzanie powtarzalnych testów niszczących, podczas których opakowanie poddawane jest narastającej sile aż do momentu jego uszkodzenia. Wartość siły działającej na badane opakowanie jest rejestrowana za pomocą czujników tensometrycznych, a uzyskany pomiar przeliczany jest na wartość siły zgniotu wyrażoną w kilogramach. Rozwiązanie pozwala na ilościową ocenę wytrzymałości opakowań oraz porównywanie wyników pomiędzy kolejnymi próbkami i seriami produkcyjnymi. Urządzenie zostało wyposażone w możliwość rejestracji wyników w systemie oraz ich archiwizacji w chmurze danych. Takie rozwiązanie umożliwia gromadzenie historii wykonanych badań i tworzenie uporządkowanej bazy wyników. Zarchiwizowane dane mogą stanowić podstawę do późniejszych analiz, porównywania kolejnych serii testów oraz monitorowania zmian parametrów badanych opakowań. Stanowisko zostało zaprojektowane i wykonane jako rozwiązanie dedykowane do konkretnego procesu badawczego. Konstrukcja mechaniczna, układ pomiarowy oraz system rejestracji danych zostały połączone w jeden funkcjonalny system umożliwiający przeprowadzenie testu, pomiar siły oraz zapis wyniku.

Kontrolowane badanie niszczące.

Realny efekt

obiektywny pomiar siły zgniotu opakowania, określenie wartości siły powodującej jego uszkodzenie, uzyskanie powtarzalnych wyników badań, automatyczną rejestrację wyników pomiarowych, ograniczenie ręcznego zapisywania danych, archiwizowanie wyników w systemie, przechowywanie danych w chmurze, łatwe porównywanie wyników kolejnych próbek i serii, dokumentowanie przeprowadzonych badań, wsparcie kontroli jakości i prac rozwojowych nad opakowaniami.

Centralnym elementem stanowiska jest układ pomiarowy wykorzystujący czujniki tensometryczne do precyzyjnego określania siły działającej na badane opakowanie. Podczas testu siła zgniotu jest mierzona w sposób ciągły, a wartość pomiarowa jest przeliczana na odpowiednią wartość siły wyrażoną w kg. Test trwa do momentu zniszczenia lub utraty wymaganej wytrzymałości badanego opakowania. Pozwala to określić wartość siły, przy której następuje uszkodzenie próbki, a następnie wykorzystać wynik do oceny jakości i powtarzalności produkowanych opakowań.

Maszyna dociskowa 2Maszyna dociskowa 2
Maszyna dociskowa 3Maszyna dociskowa 3
maszyna dociskowamaszyna dociskowa

REALNE EFEKTY NASZEJ PRACY

15 %
WIĘKSZE MOŻLIWOŚCI
15 %
ELESTYCZNOŚĆ PRODUKCJI
- 15 %
STRAT
15 %
KONTROLI
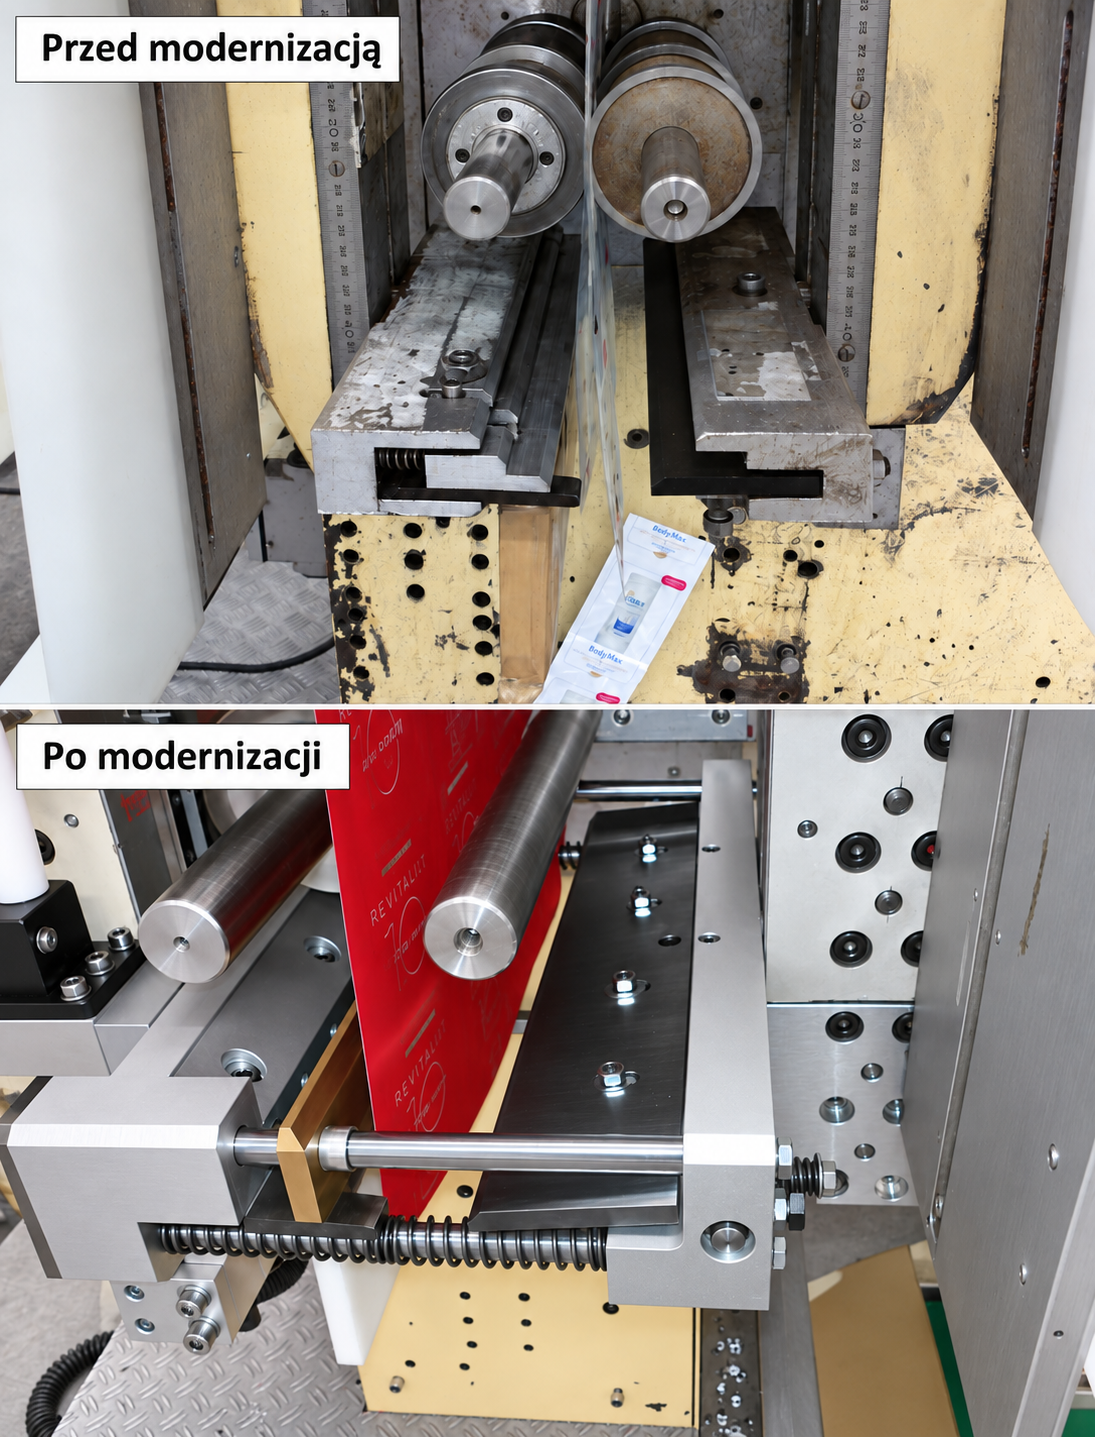
Nowa koncepcja modułu noży tnących folię – rozwiązanie problemu ustawiania i wymiany narzędzi.
Mały projekt -niesamowicie duże osiągi.
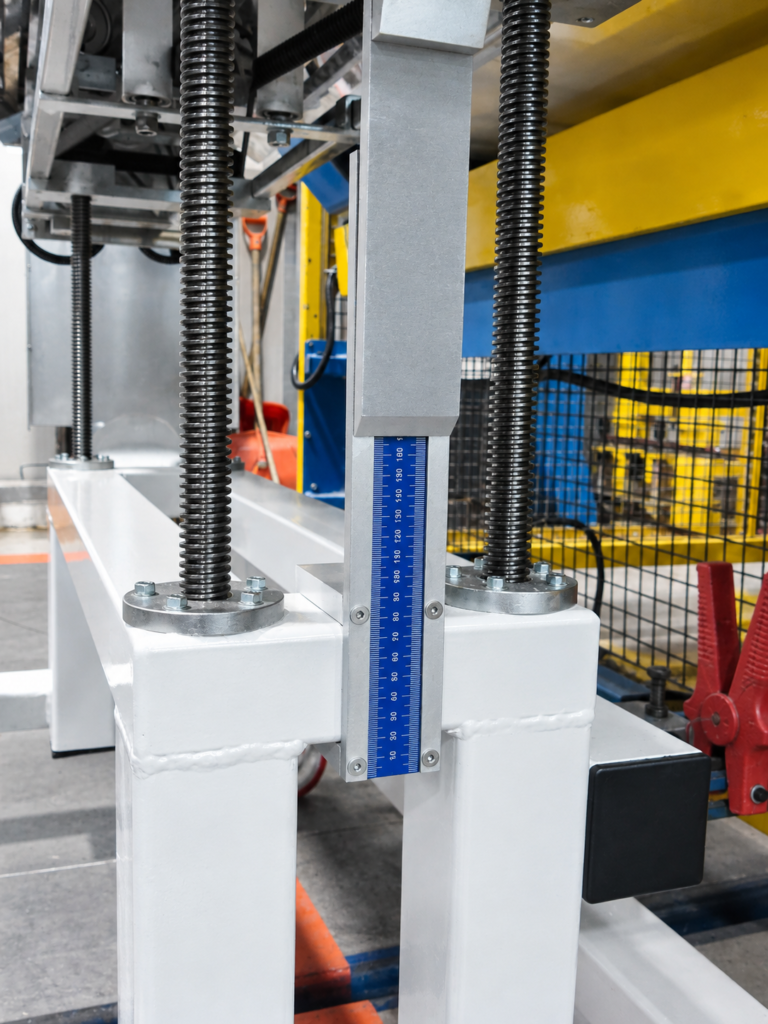
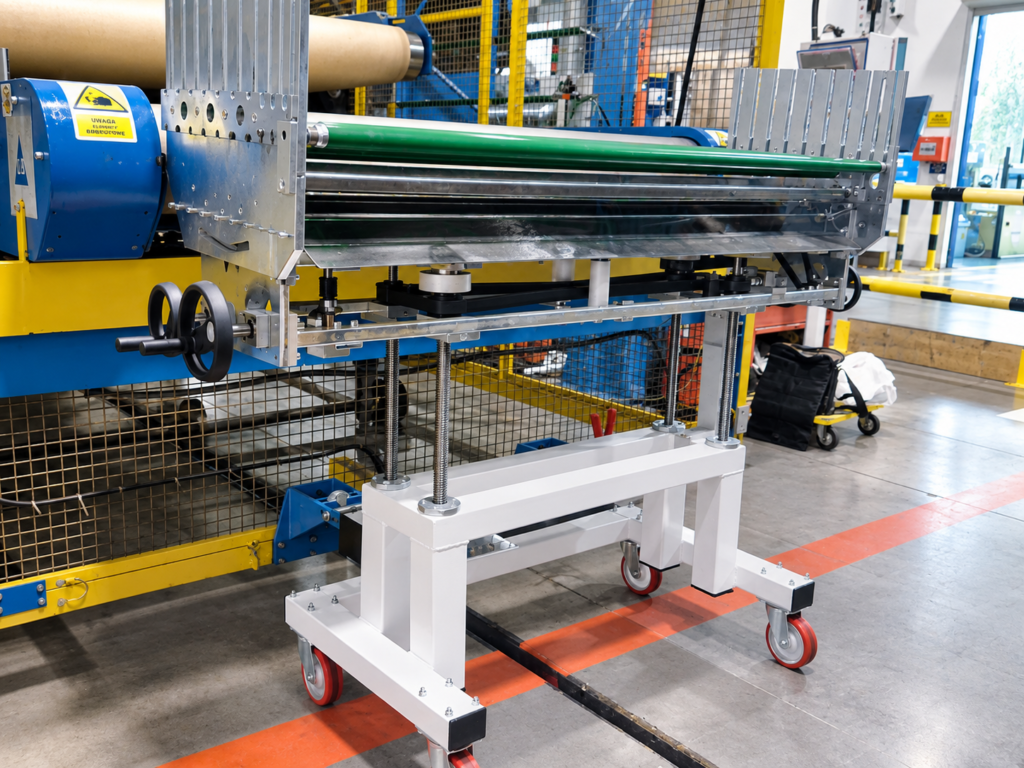
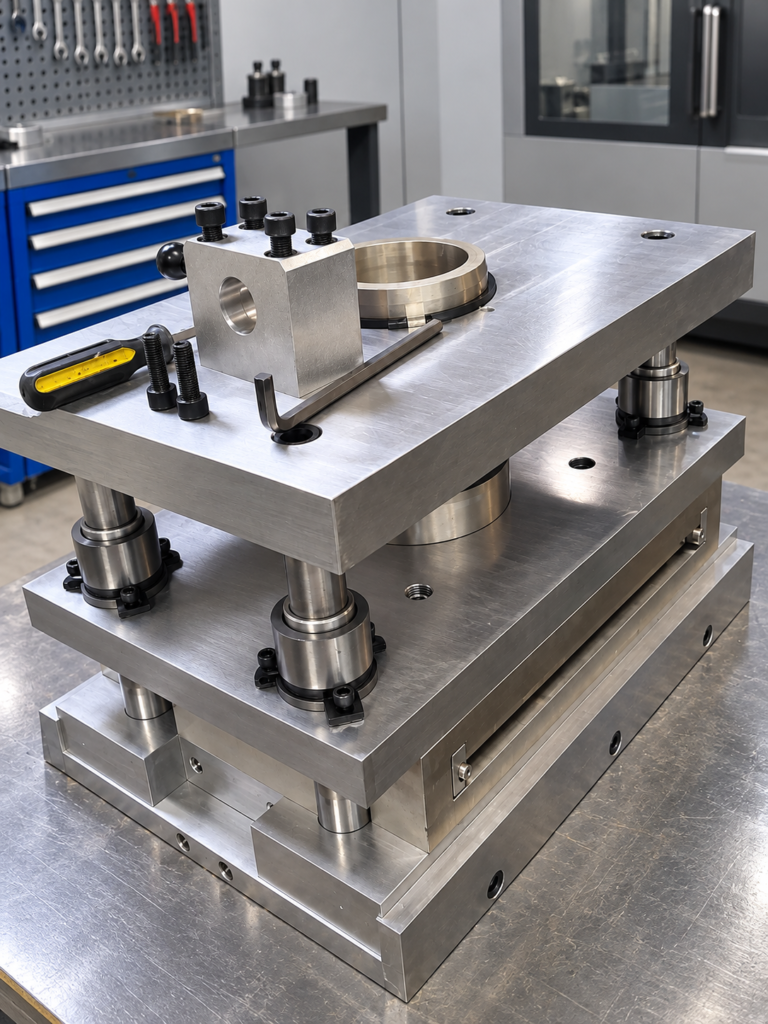
BMKL Machines zaprojektowało i wykonało dedykowany zespół modułu noży przeznaczony do precyzyjnego cięcia folii w maszynie produkcyjnej. Projekt powstał w odpowiedzi na problem związany z trudnym i czasochłonnym ustawianiem współpracujących noży znajdujących się na dwóch ruchomych ramionach maszyny.

Pierwotna konstrukcja wykorzystywała dwa zespoły noży pracujące naprzeciw siebie. Ramiona maszyny podczas cyklu roboczego zbliżały się i oddalały, a w momencie ich zbliżenia następowało przecięcie folii. Takie rozwiązanie wymagało bardzo precyzyjnego ustawienia względem siebie obu zespołów tnących. Dodatkowym utrudnieniem była wielostopniowa regulacja położenia noży, która powodowała, że prawidłowe ustawienie narzędzi było zadaniem wymagającym dużego doświadczenia i umiejętności technicznych. W pierwotnym rozwiązaniu wymiana zużytych lub uszkodzonych noży wiązała się z koniecznością ponownego ustawienia ich wzajemnej geometrii. Technik musiał odpowiednio wyregulować kilka stopni swobody każdego noża, aby uzyskać właściwą współpracę obu zespołów podczas zamykania ramion maszyny. W praktyce powodowało to: bardzo długi czas przezbrojenia maszyny, konieczność angażowania doświadczonego technika, trudności w uzyskaniu powtarzalnego ustawienia, częste kolizje współpracujących noży, ryzyko uszkodzenia ostrzy, dodatkowe przestoje produkcyjne, wydłużenie czasu osiągania stabilnej produkcji po wymianie narzędzi. W zależności od sytuacji przywrócenie prawidłowej pracy maszyny mogło zajmować nawet kilka godzin.

Precyzja zapisana w konstrukcji.

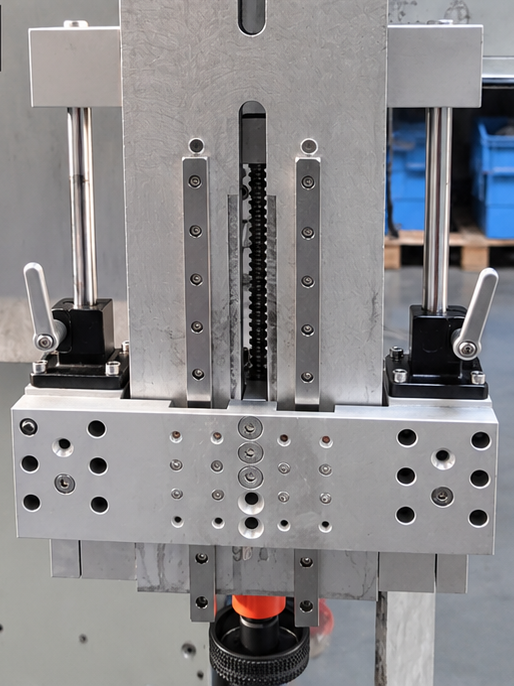
Zmiana konstrukcji pozwoliła również ograniczyć ryzyko kolizji współpracujących elementów tnących. W pierwotnym rozwiązaniu nieprawidłowe ustawienie kilku stopni swobody mogło doprowadzić do kontaktu noży w niewłaściwym miejscu lub z niewłaściwą geometrią, powodując uszkodzenie ostrzy. W nowym rozwiązaniu wzajemne położenie noży jest definiowane przez konstrukcję modułu i przygotowane gniazda montażowe. Ograniczenie liczby regulowanych parametrów podczas wymiany narzędzia zmniejsza ryzyko błędu montażowego i przypadkowej kolizji.

Realny efekt

Dokładność została przeniesiona z procesu regulacji operatora na konstrukcję modułu. Skrócenie wymiany noży z kilku godzin do 15 minut. Ograniczenie ryzyka kolizji. Wydłużenie żywotności noży. Precyzyjna regulacja wysokości całego modułu. wydłużenie żywotności narzędzi prawie 6-krotnie, ograniczenie przestojów produkcyjnych,

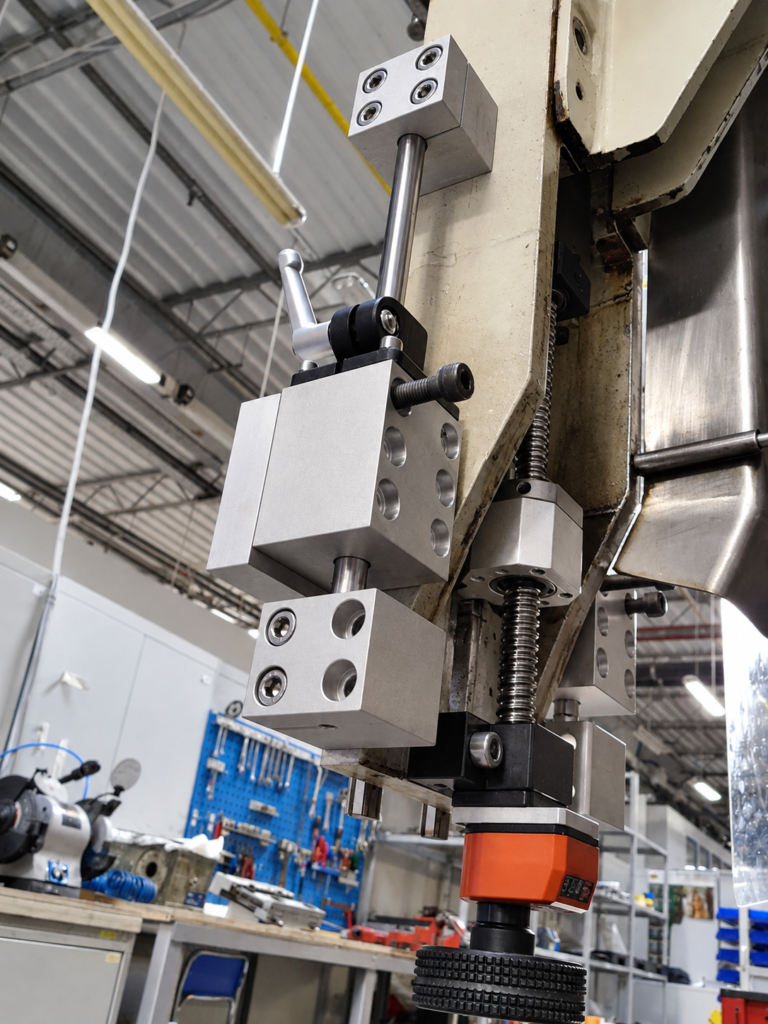
Konstruktorzy BMKL Machines opracowali całkowicie nową koncepcję zespołu tnącego. Kluczowym założeniem projektu było przeniesienie całej geometrii współpracy noży do jednej, sztywnej ramy, zamontowanej na jednym z ramion maszyny. Zamiast indywidualnego ustawiania kilku noży znajdujących się na dwóch niezależnych ramionach, ich wzajemne położenie zostało zdefiniowane konstrukcyjnie w jednym module. Drugie ramię maszyny podczas pracy zbliża się do przygotowanego zespołu noży, powodując wykonanie operacji cięcia folii. Takie rozwiązanie pozwoliło zamknąć kluczową dla procesu dokładność współpracy narzędzi w jednej konstrukcji mechanicznej. Najważniejszą zmianą było odejście od wielostopniowej regulacji pojedynczych noży na rzecz ustalenia ich pozycji już na etapie konstrukcji modułu. Do mocowania noży zastosowano specjalnie zaprojektowane gniazda, które definiują ich właściwe położenie. Po wymianie zużytego ostrza nowe narzędzie jest instalowane w przygotowanym gnieździe, bez konieczności czasochłonnego ustawiania jego geometrii względem pozostałych noży. Oznacza to, że prawidłowe ustawienie nie zależy już w takim stopniu od indywidualnych umiejętności osoby wykonującej wymianę. Jednym z najważniejszych efektów modernizacji było radykalne skrócenie czasu potrzebnego na wymianę narzędzi i ponowne uruchomienie stabilnej produkcji. Wcześniej proces ustawiania mógł zajmować nawet kilka godzin. Po zastosowaniu nowego modułu czas wymiany noży i osiągnięcia stabilnej pracy został skrócony do około 15 minut. Operacja, która wcześniej wymagała udziału doświadczonego technika, może obecnie zostać wykonana przez operatora maszyny. Dzięki temu ograniczono zależność procesu od indywidualnych umiejętności pracownika i uproszczono procedurę wymiany narzędzi.

Inżynieria ukierunkowana na efekt

noże 4 — kopianoże 4 — kopia
noże 6noże 6
noże 5noże 5
transfer ssawektransfer ssawek

Ograniczenie kolizji oraz poprawa powtarzalności ustawienia wpłynęły również na trwałość narzędzi. W wyniku zastosowania nowego rozwiązania żywotność noży została wydłużona prawie sześciokrotnie. Przełożyło się to bezpośrednio na ograniczenie częstotliwości wymian narzędzi, mniejszą liczbę przestojów oraz ograniczenie kosztów związanych z eksploatacją elementów tnących. W ramach projektu zastosowano również precyzyjną regulację położenia całego modułu noży w osi wysokości. Regulacja pozwala na dokładne określenie pozycji zespołu względem transportowanej folii i dostosowanie wysokości płaszczyzny cięcia do wymagań procesu. Istotną cechą rozwiązania jest możliwość dalszej rozbudowy układu o napęd elektryczny regulacji wysokości, co pozwala na przygotowanie modułu do kolejnego etapu automatyzacji procesu.

REALNE EFEKTY NASZEJ PRACY

Operatorzy produkcji
- 1
MNIEJ OPERATORÓW
15 %
WZROST WYDAJNOŚCI
10 %
SKRÓCENIE CZASU CYKLU
Dwa zazębiające się koła zębate
10 %
WIĘKSZA NIEZAWODNOŚĆ
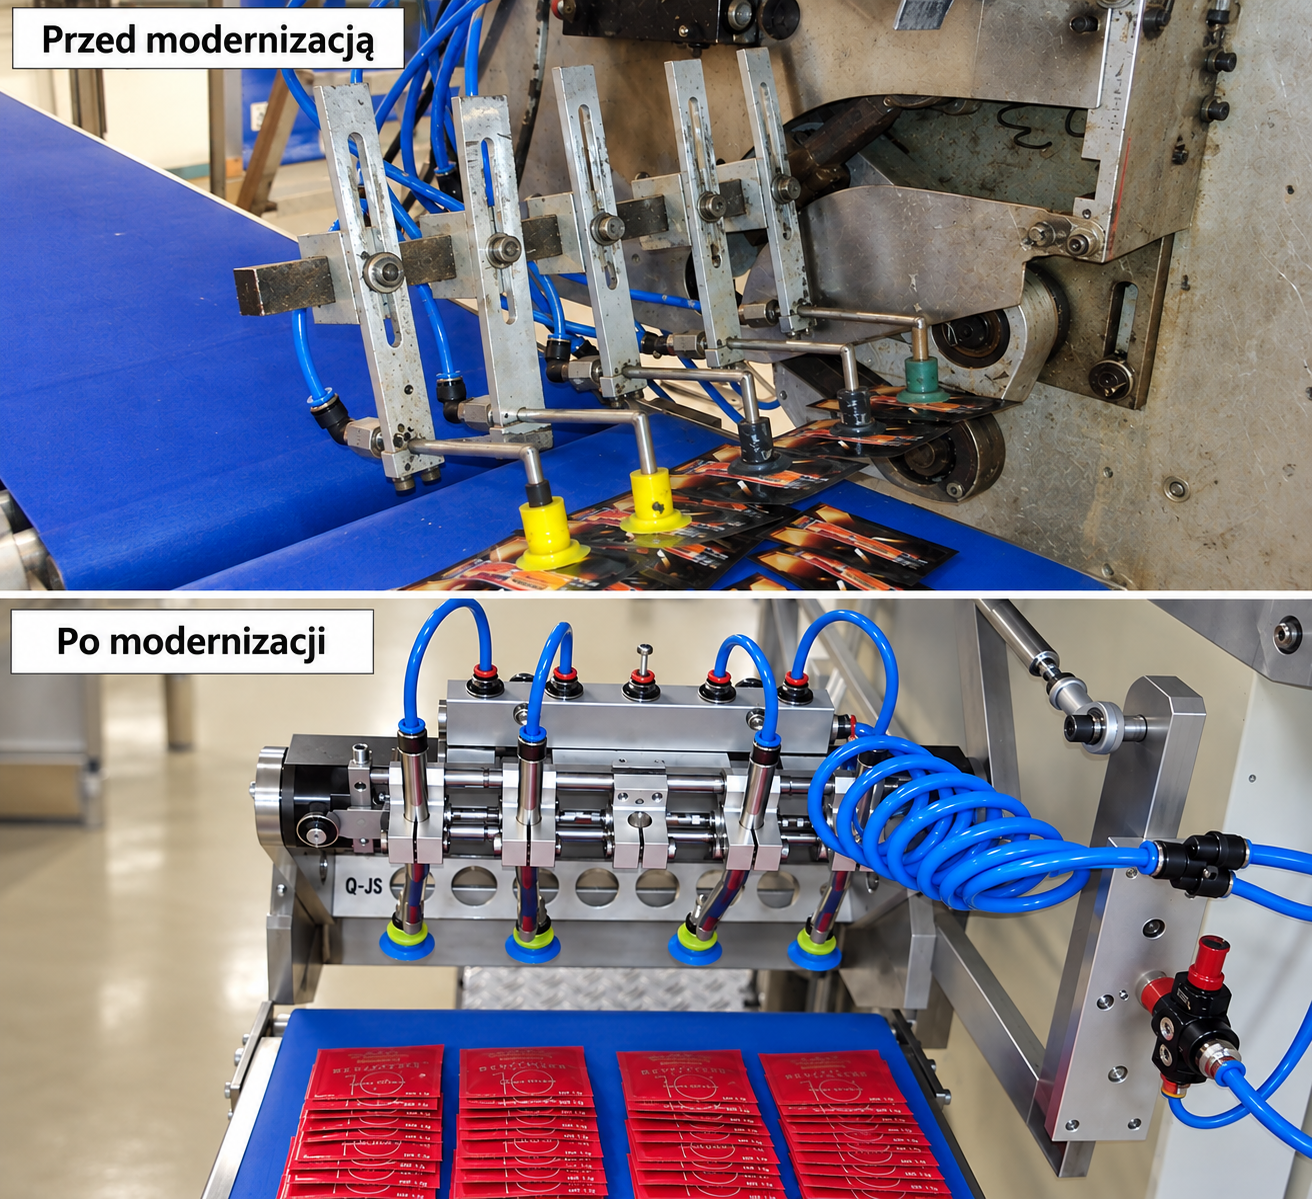
Modernizacja maszyn, przebudowa maszyn
Transport produktu za pomocą podciśnienia
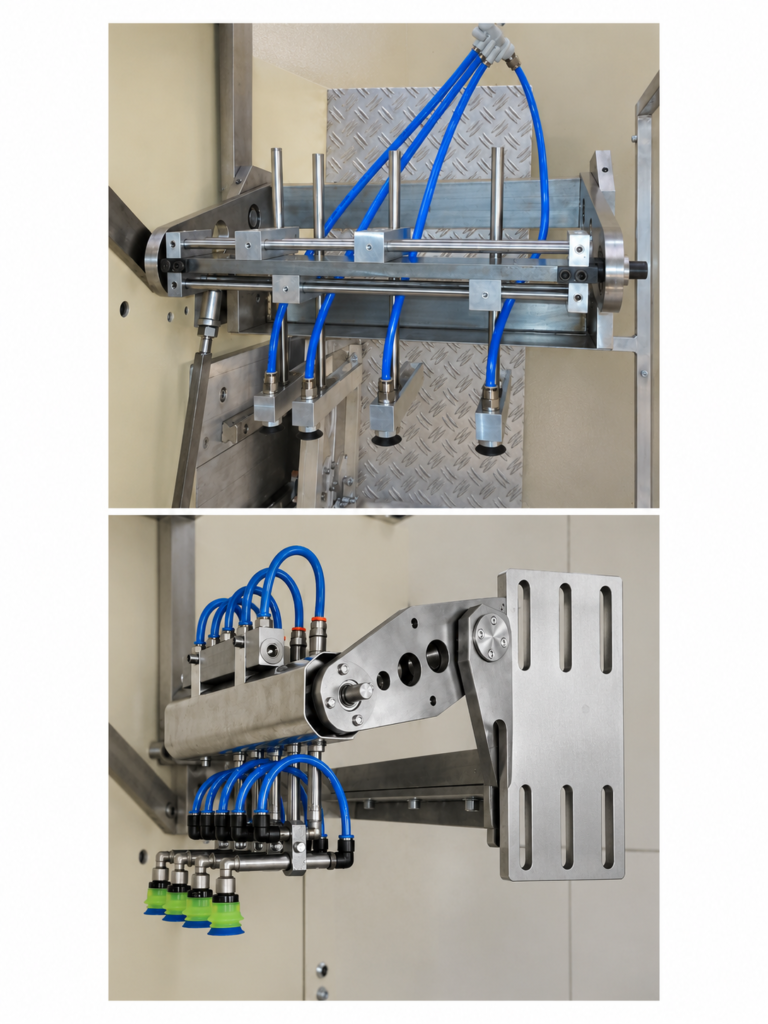
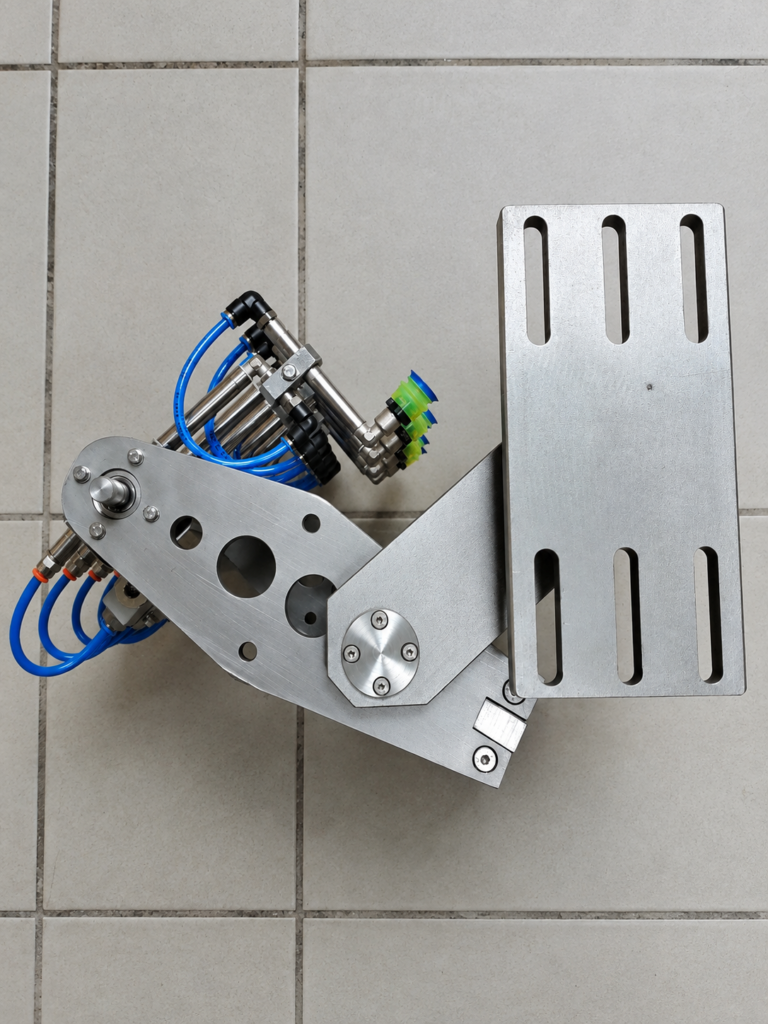
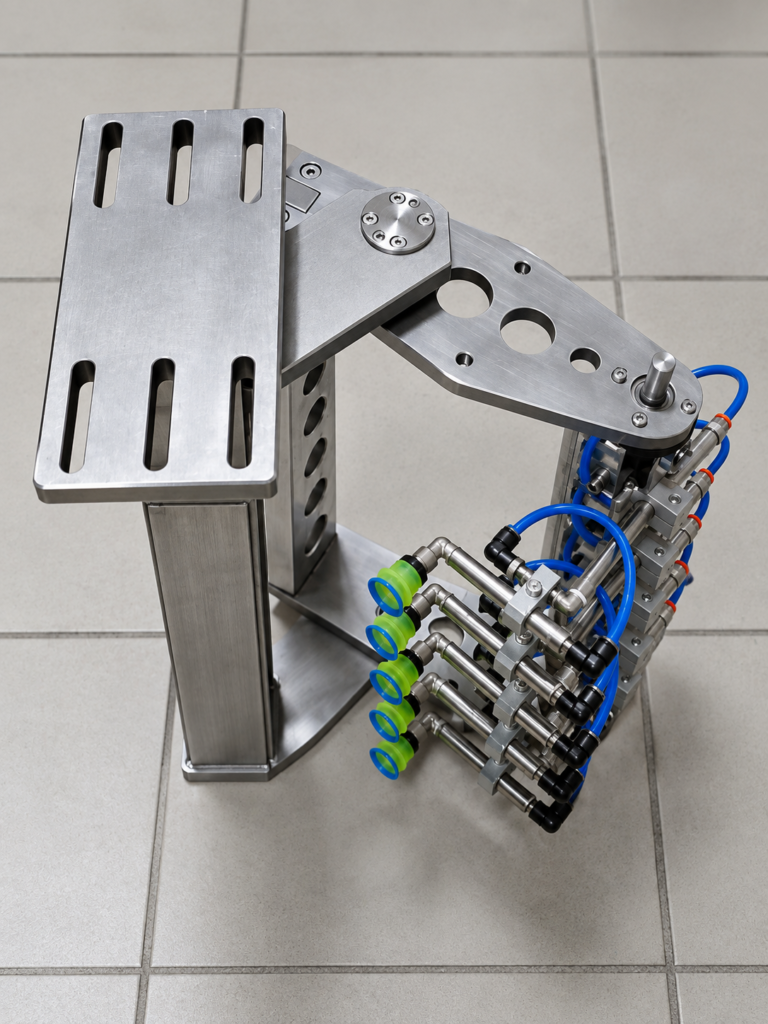
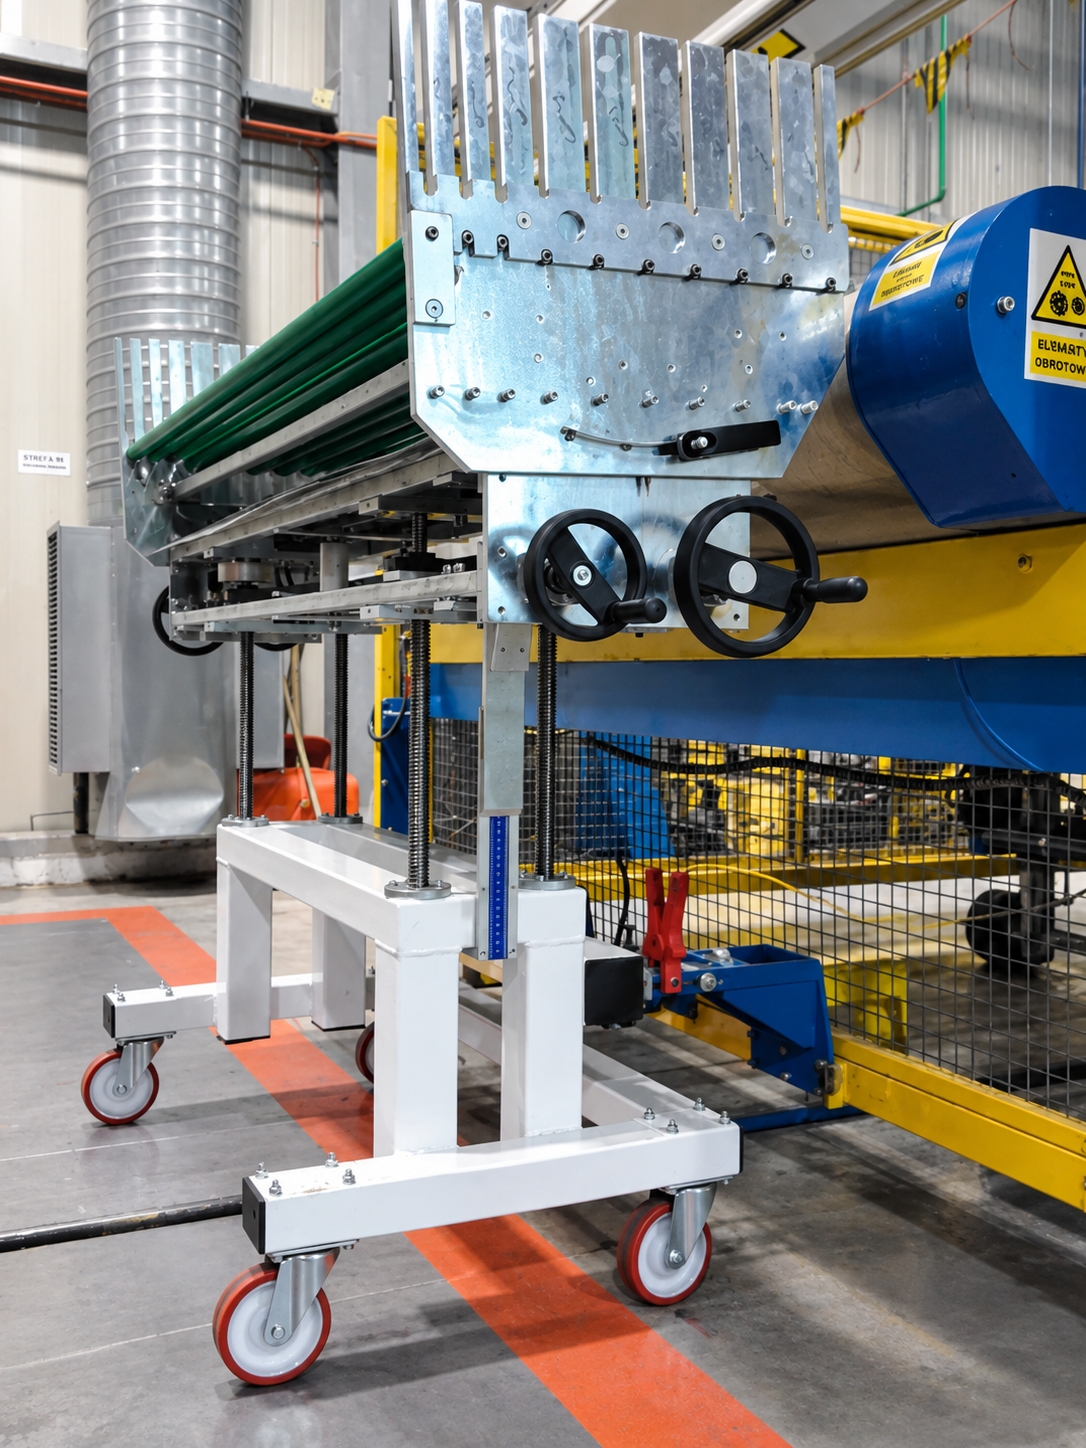
BMKL Machines zaprojektowało i wykonało dedykowany moduł podciśnieniowego transportu produktu, którego zadaniem jest automatyczne pobieranie elementów za pomocą ssawek podciśnieniowych oraz ich precyzyjne przekazywanie na taśmociąg.

Rozwiązanie zostało opracowane w celu usprawnienia przepływu produktu pomiędzy kolejnymi etapami procesu produkcyjnego oraz ograniczenia konieczności ręcznego przemieszczania elementów. Głównym elementem modułu jest układ chwytający wykorzystujący ssawki podciśnieniowe. Podciśnienie umożliwia pewne uchwycenie transportowanego produktu, a następnie jego przeniesienie z pozycji pobrania do określonego miejsca na taśmociągu. Zastosowanie chwytania podciśnieniowego pozwala na bezkontaktowy z punktu widzenia mechanicznego transport produktu, bez konieczności stosowania klasycznych szczęk lub mechanicznych elementów zaciskowych. Dobór rodzaju i rozmieszczenia ssawek może być dostosowany do kształtu, powierzchni oraz właściwości transportowanego elementu, zapewniając odpowiednią stabilność podczas przenoszenia.

Rozwiązanie dla automatyzacji procesów przemysłowych

Realny efekt

automatyzację transferu produktu na taśmociąg, ograniczenie ręcznego przenoszenia elementów, precyzyjne pozycjonowanie elementów, stabilny transport produktu pomiędzy operacjami, możliwość synchronizacji transferu z pracą taśmociągu, dostosowanie układu ssawek do geometrii produktu, ograniczenie ryzyka niewłaściwego ułożenia produktu, zwiększenie płynności procesu produkcyjnego,

Moduł został zaprojektowany tak, aby pobranie produktu, jego transport oraz odłożenie na taśmociąg odbywały się w określonej sekwencji. Precyzyjne pozycjonowanie elementu podczas przekazywania pozwala na zachowanie właściwej orientacji produktu oraz powtarzalność kolejnych cykli pracy. Ma to szczególne znaczenie w przypadku procesów, w których produkt po odłożeniu na taśmociąg kierowany jest do kolejnej operacji technologicznej, kontroli jakości, pakowania lub dalszego transportu. Zastosowanie modułu podciśnieniowego pozwala zautomatyzować etap przekazywania produktu pomiędzy poszczególnymi elementami stanowiska. Automatyzacja ogranicza udział operatora w powtarzalnych czynnościach związanych z przenoszeniem elementów, poprawiając płynność procesu i umożliwiając synchronizację transferu z pracą taśmociągu oraz pozostałych urządzeń stanowiska. Moduł został wykonany jako rozwiązanie dedykowane do konkretnego procesu produkcyjnego. Konstrukcja układu transportowego, rozmieszczenie ssawek oraz sposób pobierania i odkładania produktu mogą zostać dostosowane do geometrii transportowanego elementu i wymaganej trajektorii ruchu. Takie rozwiązanie pozwala na integrację modułu zarówno z istniejącymi urządzeniami, jak i nowo projektowanymi stanowiskami oraz liniami produkcyjnymi.
transfer ssawek 2.1transfer ssawek 2.1
transfer ssawek 3transfer ssawek 3
transfer ssawek 4transfer ssawek 4
transfer ssawek 5transfer ssawek 5
transfer ssawek 6transfer ssawek 6
transfer ssawektransfer ssawek

REALNE EFEKTY NASZEJ PRACY

15 %
WIĘKSZE MOŻLIWOŚCI
15 %
ELESTYCZNOŚĆ PRODUKCJI
- 15 %
STRAT
15 %
KONTROLI
Robot
Robot
Robot

Rozwiązanie

Inżynieria,

Realny efekt

Stanowisko

Automatyzacja

IMG_3484IMG_3484
IMG_4590IMG_4590
IMG_0431IMG_0431
IMG_0427IMG_0427
IMG_20200418_112141IMG_20200418_112141
IMG_0198IMG_0198
IMG_5047IMG_5047
IMG_4998IMG_4998
IMG_0217IMG_0217

REALNE EFEKTY NASZEJ PRACY

Operatorzy produkcji
- 1
MNIEJ OPERATORÓW
15 %
WZROST WYDAJNOŚCI
10 %
SKRÓCENIE CZASU CYKLU
Dwa zazębiające się koła zębate
10 %
WIĘKSZA NIEZAWODNOŚĆ
Stanowisko
Robot
Robot

Rozwiązanie

Inżynieria,

Realny efekt

Stanowisko

Automatyzacja

IMG_4590IMG_4590
IMG_0431IMG_0431
IMG_0427IMG_0427
IMG_20200418_112141IMG_20200418_112141
IMG_0198IMG_0198
IMG_5047IMG_5047
IMG_4998IMG_4998
IMG_0217IMG_0217

REALNE EFEKTY NASZEJ PRACY

15 %
WIĘKSZE MOŻLIWOŚCI
15 %
ELESTYCZNOŚĆ PRODUKCJI
- 15 %
STRAT
15 %
KONTROLI
IMG_3317IMG_3317
IMG_3336IMG_3336
IMG_3356IMG_3356
IMG_3377IMG_3377

konstrukcja pomocnicza

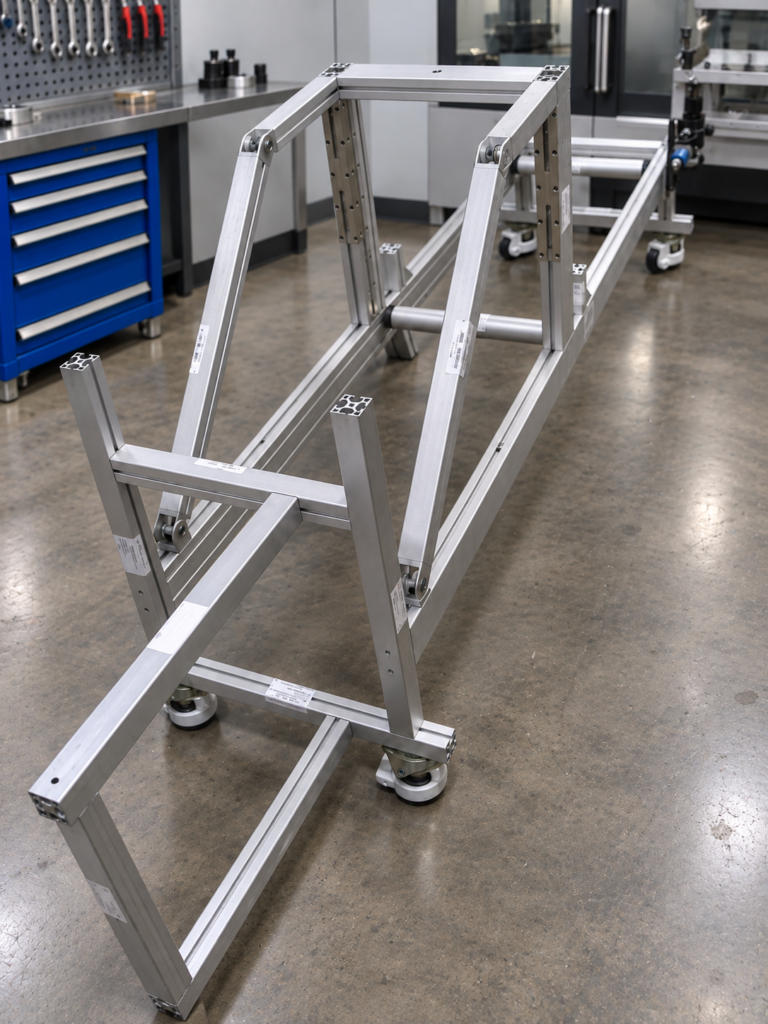
System konstrukcji wsporczych i komunikacyjnych zintegrowany z instalacją technologiczną.  Zastosowana konstrukcja poprawia ergonomię pracy operatora, porządkuje przestrzeń technologiczną i zwiększa bezpieczeństwo obsługi podczas eksploatacji oraz prac konserwacyjnych

Chętnie odpowiemy na Twoje pytania

BMKL SP. Z O.O.

ul. Grunwaldzka 93/6

32-540 Trzebinia

NIP: 6282269850

REGON: 367753293

© 2020 BMKL. Wszystkie Prawa Zastrzeżone.

Mariusz Lackosz 

KIEROWNIK PROJEKTÓW

Krzysztof Lackosz 

GŁ. KONSTRUKTOR

Aneta Sawińska

BIURO

Wysyłając Formularz Akceptujesz politykę prywatności.

    Chętnie odpowiemy na Twoje pytania
    skontaktuj się z nami

    Mariusz Lackosz 

    KIEROWNIK PROJEKTÓW

    Krzysztof Lackosz 

    GŁÓWNY  KONSTRUKTOR

    Aneta Sawińska  BIURO

    BMKL SP. Z O.O.

    ul. Grunwaldzka 93/6

    32-540 Trzebinia

    NIP: 6282269850

    REGON: 367753293

    Wysyłając akceptujesz politykę prywatności.

      © 2020 BMKL. Wszystkie Prawa Zastrzeżone.
      error: Content is protected !!