English EN German DE Polish PL
Nowa koncepcja modułu noży tnących folię – rozwiązanie problemu ustawiania i wymiany narzędzi.
Mały projekt -niesamowicie duże osiągi.
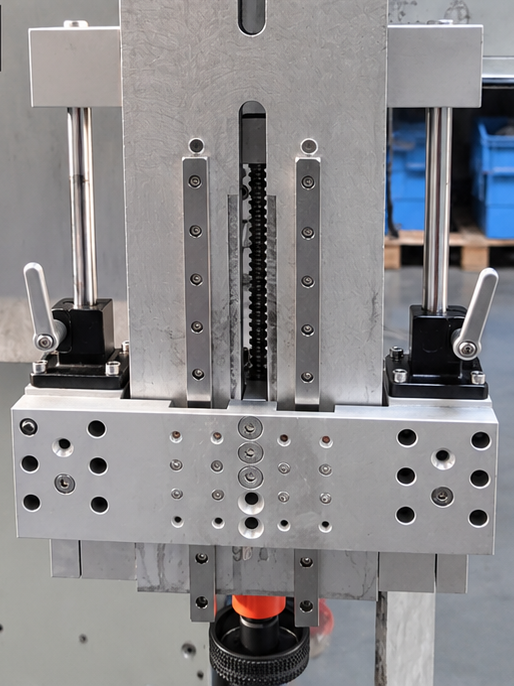
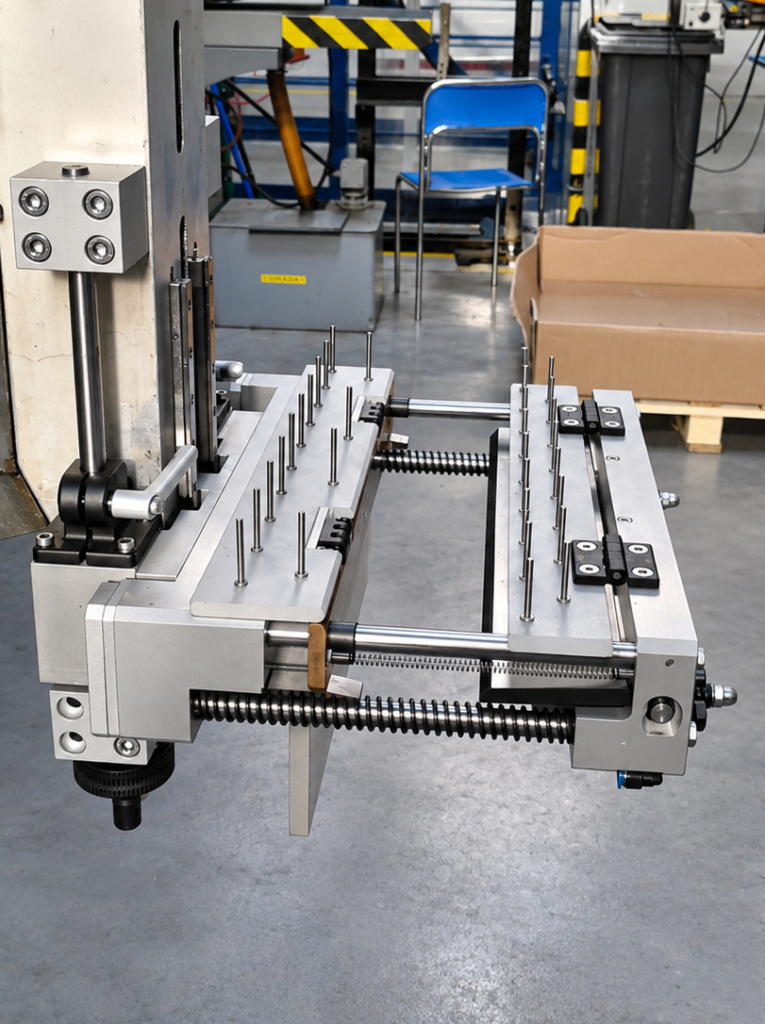
BMKL Machines zaprojektowało i wykonało dedykowany zespół modułu noży przeznaczony do precyzyjnego cięcia folii w maszynie produkcyjnej. Projekt powstał w odpowiedzi na problem związany z trudnym i czasochłonnym ustawianiem współpracujących noży znajdujących się na dwóch ruchomych ramionach maszyny.
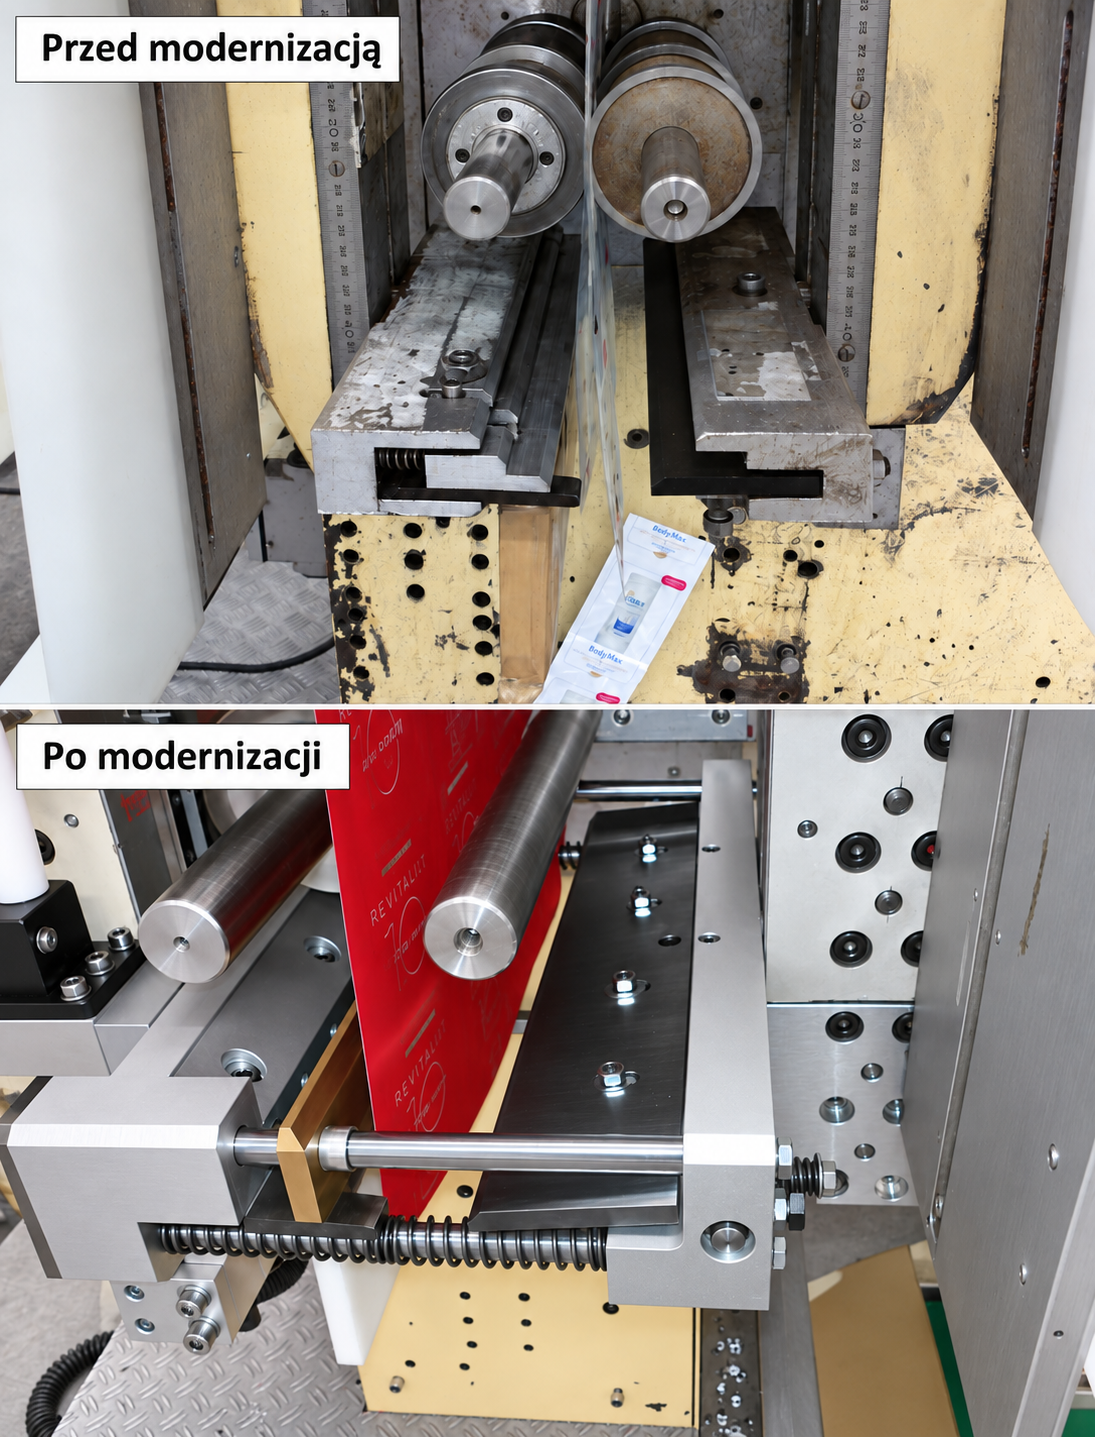
Pierwotna konstrukcja wykorzystywała dwa zespoły noży pracujące naprzeciw siebie. Ramiona maszyny podczas cyklu roboczego zbliżały się i oddalały, a w momencie ich zbliżenia następowało przecięcie folii. Takie rozwiązanie wymagało bardzo precyzyjnego ustawienia względem siebie obu zespołów tnących. Dodatkowym utrudnieniem była wielostopniowa regulacja położenia noży, która powodowała, że prawidłowe ustawienie narzędzi było zadaniem wymagającym dużego doświadczenia i umiejętności technicznych. W pierwotnym rozwiązaniu wymiana zużytych lub uszkodzonych noży wiązała się z koniecznością ponownego ustawienia ich wzajemnej geometrii. Technik musiał odpowiednio wyregulować kilka stopni swobody każdego noża, aby uzyskać właściwą współpracę obu zespołów podczas zamykania ramion maszyny. W praktyce powodowało to: bardzo długi czas przezbrojenia maszyny, konieczność angażowania doświadczonego technika, trudności w uzyskaniu powtarzalnego ustawienia, częste kolizje współpracujących noży, ryzyko uszkodzenia ostrzy, dodatkowe przestoje produkcyjne, wydłużenie czasu osiągania stabilnej produkcji po wymianie narzędzi. W zależności od sytuacji przywrócenie prawidłowej pracy maszyny mogło zajmować nawet kilka godzin.

Precyzja zapisana w konstrukcji.

Zmiana konstrukcji pozwoliła również ograniczyć ryzyko kolizji współpracujących elementów tnących. W pierwotnym rozwiązaniu nieprawidłowe ustawienie kilku stopni swobody mogło doprowadzić do kontaktu noży w niewłaściwym miejscu lub z niewłaściwą geometrią, powodując uszkodzenie ostrzy. W nowym rozwiązaniu wzajemne położenie noży jest definiowane przez konstrukcję modułu i przygotowane gniazda montażowe. Ograniczenie liczby regulowanych parametrów podczas wymiany narzędzia zmniejsza ryzyko błędu montażowego i przypadkowej kolizji.
Realny efekt

Dokładność została przeniesiona z procesu regulacji operatora na konstrukcję modułu. Skrócenie wymiany noży z kilku godzin do 15 minut. Ograniczenie ryzyka kolizji. Wydłużenie żywotności noży. Precyzyjna regulacja wysokości całego modułu. wydłużenie żywotności narzędzi prawie 6-krotnie, ograniczenie przestojów produkcyjnych.

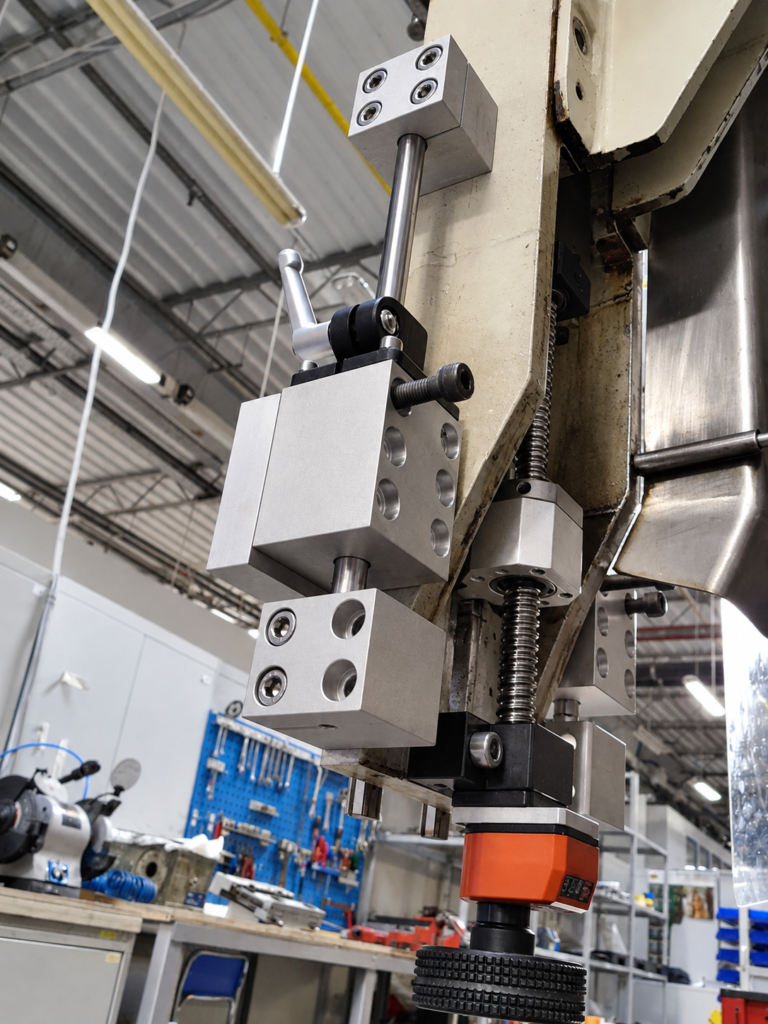
Konstruktorzy BMKL Machines opracowali całkowicie nową koncepcję zespołu tnącego. Kluczowym założeniem projektu było przeniesienie całej geometrii współpracy noży do jednej, sztywnej ramy, zamontowanej na jednym z ramion maszyny. Zamiast indywidualnego ustawiania kilku noży znajdujących się na dwóch niezależnych ramionach, ich wzajemne położenie zostało zdefiniowane konstrukcyjnie w jednym module. Drugie ramię maszyny podczas pracy zbliża się do przygotowanego zespołu noży, powodując wykonanie operacji cięcia folii. Takie rozwiązanie pozwoliło zamknąć kluczową dla procesu dokładność współpracy narzędzi w jednej konstrukcji mechanicznej. Najważniejszą zmianą było odejście od wielostopniowej regulacji pojedynczych noży na rzecz ustalenia ich pozycji już na etapie konstrukcji modułu. Do mocowania noży zastosowano specjalnie zaprojektowane gniazda, które definiują ich właściwe położenie. Po wymianie zużytego ostrza nowe narzędzie jest instalowane w przygotowanym gnieździe, bez konieczności czasochłonnego ustawiania jego geometrii względem pozostałych noży. Oznacza to, że prawidłowe ustawienie nie zależy już w takim stopniu od indywidualnych umiejętności osoby wykonującej wymianę. Jednym z najważniejszych efektów modernizacji było radykalne skrócenie czasu potrzebnego na wymianę narzędzi i ponowne uruchomienie stabilnej produkcji. Wcześniej proces ustawiania mógł zajmować nawet kilka godzin. Po zastosowaniu nowego modułu czas wymiany noży i osiągnięcia stabilnej pracy został skrócony do około 15 minut. Operacja, która wcześniej wymagała udziału doświadczonego technika, może obecnie zostać wykonana przez operatora maszyny. Dzięki temu ograniczono zależność procesu od indywidualnych umiejętności pracownika i uproszczono procedurę wymiany narzędzi.

Inżynieria ukierunkowana na efekt
noże 4 — kopianoże 4 — kopia
noże 6noże 6
noże 5noże 5
transfer ssawektransfer ssawek

Ograniczenie kolizji oraz poprawa powtarzalności ustawienia wpłynęły również na trwałość narzędzi. W wyniku zastosowania nowego rozwiązania żywotność noży została wydłużona prawie sześciokrotnie. Przełożyło się to bezpośrednio na ograniczenie częstotliwości wymian narzędzi, mniejszą liczbę przestojów oraz ograniczenie kosztów związanych z eksploatacją elementów tnących. W ramach projektu zastosowano również precyzyjną regulację położenia całego modułu noży w osi wysokości. Regulacja pozwala na dokładne określenie pozycji zespołu względem transportowanej folii i dostosowanie wysokości płaszczyzny cięcia do wymagań procesu. Istotną cechą rozwiązania jest możliwość dalszej rozbudowy układu o napęd elektryczny regulacji wysokości, co pozwala na przygotowanie modułu do kolejnego etapu automatyzacji procesu.

Modernizacja maszyn, retrofit maszyn, przebudowa maszyn

Nowa koncepcja modułu noży tnących folię – rozwiązanie problemu ustawiania i wymiany narzędzi.
Mały projekt -niesamowicie duże osiągi.
BMKL Machines zaprojektowało i wykonało dedykowany zespół modułu noży przeznaczony do precyzyjnego cięcia folii w maszynie produkcyjnej. Projekt powstał w odpowiedzi na problem związany z trudnym i czasochłonnym ustawianiem współpracujących noży znajdujących się na dwóch ruchomych ramionach maszyny.
Pierwotna konstrukcja wykorzystywała dwa zespoły noży pracujące naprzeciw siebie. Ramiona maszyny podczas cyklu roboczego zbliżały się i oddalały, a w momencie ich zbliżenia następowało przecięcie folii. Takie rozwiązanie wymagało bardzo precyzyjnego ustawienia względem siebie obu zespołów tnących. Dodatkowym utrudnieniem była wielostopniowa regulacja położenia noży, która powodowała, że prawidłowe ustawienie narzędzi było zadaniem wymagającym dużego doświadczenia i umiejętności technicznych. W pierwotnym rozwiązaniu wymiana zużytych lub uszkodzonych noży wiązała się z koniecznością ponownego ustawienia ich wzajemnej geometrii. Technik musiał odpowiednio wyregulować kilka stopni swobody każdego noża, aby uzyskać właściwą współpracę obu zespołów podczas zamykania ramion maszyny. W praktyce powodowało to: bardzo długi czas przezbrojenia maszyny, konieczność angażowania doświadczonego technika, trudności w uzyskaniu powtarzalnego ustawienia, częste kolizje współpracujących noży, ryzyko uszkodzenia ostrzy, dodatkowe przestoje produkcyjne, wydłużenie czasu osiągania stabilnej produkcji po wymianie narzędzi. W zależności od sytuacji przywrócenie prawidłowej pracy maszyny mogło zajmować nawet kilka godzin.

Precyzja zapisana w konstrukcji.

Zmiana konstrukcji pozwoliła również ograniczyć ryzyko kolizji współpracujących elementów tnących. W pierwotnym rozwiązaniu nieprawidłowe ustawienie kilku stopni swobody mogło doprowadzić do kontaktu noży w niewłaściwym miejscu lub z niewłaściwą geometrią, powodując uszkodzenie ostrzy. W nowym rozwiązaniu wzajemne położenie noży jest definiowane przez konstrukcję modułu i przygotowane gniazda montażowe. Ograniczenie liczby regulowanych parametrów podczas wymiany narzędzia zmniejsza ryzyko błędu montażowego i przypadkowej kolizji.

Realny efekt

Dokładność została przeniesiona z procesu regulacji operatora na konstrukcję modułu. Skrócenie wymiany noży z kilku godzin do 15 minut. Ograniczenie ryzyka kolizji. Wydłużenie żywotności noży. Precyzyjna regulacja wysokości całego modułu. wydłużenie żywotności narzędzi prawie 6-krotnie, ograniczenie przestojów produkcyjnych.

Modernizacja maszyn, retrofit maszyn, przebudowa maszyn

noże 4 — kopianoże 4 — kopia
noże 6noże 6
noże 5noże 5
transfer ssawektransfer ssawek

Ograniczenie kolizji oraz poprawa powtarzalności ustawienia wpłynęły również na trwałość narzędzi. W wyniku zastosowania nowego rozwiązania żywotność noży została wydłużona prawie sześciokrotnie. Przełożyło się to bezpośrednio na ograniczenie częstotliwości wymian narzędzi, mniejszą liczbę przestojów oraz ograniczenie kosztów związanych z eksploatacją elementów tnących. W ramach projektu zastosowano również precyzyjną regulację położenia całego modułu noży w osi wysokości. Regulacja pozwala na dokładne określenie pozycji zespołu względem transportowanej folii i dostosowanie wysokości płaszczyzny cięcia do wymagań procesu. Istotną cechą rozwiązania jest możliwość dalszej rozbudowy układu o napęd elektryczny regulacji wysokości, co pozwala na przygotowanie modułu do kolejnego etapu automatyzacji procesu.

Konstruktorzy BMKL Machines opracowali całkowicie nową koncepcję zespołu tnącego. Kluczowym założeniem projektu było przeniesienie całej geometrii współpracy noży do jednej, sztywnej ramy, zamontowanej na jednym z ramion maszyny. Zamiast indywidualnego ustawiania kilku noży znajdujących się na dwóch niezależnych ramionach, ich wzajemne położenie zostało zdefiniowane konstrukcyjnie w jednym module. Drugie ramię maszyny podczas pracy zbliża się do przygotowanego zespołu noży, powodując wykonanie operacji cięcia folii. Takie rozwiązanie pozwoliło zamknąć kluczową dla procesu dokładność współpracy narzędzi w jednej konstrukcji mechanicznej. Najważniejszą zmianą było odejście od wielostopniowej regulacji pojedynczych noży na rzecz ustalenia ich pozycji już na etapie konstrukcji modułu. Do mocowania noży zastosowano specjalnie zaprojektowane gniazda, które definiują ich właściwe położenie. Po wymianie zużytego ostrza nowe narzędzie jest instalowane w przygotowanym gnieździe, bez konieczności czasochłonnego ustawiania jego geometrii względem pozostałych noży. Oznacza to, że prawidłowe ustawienie nie zależy już w takim stopniu od indywidualnych umiejętności osoby wykonującej wymianę. Jednym z najważniejszych efektów modernizacji było radykalne skrócenie czasu potrzebnego na wymianę narzędzi i ponowne uruchomienie stabilnej produkcji. Wcześniej proces ustawiania mógł zajmować nawet kilka godzin. Po zastosowaniu nowego modułu czas wymiany noży i osiągnięcia stabilnej pracy został skrócony do około 15 minut. Operacja, która wcześniej wymagała udziału doświadczonego technika, może obecnie zostać wykonana przez operatora maszyny. Dzięki temu ograniczono zależność procesu od indywidualnych umiejętności pracownika i uproszczono procedurę wymiany narzędzi.

REALNE EFEKTY NASZEJ PRACY

Operatorzy produkcji
- 1
MNIEJ OPERATORÓW
15 %
WZROST WYDAJNOŚCI
10 %
SKRÓCENIE CZASU CYKLU
Dwa zazębiające się koła zębate
10 %
WIĘKSZA NIEZAWODNOŚĆ
Chętnie odpowiemy na Twoje pytania

BMKL SP. Z O.O.

ul. Grunwaldzka 93/6

32-540 Trzebinia

NIP: 6282269850

REGON: 367753293

© 2020 BMKL. Wszystkie Prawa Zastrzeżone.

Mariusz Lackosz 

KIEROWNIK PROJEKTÓW

Krzysztof Lackosz 

GŁ. KONSTRUKTOR

Aneta Sawińska

BIURO

Wysyłając Formularz Akceptujesz politykę prywatności.

    Chętnie odpowiemy na Twoje pytania
    skontaktuj się z nami

    Mariusz Lackosz 

    KIEROWNIK PROJEKTÓW

    Krzysztof Lackosz 

    GŁÓWNY  KONSTRUKTOR

    Aneta Sawińska  BIURO

    BMKL SP. Z O.O.

    ul. Grunwaldzka 93/6

    32-540 Trzebinia

    NIP: 6282269850

    REGON: 367753293

    Wysyłając akceptujesz politykę prywatności.

      © 2020 BMKL. Wszystkie Prawa Zastrzeżone.
      error: Content is protected !!